-
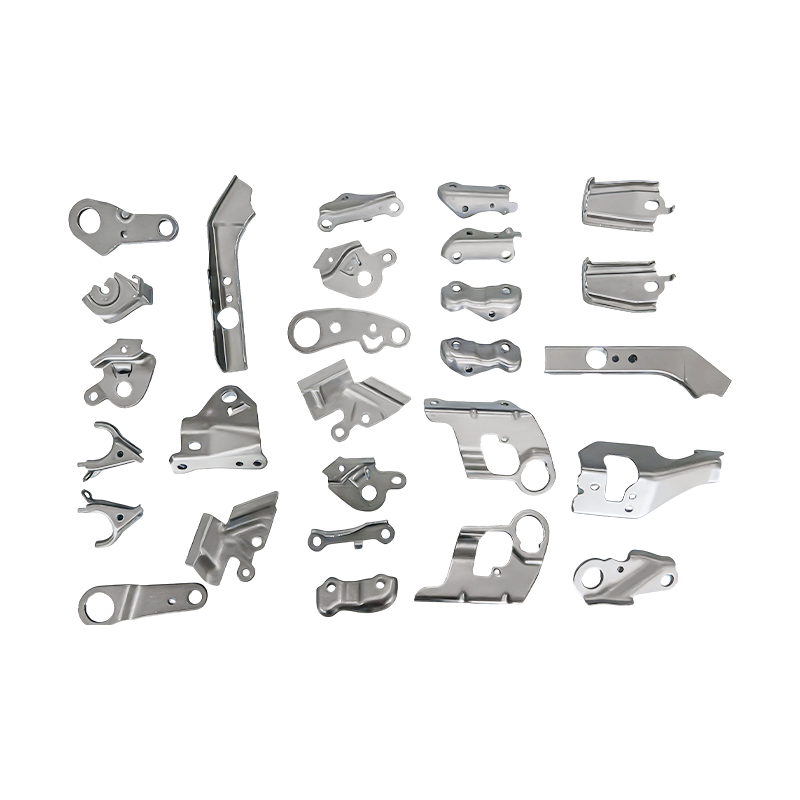
Piccole parti automobilistiche, parti per stampaggio a stampo progressivo
Le nostre piccole parti automobilistiche stampa...
-
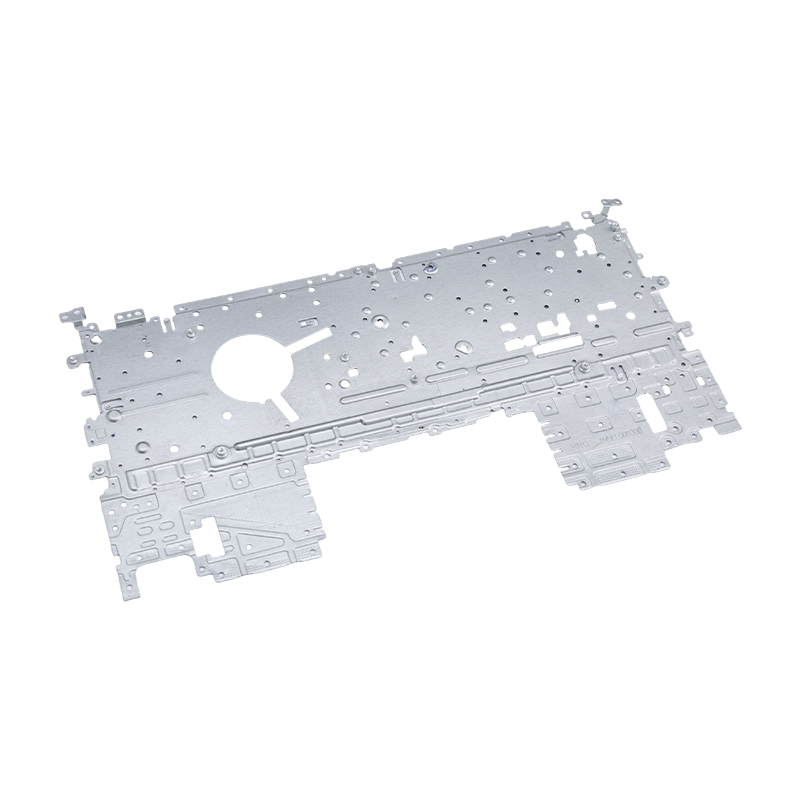
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
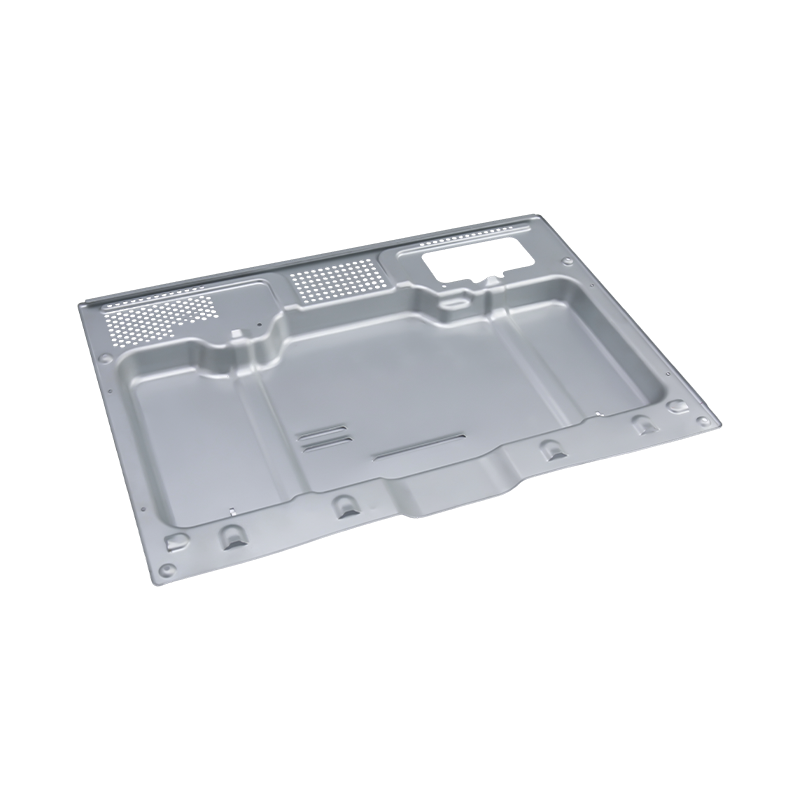
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
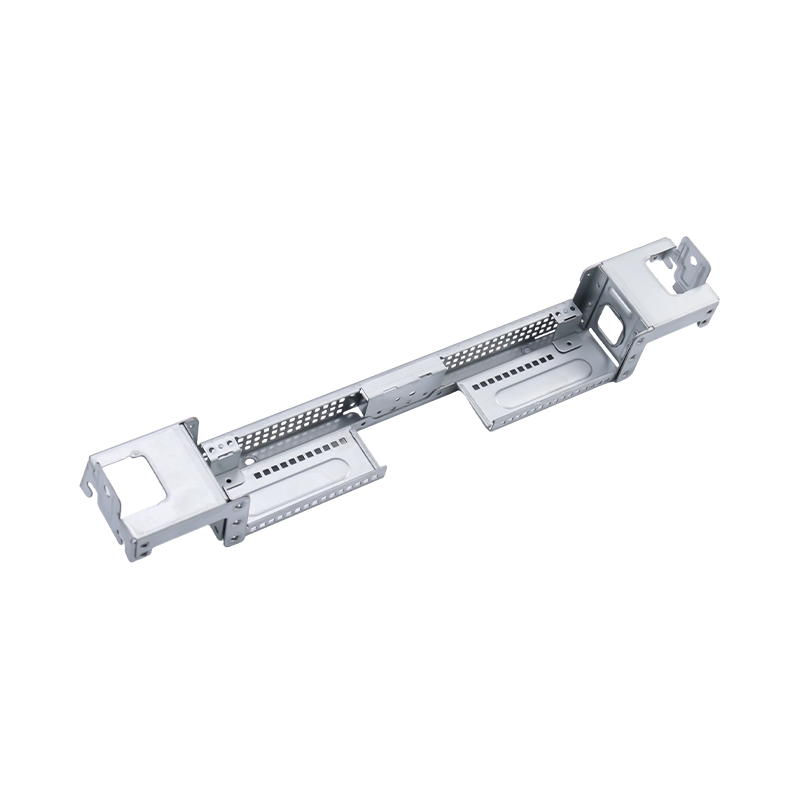
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...
-
Parti per stampaggio di autocarri pesanti
Le nostre parti stampate per autocarri pesanti ...

Novità del settore
Casa / Novità / Novità del settore / Rivettatura interna per stampi per stampaggio progressivo: principi e applicazioni
Rivettatura interna per stampi per stampaggio progressivo: principi e applicazioni
2026-09-24
Cosa fa la rivettatura interna all'interno di una matrice progressiva
La maggior parte degli assemblaggi stampati passano attraverso due operazioni separate: le parti vengono formate in uno stampo, quindi portate a una pressa o a un'attrezzatura dove vengono unite. La rivettatura interna rimuove il secondo viaggio. La stazione di rivettatura si trova all'interno di uno stampo progressivo multistazione, quindi perforazione, piegatura, impilamento, alimentazione del rivetto, rivettatura, sagomatura e tranciatura avvengono tutti in un unico strumento continuo.
Il risultato è un componente multistrato finito e unito in modo permanente in un'unica corsa di pressatura. Poiché il giunto è realizzato con un rivetto prefabbricato e indipendente, il processo è diverso dalla saldatura, dalla clinciatura e dalla rivettatura a pressione offline. Non sono presenti input termici né celle di assemblaggio separate e nessun operatore deve spostare i pezzi parzialmente finiti da una macchina a quella successiva.
La logica è la stessa di qualsiasi altra processo di stampaggio progressivo rispetto allo stampaggio a trasferimento : il nastro avanza di un passo fisso, ed ogni stazione esegue un lavoro. Ciò che rende distintiva la rivettatura interna è che uno di questi lavori è un'operazione di giunzione meccanica, sincronizzata con la corsa della pressa e controllata dalla rigidità dello stampo stesso.
Il ciclo di lavoro in quattro fasi
Ogni stazione di rivettatura segue la stessa sequenza, qualunque sia il pezzo. Comprenderlo rende più facile vedere dove si vince o si perde la precisione.
Preformatura e posizionamento
La striscia portante viene guidata in posizione con piloti di precisione. Le stazioni di perforazione e piegatura lavorano quindi in sequenza, impilando gli strati di lamiera e allineando i fori dei rivetti in modo che siano coassiali prima che venga introdotto un rivetto. Se i fori non sono allineati a questo punto, nessun punzone per rivettatura potrà salvare il giunto in seguito.
Alimentazione automatica del rivetto
Un alimentatore esterno a vasca vibrante seleziona i rivetti e li consegna uno alla volta, per via aerea, ad una stazione di posizionamento nella matrice inferiore. I sensori rilevano eventuali rivetti mancanti o inceppati. Quando rilevano un guasto, attivano immediatamente la protezione della pressa, in modo che un avanzamento errato arresti la pressa anziché danneggiare l'utensile o produrre una parte difettosa.
Rivettatura e formatura a freddo
Mentre la pressa scende, il punzone di rivettatura applica una forza verticale. Il gambo del rivetto passa attraverso i fori preforati e la coda si allarga e si ribalta contro la restrizione della matrice per formare una testa solida del rivetto. Gli strati sono bloccati insieme senza alcuno spazio tra loro e l'intero evento è una deformazione plastica a freddo.
Modellatura e scarico
Dopo l'apertura dello stampo, l'assemblaggio passa alle stazioni di sagomatura, calibrazione dimensionale e controllo, quindi alla tranciatura finale. Il componente finito esce dalla matrice già rivettato e già controllato.
Moduli principali di un sistema di rivettatura interna
Una matrice di rivettatura affidabile è in realtà composta da quattro sistemi che funzionano come uno solo. La debolezza in ognuno di essi si manifesta rapidamente nel cestino degli scarti.
| Modulo | Componenti principali | Cosa controlla |
|---|---|---|
| Stampo principale | Stazioni di foratura, piegatura, sagomatura e tranciatura | Posizionamento delle strisce e allineamento degli strati |
| Alimentazione automatica del rivetto | Vasca vibrante, separazione e mandata pneumatica | Un rivetto, nel posto giusto, ad ogni colpo |
| Unità di rivettatura di precisione | Punzone per rivettatura, inserto di posizionamento, premilamiera ad alta pressione, parti di guida | Forma della testa, tenuta articolare e consistenza |
| Rilevamento e protezione | Sensori per rivetti mancanti, allentati o inceppati | Previene i difetti e la collisione dello stampo |
Un'attenzione particolare merita l'unità di rivettatura. Il punzone, l'inserto, il premilamiera e le guide determinano la stabilità della giunzione dal primo colpo al milionesimo. Una struttura rigida dello stampo e un sistema di guida ad alta precisione sono ciò che mantiene la precisione della rivettatura e la forza di bloccaggio entro la tolleranza, perché nulla nel processo dipende dall'abilità dell'operatore.
Perché un riferimento di posizionamento migliora la precisione
Nell'assemblaggio fuori linea, ogni fase di movimentazione introduce un nuovo errore di bloccaggio. La parte viene prelevata, posizionata in un supporto, localizzata nuovamente e unita. Piccoli offset si accumulano in ciascuno di questi passaggi.
La rivettatura interna evita questo problema poiché la striscia portante funge da unico riferimento di posizionamento dalla prima all'ultima stazione. Il rivetto viene sempre posizionato rispetto agli elementi forati nello stesso stampo, sulla stessa striscia, pochi istanti prima. Questo è il motivo per cui il processo garantisce una posizione del rivetto, un’altezza della testa e una resistenza alla trazione così costanti durante cicli di produzione molto lunghi.
La stessa integrazione supporta un rendimento elevato. Con l'alimentazione, la giunzione e l'ispezione automatizzate all'interno dello stampo, il contenuto di manodopera diminuisce, il turnover dei pezzi semilavorati scompare e la produzione continua di volumi di milioni di pezzi diventa pratica.
Protezione dei rivestimenti conduttivi
Per le parti elettriche, il metodo di giunzione conta tanto quanto la giunzione. Il calore della saldatura può bruciare o ossidare una superficie placcata e un rivestimento danneggiato significa una maggiore resistenza di contatto esattamente nel punto in cui la parte deve condurre.
La rivettatura a freddo evita questo problema. Il processo non utilizza calore, quindi la placcatura in nichel, argento e oro rimane intatta senza ossidazione o perdita di bruciatura e il foglio non viene ablato. Questo è uno dei motivi principali per cui il processo è adatto a componenti elettrici di precisione e nuove parti conduttrici di energia, dove la conduttività stabile è un requisito di progettazione piuttosto che una preferenza.
Scelta tra rivetti semitubolari e solidi
Entrambi i tipi di rivetti possono essere inseriti automaticamente nello stampo e ribaltati mediante formatura a freddo, quindi la scelta dipende dal carico che il giunto deve sopportare.
- Rivetti semitubolari sono la scelta tradizionale. Il loro gambo cavo richiede una forza di formatura inferiore, il che si adatta alla maggior parte delle connessioni hardware di precisione su fogli sottili.
- Rivetti solidi vengono utilizzati laddove il giunto è sottoposto a carichi di trazione pesanti o elevati e un gambo più pieno e più forte vale la forza di formatura aggiuntiva.
La compatibilità dei materiali è ampia. In questo modo è possibile unire materiali comuni per stampaggio come acciaio laminato a freddo, acciaio inossidabile, rame, ottone e leghe di alluminio. Poiché questi metalli differiscono per ritorno elastico e durezza, il punzone di rivettatura e l'inserto della matrice sono normalmente adattati allo specifico impilamento di materiale.
Applicazioni tipiche
La rivettatura interna è più comune laddove la precisione dimensionale, la conduttività e la ripetibilità sono tutte importanti allo stesso tempo. Le industrie principali sono l'elettronica automobilistica, i sistemi elettrici di nuova energia, gli elettrodomestici di precisione e gli interruttori di controllo industriali.
Le parti tipiche includono:
- Gruppi contatti argento relè
- Schegge di collegamento della batteria
- Sbarre
- Assemblaggi terminali del connettore
- Cambia hardware conduttivo
- Componenti di schermatura di precisione
Ciò che accomuna queste parti è una geometria piccola e sottile prodotta in volumi molto elevati, con un giunto che deve essere affidabile dal punto di vista elettrico e meccanico. Questo è il profilo in cui una matrice di rivettatura a corsa singola completamente automatizzata si ripaga più velocemente.
Punti di progettazione che decidono se il dado funziona
La rivettatura interna sembra semplice una volta in funzione, ma i dettagli vengono definiti molto prima della prima prova. Alcune decisioni portano la maggior parte del peso.
- Disposizione della striscia. La stazione di rivettatura necessita di spazio sufficiente per il punzone, l'inserto e il percorso di alimentazione, mentre il nastro deve rimanere stabile attraverso le stazioni di piegatura e impilamento che la precedono.
- Allineamento dei fori. I fori perforati in ogni strato devono essere allineati entro lo spazio libero del rivetto, quindi il design del pilota e della guida deve essere considerato insieme al passo della striscia.
- Affidabilità nell'alimentazione. L'orientamento, la separazione e l'erogazione del rivetto devono essere ripetibili alla massima velocità di stampa. Gli errori di alimentazione sono la causa più comune di interruzioni.
- Copertura del sensore. Il rilevamento dovrebbe confermare la presenza del rivetto prima della corsa e rilevare i rivetti allentati o inceppati dopo di essa, in modo che i difetti non si spostino mai a valle.
- Accesso per manutenzione. Usura dei punzoni e degli inserti di rivettatura. Uno stampo progettato per il cambio rapido mantiene elevati i tempi di attività per una lunga durata di produzione.
I team che considerano la stazione di rivettatura un ripensamento tendono a scoprire questi limiti durante la prova. Le squadre che pianificano insieme l’intera progressione tendono ad evitarli.
Dove la rivettatura interna si inserisce in un programma di stampaggio
La rivettatura interna è un membro di una famiglia più ampia di operazioni integrate. Condivide la sua filosofia con la maschiatura interna allo stampo e altre fasi di giunzione che spostano il lavoro di assemblaggio nella pressa, un argomento trattato più dettagliatamente in questa spiegazione di come stampaggio e giunzione si fondono in un'unica pressa .
Se sia la scelta giusta dipende dalla parte. Premia i volumi elevati e le progettazioni stabili, poiché l'investimento in attrezzature è distribuito su molte parti. È meno attraente per volumi molto bassi o per assemblaggi la cui geometria cambia spesso. Per i programmi della giusta gamma, tuttavia, l'eliminazione di una fase di assemblaggio secondaria può ridurre i tempi di consegna e allo stesso tempo ridurre i danni da movimentazione.
Costruzione di stampi e parti per rivettatura con Suzhou Shuangqisi
Una matrice per rivettatura ha le stesse prestazioni dello strumento dietro di essa. Suzhou Shuangqisi progetta e costruisce utensili progressivi di precisione e quelli dell'azienda stampi elettronici per componenti piccoli e di alta precisione sono un punto di partenza naturale per programmi di terminali, contatti e sbarre che richiedono rivettatura integrata.
Se la parte è un connettore o un terminale, il Stampo per stampaggio progressivo ad alta velocità per parti di connettori e terminali mostra il tipo di utensileria multistazione su cui si basa questo lavoro. Per layout più complessi con molte stazioni, il Stampo progressivo multistazione con inserti in metallo duro garantisce una lunga durata dell'utensile in produzioni impegnative e di grandi volumi.
L'alimentazione del rivetto, il rilevamento e la protezione della pressa sono problemi di automazione tanto quanto problemi di attrezzaggio e possono essere supportati da apparecchiature di automazione dello stampaggio per l'alimentazione e la movimentazione . Gli acquirenti che preferiscono procurarsi componenti finiti piuttosto che utensili possono navigare particolari elettronici per stampaggio realizzati su disegno del cliente o rivedi il gamma completa di parti per stampaggio .
Gli stessi principi di unione si estendono al nuovo hardware energetico. Si possono vedere, ad esempio, programmi che accoppiano collegamenti conduttivi con alloggiamenti sagomati parti stampate del coperchio della batteria per veicoli elettrici come riferimento per la planarità e il controllo della formatura di grande formato.
Avviare un progetto di rivettatura
Il modo più rapido per valutare la fattibilità è inviare disegni, specifiche del rivetto, materiale e spessore della lamiera e volume annuale. Da questi quattro input, un team di ingegneri può consigliare la disposizione delle strisce, il metodo di alimentazione e se un rivetto semitubolare o solido è adatto al carico.
Se disponi di un assieme rivettato che è attualmente unito offline o di un nuovo componente conduttivo ancora in fase di concezione, contatta il team di ingegneri di Suzhou Shuangqisi per discutere i requisiti della matrice di rivettatura . Una conversazione tempestiva sull'articolazione di solito fa risparmiare più tempo di qualsiasi modifica successiva alla fustella.
Articolo precedente
Stampaggio progressivo di parti automobilistiche: matrici, tolleranze, costi e guida ai volumi
Articolo successivo
Matrice composta vs Matrice progressiva: differenze, applicazioni e come scegliere
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
