-
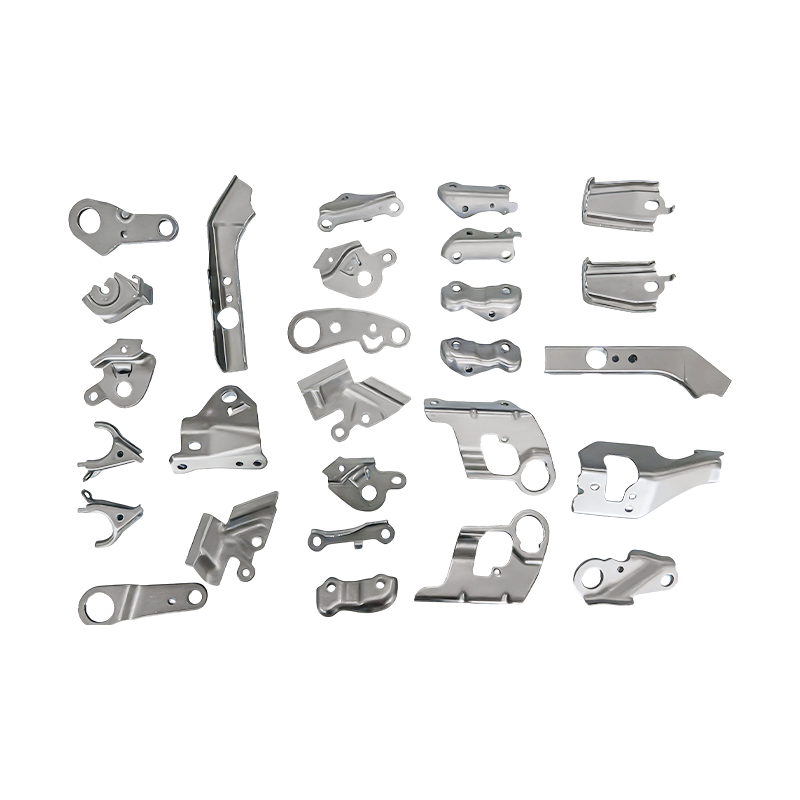
Piccole parti automobilistiche, parti per stampaggio a stampo progressivo
Le nostre piccole parti automobilistiche stampa...
-
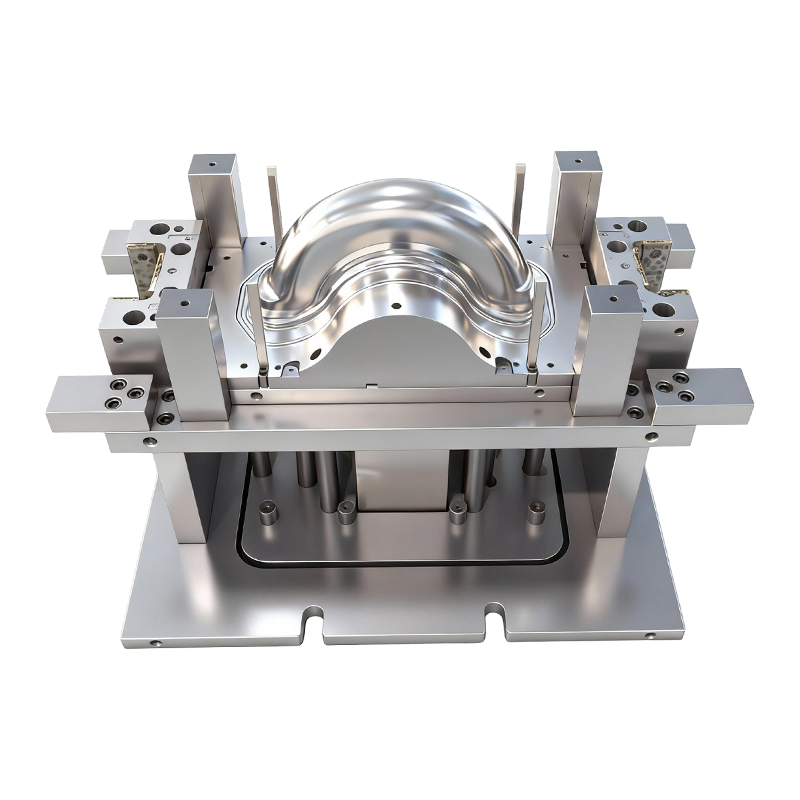
Stampo per imbutitura profonda per ruote anteriori e posteriori di veicoli elettrici a due ruote
Questo stampo per imbutitura profonda per ruote...
-
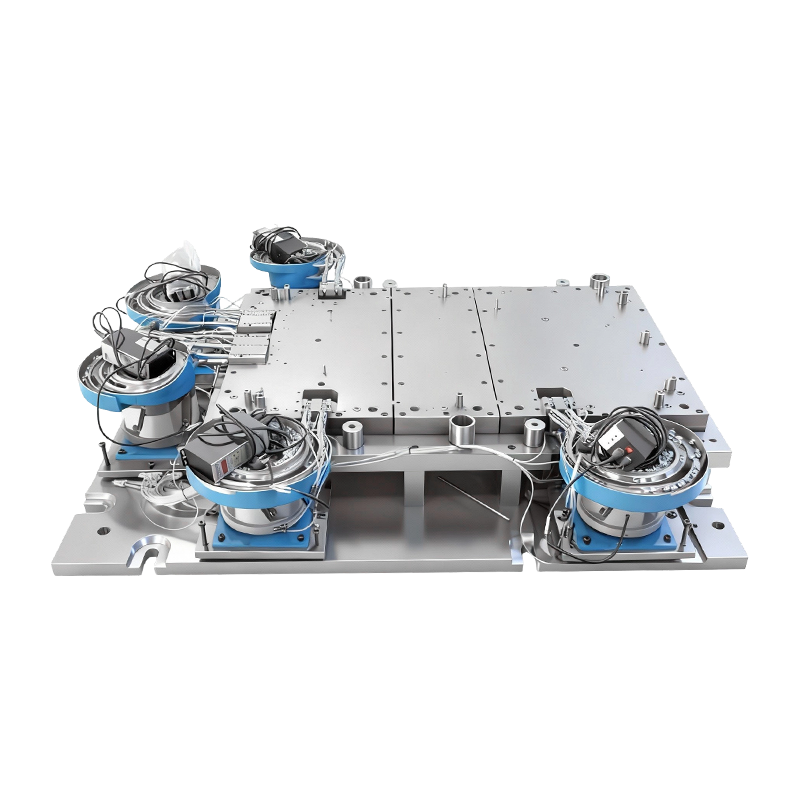
Stampo per rivettatura automatica per basi di macchine computerizzate di grandi dimensioni
Questo stampo per rivettatura automatica per ba...
-
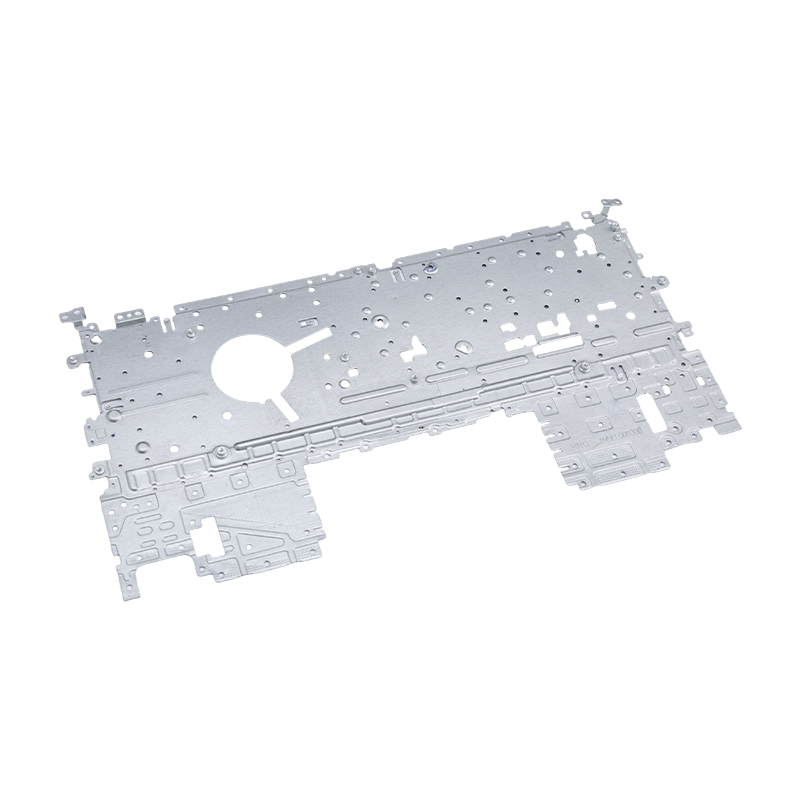
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
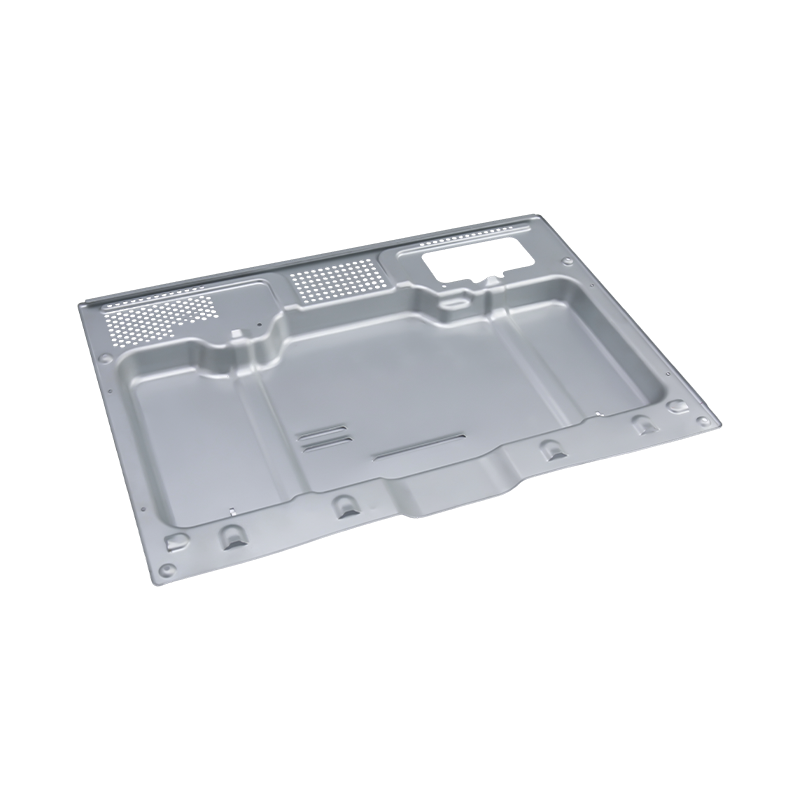
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
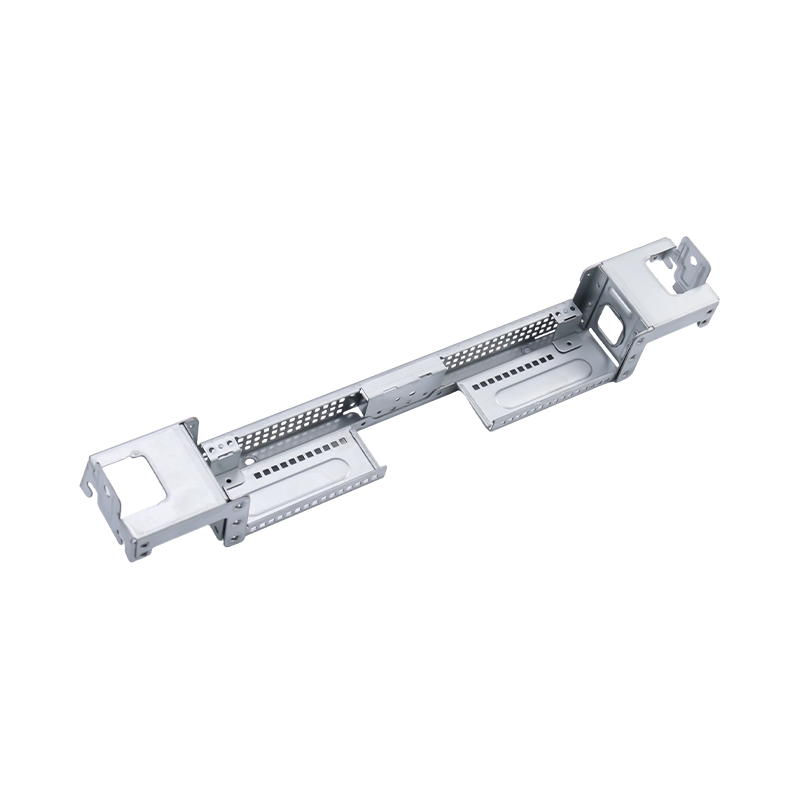
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...

Novità del settore
Casa / Novità / Novità del settore / Stampaggio progressivo di parti automobilistiche: matrici, tolleranze, costi e guida ai volumi
Stampaggio progressivo di parti automobilistiche: matrici, tolleranze, costi e guida ai volumi
2026-10-08
Prendi un supporto sedile HSLA 340 da 1,8 mm. Eseguilo su uno stampo progressivo a 14 stazioni alimentato da bobina e il prezzo al pezzo si aggira generalmente intorno al 40% di quanto farebbe pagare una cella manuale di sei presse a singola azione. La linea progressiva mantiene la posizione del foro entro ±0,08 mm durante un intero turno con un operatore che carica le bobine. La cella manuale ha bisogno di quattro persone per alimentare i pezzi grezzi e al terzo turno va ancora fuori tolleranza. Questa lacuna è l’intera argomentazione a favore dello stampaggio progressivo di componenti automobilistici – e vale solo quando il volume, la disposizione del nastro e l’acciaio per utensili sono specificati correttamente fin dall’inizio.
La risposta breve per la maggior parte dei programmi automobilistici:
- Lo stampaggio progressivo diventa il percorso più economico una volta che il volume annuale elimina circa 150.000-200.000 pezzi per una parte di classe staffa, e molto inferiore quando diversi numeri di parte condividono una striscia.
- L’utilizzo del materiale, non la velocità di stampa, è il principale fattore di costo. Una riduzione del 3% della larghezza della striscia di solito supera una riduzione del 10% del tempo di ciclo sul costo totale per parte.
- Le tolleranze si accumulano tra le stazioni, pertanto la posizione dei fori, l'angolo di piega e la planarità devono essere assegnati a stazioni specifiche anziché al solo disegno finito.
- Gli stampi, le parti stampate e l'automazione dell'alimentazione dovrebbero essere progettati come un unico sistema. Dividili tra tre fornitori e lo stack di tolleranza è normalmente la prima vittima.
Dove lo stampaggio progressivo batte le alternative
Uno stampo progressivo esegue ogni operazione – foratura, imbutitura, rifilatura, formatura, flangiatura e separazione – all'interno di un'unica corsa della pressa, con il nastro che avanza di un passo per corsa. Il pezzo non viene mai gestito da una persona tra un'operazione e l'altra, da qui la precisione e il risparmio di manodopera. Gli aspetti economici cambiano in base a tre variabili: volume, spessore del materiale e quante stazioni la geometria effettivamente richiede.
I pezzi di spessore sottile inferiore a 3 mm con un volume annuo elevato sono i classici candidati progressivi. Le sezioni più pesanti superiori a 6 mm, o le parti con un'imbutitura profonda che necessitano di diverse stazioni di imbutitura, spesso preferiscono invece l'imbutitura profonda o gli stampi di trasferimento: il conto dell'utensileria per uno stampo progressivo a 20 stazioni su un elemento del pianale da 5 mm è difficile da giustificare rispetto a una linea di trasferimento a quattro slitte.
Disposizione della striscia
Passo, larghezza del nastro e design del supporto determinano l'utilizzo del materiale prima del taglio di una singola stazione. Una riduzione della bobina di 2 mm su una bobina da 300 mm vale più della maggior parte degli aggiornamenti della rotativa.
Conteggio delle stazioni
Ogni stazione aggiunta aumenta il costo dello stampo, il carico di manutenzione e il tonnellaggio della pressa. Talvolta le stazioni inattive vengono riservate deliberatamente per una revisione futura: una copertura economica contro un cambiamento di progettazione.
Finestra di tonnellaggio
La forza di taglio raggiunge il picco al momento del taglio. Uno stampo che si adatta a una macchina da stampa da 250 T su carta può superarlo su una striscia dura, quindi un margine di tonnellaggio dal 20 al 30% è una pratica normale.
Grado di acciaio per utensili
L'acciaio al carburo rivestito o con metallurgia delle polveri nelle stazioni di perforazione estende gli intervalli di riaffilatura su nastri ad alta resistenza, ma solo quando il pattino della matrice e i pilastri di guida sono sufficientemente rigidi da adattarsi.
Cosa succede realmente all'interno di un dado progressivo
La sequenza delle stazioni porta con sé l'ingegneria. Un tipico utensile progressivo automobilistico si apre con un foro pilota e una stazione di tacca, si sposta nella prima imbutitura o forma, aggiunge rifilatura e perforazione man mano che il materiale si indurisce, quindi termina con la flangiatura, il riattacco e un taglio di separazione che lascia la parte sul supporto fino all'ultimo colpo.
Tre dettagli determinano se l'utensile mantiene la tolleranza dopo sei mesi di produzione. I perni pilota devono impegnarsi prima di qualsiasi stazione di taglio per bloccare la posizione della striscia. La piastra di estrazione deve mantenere la striscia piatta durante l'estrazione, altrimenti il pannello tornerà indietro in modo non uniforme. Inoltre, i rottami devono uscire verso il basso attraverso gli scivoli senza mai rientrare nel percorso del nastro: uno sfrido di ritorno è la causa più comune di danni catastrofici allo stampo.
Sugli acciai avanzati ad alta resistenza, la compensazione del ritorno elastico è incorporata nelle stazioni di forma anziché corretta in un secondo momento. I costruttori di stampi in genere piegano eccessivamente la flangia di un angolo calcolato e poi la riattaccano, perché una striscia da 590 MPa o 780 MPa non manterrà da sola un angolo nominale. La differenza tra lo stampaggio progressivo e quello a trasferimento si riduce al modo in cui la parte viene trasportata tra queste stazioni (una si basa sul trasportatore della striscia, l'altra su un meccanismo di trasferimento) e tale scelta modifica il costo degli utensili, il tempo di ciclo e la tolleranza che puoi realisticamente promettere.
Progressivo vs Trasferimento vs Manuale: un confronto affiancato
La tabella seguente mette a confronto tre percorsi per una staffa strutturale automobilistica di medie dimensioni a circa 200.000 pezzi all'anno. Le cifre sono valori di pianificazione tipici utilizzati per il confronto dei fornitori, non preventivi.
Criterio
Morire progressiva
Trasferimento morire
Manuale/a singola azione
Investimento in attrezzature
Alto
Medio
Basso
Prezzo al pezzo a 200k/anno
Bassoest
Metà
Altoest
Posizione del foro raggiungibile
Da ±0,05 a ±0,10 mm
Da ±0,10 a ±0,20 mm
±0,25 mm e deriva
Tempo di cambio
da 2 a 6 ore
da 1 a 3 ore
Da 20 a 45 minuti
Operatori per turno
1
2
da 4 a 6
Banda del volume più adatta
150k e oltre
da 50k a 150k
Sotto i 50k
 Stampi progressivi per alloggiamenti di motori automobilistici e piccole parti Alto-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Visualizza il prodotto →
Nota dove si trova il crossover. Al di sotto dei 50.000 pezzi circa all'anno prevale l'ammortamento degli utensili e il percorso manuale vince ancora sul costo totale. Tra 50.000 e 150.000 la risposta dipende dalla complessità della parte e dalla possibilità che un secondo numero di parte condivida la stessa striscia: l'opzione di striscia condivisa è spesso ciò che fa sì che uno strumento progressivo ripaghi entro diciotto mesi.
Tre metriche nascoste che determinano la redditività della linea
I preventivi di solito mostrano il prezzo del pezzo e il costo degli utensili. Raramente mostrano l'utilizzo del materiale, l'efficacia complessiva dell'attrezzatura o il tasso di scarto dopo che uno strumento è stato riaffilato due volte. Questi tre numeri spesso differiscono di più tra due fornitori rispetto al prezzo indicato.
Progressivo
OEE 76%
Trasferimento
OEE 61%
Cella manuale
OEE 44%
L'OEE per una linea progressiva riflette tre fattori che lavorano insieme: disponibilità della rotativa, disciplina di alimentazione e cambio bobina e resa al primo passaggio. Una linea che funziona a 60 colpi al minuto ma si ferma ogni quaranta minuti per un inceppamento in genere perde contro una linea che funziona a 45 colpi al minuto con un percorso di scarto pulito. Quando si confrontano i fornitori, chiedere il tempo effettivo di cambio bobina, la frequenza di passo e corsa e il numero di parti tra le riaffilature, non la velocità massima della macchina da stampa.
Dove vengono utilizzate parti per stampaggio progressivo automobilistico
Il lavoro progressivo domina le sezioni ad alto volume di un veicolo piuttosto che l'intera struttura. La distribuzione seguente riflette le famiglie di pezzi tipiche prodotte su utensili progressivi e multistazione.
- Veicoli elettrici e propulsori – 42%: alloggiamenti del motore, piastre di copertura della batteria, sbarre in rame ad alta tensione e staffe dell'unità di azionamento.
- Corpo, sedile e struttura — 24%: telai dei sedili, staffe di rinforzo, piastre di chiusura e piccoli elementi della carrozzeria.
- Carburante, gas di scarico e veicoli commerciali — 18%: piastre terminali del serbatoio, scudi termici e staffa per autocarri pesanti.
- Elettronica e attrezzature industriali – 16%: chassis di server, involucri di forni, parti strutturali di laptop e telefoni, alloggiamenti di servoazionamenti e componenti di compressori.
 Parti per stampaggio sbarre collettrici in rame per veicoli di nuova energia Sbarre collettrici in rame ad alta purezza stampate con precisione per la distribuzione della corrente ad alta tensione nei veicoli elettrici, rilevanti laddove le connessioni conduttive a bassa resistenza e lo stampaggio adiacente del settore automobilistico richiedono una stretta integrazione con i fornitori. Visualizza il prodotto →
Vale la pena menzionare la famiglia delle sbarre in rame. Queste parti combinano un materiale morbido e altamente conduttivo con specifiche impegnative di bava e planarità e sono spesso prodotte contemporaneamente alle parti in acciaio circostanti sulle apparecchiature adiacenti. Un fornitore che già gestisce entrambi parti di stampaggio automobilistiche e il lavoro di stampaggio elettronico di solito ha la capacità di attrezzaggio e la profondità metrologica per gestire entrambi i sistemi di materiali senza una lunga curva di apprendimento al primo passaggio.
Specificare un programma di timbratura progressiva: sette passaggi
La maggior parte dei superamenti dei costi sui programmi progressivi deriva dal sequenziamento, non dallo stampo stesso. L'ordine riportato di seguito riflette il modo in cui le decisioni di progettazione, attrezzatura e automazione si limitano effettivamente a vicenda.
- Correggere prima il layout della striscia. Impostare il passo, la larghezza del nastro e della bobina rispetto alla geometria del pezzo grezzo prima di scegliere il conteggio delle stazioni. Ogni decisione successiva eredita questa geometria.
- Assegnare tolleranze alle stazioni. Decidere quale stazione possiede la posizione del foro, quale possiede l'angolo di piega e quale possiede la planarità. Tolleranze vaghe di disegno diventano controversie durante il PPAP.
- Dimensionare la stampa con margine. Calcola la forza di taglio di picco, non la forza media, e mantieni un margine del 20-30% per un futuro aggiornamento del materiale.
- Decidere in anticipo l'ambito dell'automazione. Il caricamento della bobina, il raddrizzatore, l'alimentatore, il trasportatore degli scarti e la gestione dell'uscita cambiano tutti l'altezza dello stampo e la tempistica del ciclo se arrivano in ritardo nel progetto.
- Esegui una simulazione dello stampo. La simulazione della formatura rileva il ritorno elastico e l'assottigliamento prima che l'acciaio venga tagliato, il che è molto più economico rispetto alla correzione di una stazione di formatura finita.
- Pianificare il ciclo di rimacinato. Registra il numero di parti tra le affilature a partire dal primo giorno di produzione in modo che la durata degli utensili diventi una linea di costo misurabile anziché un'ipotesi.
- Verifica sulle attrezzature di produzione. Costruisci campioni fuori utensile e PPAP completo sullo stampo finale, non su uno strumento prototipo, altrimenti lo stack di tolleranza si sposterà una volta arrivata la striscia reale.
 Attrezzature per l'automazione dello stampaggio personalizzato per linee di stampaggio progressivo Elenco di prodotti per apparecchiature di automazione dello stampaggio personalizzate, rilevante laddove i programmi progressivi necessitano di progettazione coordinata di stampi, produzione di parti stampate e fornitura di automazione. Visualizza il prodotto →
Il quarto passo è quello in cui la consegna chiavi in mano cambia i conti. Quando il costruttore di stampi e il costruttore di automazione siedono sotto un unico contratto, l'altezza dello stampo, la linea di passaggio, la corsa dell'alimentatore e il tonnellaggio della pressa vengono risolti su un unico disegno anziché essere negoziati tra due fornitori dopo che l'utensile è già stato tagliato. Mantenendo la progettazione degli stampi, la produzione delle parti stampate e l'automazione dello stampaggio all'interno di un unico gruppo tecnico si eliminano le interfacce dove i programmi progressivi in genere perdono settimane.
Documenti di manutenzione, mantenimento della tolleranza e conformità
Uno stampo progressivo che ha prodotto parti accettabili al momento del lancio non rimarrà lì senza un ritmo di manutenzione. La pratica tipica è quella di misurare un campione a ogni intervallo di rimacinato, monitorare l'andamento piuttosto che la lettura individuale e sostituire le colonne e le boccole di guida in base a un conteggio fisso anziché in caso di cedimento. Il costo di un servizio di stampa pianificato di otto ore è una frazione del costo di una bobina rottamata e di una mancata spedizione.
La documentazione di conformità per lo stampaggio automobilistico di solito deve viaggiare con la parte: certificati dei materiali con numeri di colata, rapporti di layout dimensionale presso PPAP, piani di controllo che identificano le stazioni critiche e registrazioni della manutenzione degli stampi e della cronologia della riaffilatura. Le qualità di acciaio ad alta resistenza fornite secondo una specifica di 590 MPa o 780 MPa dovrebbero avere dati di ispezione in entrata registrati rispetto alla bobina, perché la finestra di formatura per tali qualità è stretta e una variazione da laminatoio a laminatoio si presenterà come uno spostamento dell'angolo di piegatura molto prima che si manifesti come una cricca visibile.
La lubrificazione e la gestione degli scarti sono i due elementi di pulizia che influiscono maggiormente sul mantenimento della tolleranza a lungo termine. La corretta selezione del lubrificante per il rivestimento del nastro in entrata riduce il grippaggio nelle stazioni di trafilatura, mentre uno scivolo degli scarti ispezionato secondo un programma fisso previene i danni allo stampo causati dagli sfridi che nessuna capacità della pressa può assorbire. Trattati come manutenzione ordinaria piuttosto che come ripensamento, entrambi prolungano l'intervallo tra le operazioni di riaffilatura e mantengono la fascia di tolleranza che ha reso lo stampaggio progressivo la scelta giusta in primo luogo.
Articolo precedente
Guida allo stampaggio pesante: tolleranze, tonnellaggio, progettazione dello stampo e selezione degli utensili
Articolo successivo
Rivettatura interna per stampi per stampaggio progressivo: principi e applicazioni
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
