-
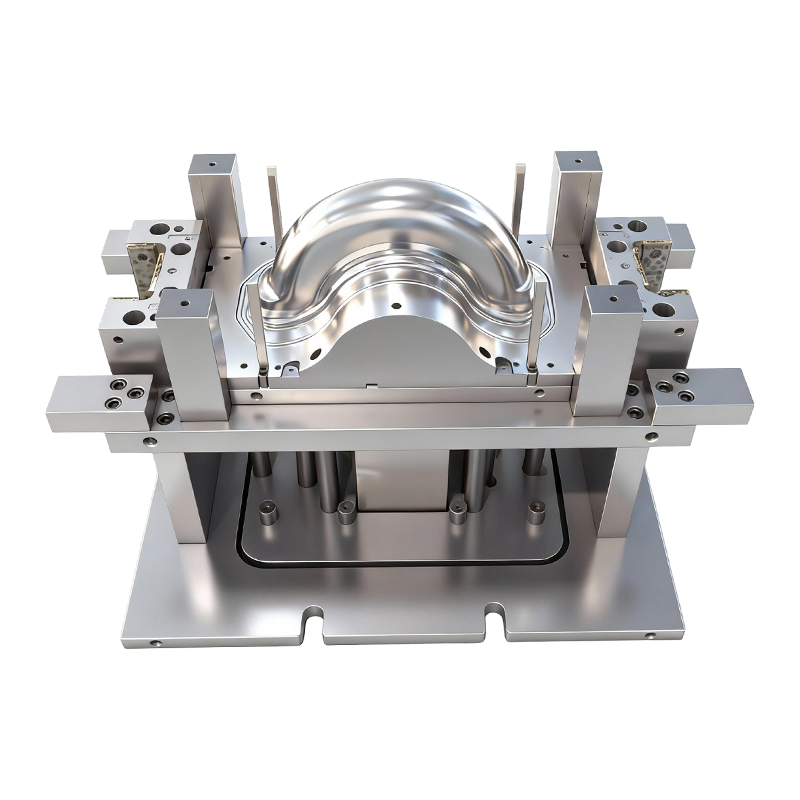
Stampo per imbutitura profonda per ruote anteriori e posteriori di veicoli elettrici a due ruote
Questo stampo per imbutitura profonda per ruote...
-
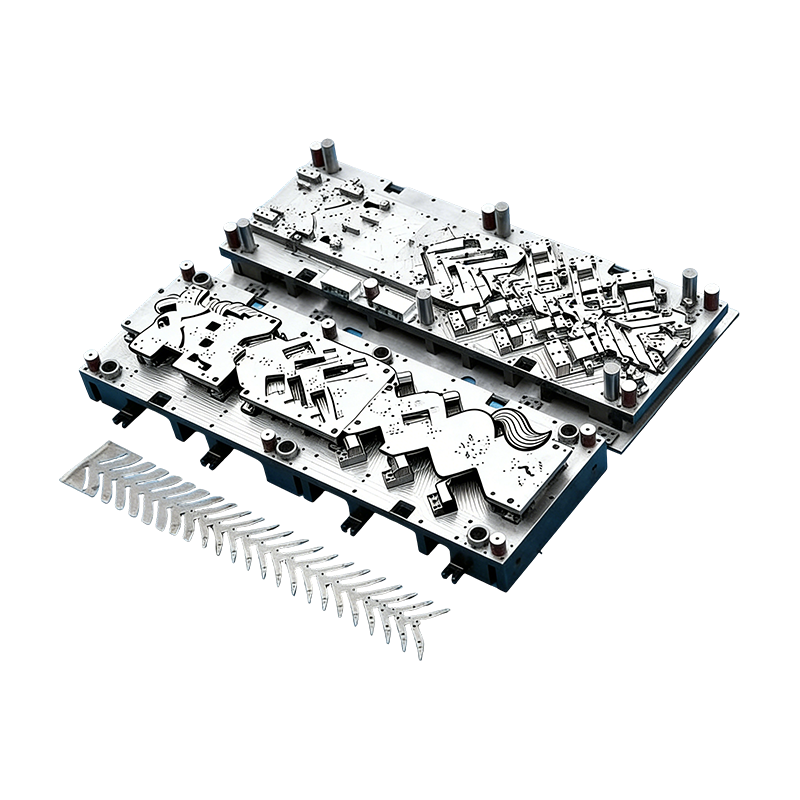
Stampi progressivi per componenti automobilistici
Questo stampo continuo per alloggiamenti di mot...
-
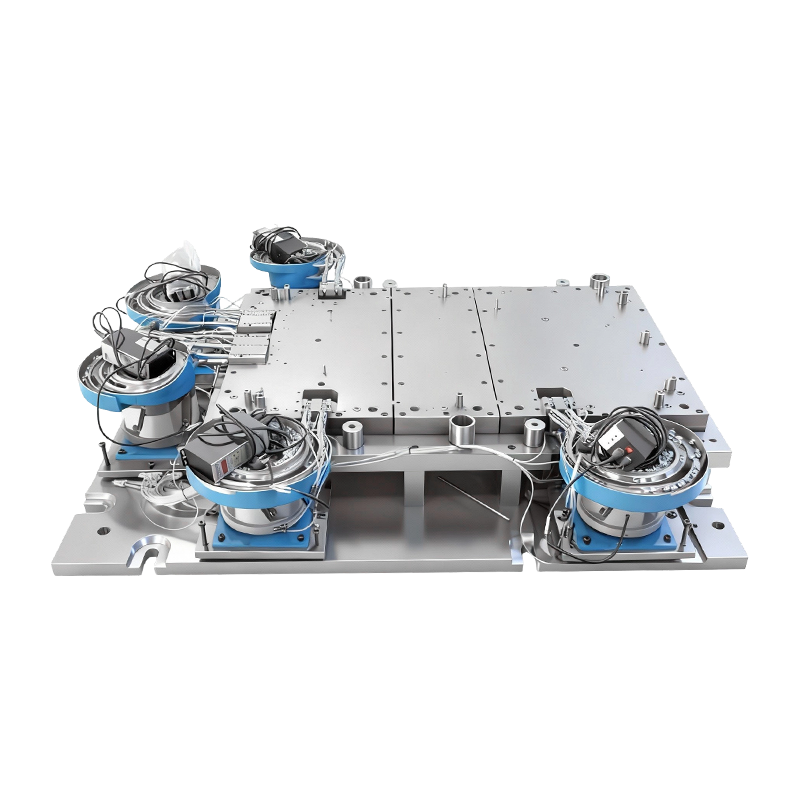
Stampo per rivettatura automatica per basi di macchine computerizzate di grandi dimensioni
Questo stampo per rivettatura automatica per ba...
-
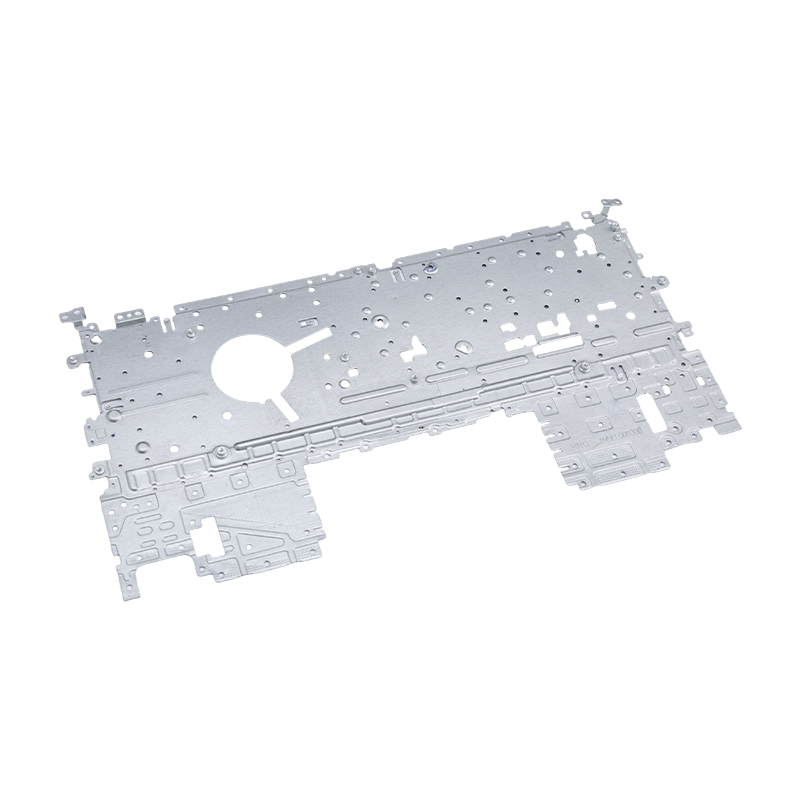
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
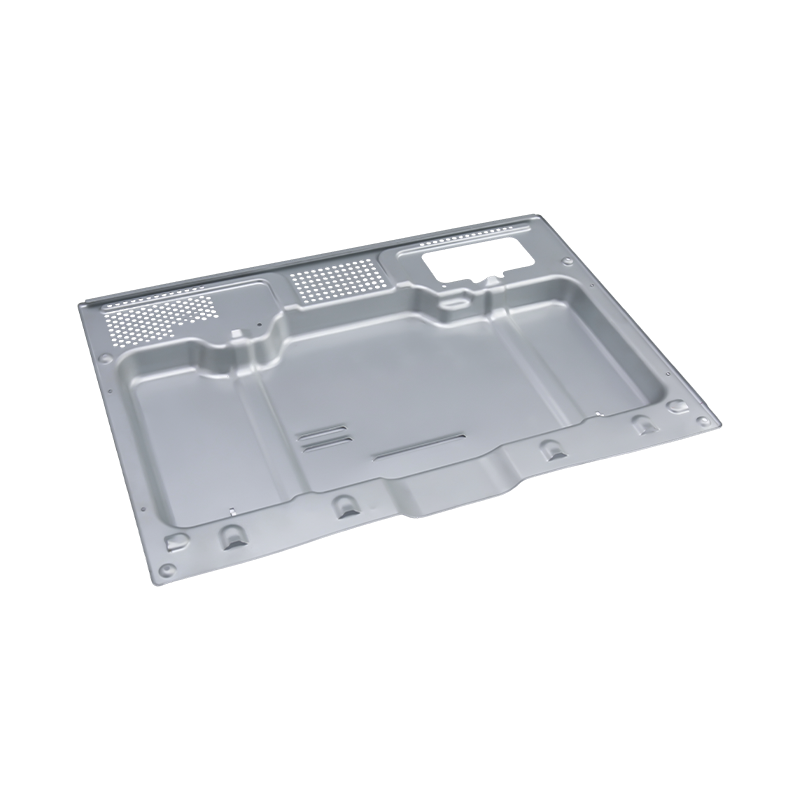
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
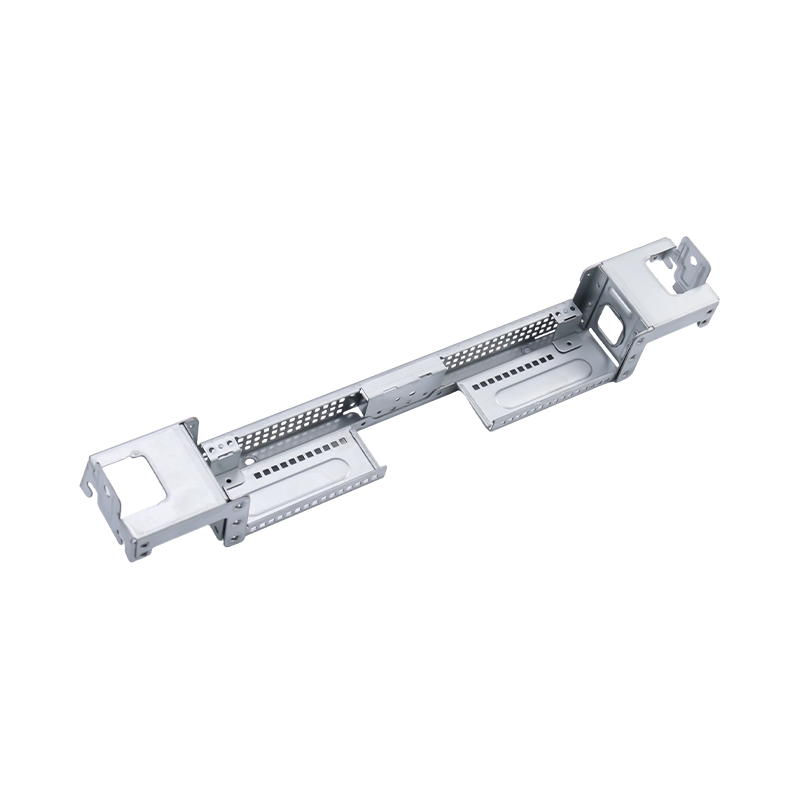
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...

Novità del settore
Casa / Novità / Novità del settore / Matrice composta vs Matrice progressiva: differenze, applicazioni e come scegliere
Matrice composta vs Matrice progressiva: differenze, applicazioni e come scegliere
2026-09-24
Matrice composta vs Matrice progressiva: la differenza fondamentale
Una matrice composta può trasformare una striscia in una rondella finita con un solo colpo di pressione. Uno stampo progressivo può trasportare la stessa striscia attraverso una dozzina di stazioni prima che un terminale del connettore venga finalmente tagliato. Entrambi sono strumenti di stampaggio di precisione costruiti per la produzione di massa, ma risolvono problemi molto diversi.
La differenza sta nella logica del processo. Uno stampo composto completa diverse operazioni contemporaneamente in una stazione . Un dado progressivo li completa in sequenza su più stazioni indipendenti . Questa singola distinzione guida tutto il resto: precisione, capacità di formatura, velocità di produzione e costi. Gli acquirenti spesso considerano i due come intercambiabili e questo presupposto è il motivo per cui molti budget per gli utensili vanno storti.
Come funziona ogni dado
Uno stampo composto ha una stazione di lavoro. In un'unica corsa, operazioni come lo sfondamento e la tranciatura avvengono nella stessa posizione. Il pezzo rimane su un punto di riferimento e non si sposta mai, quindi lascia lo stampo come parte finita dopo un ciclo di pressa. La logica è semplice: una stazione, più operazioni contemporaneamente.
Una matrice progressiva dispone, in casi complessi, decine di stazioni lungo la direzione di alimentazione. La striscia avanza di un passo ad ogni corsa e ciascuna stazione svolge il proprio compito: foratura, piegatura, formatura, rivettatura o taglio. Il pezzo rimane costantemente attaccato al nastro portante e viene separato solo nella stazione finale.
In termini pratici, una matrice composita si comporta come un unico taglio preciso, mentre una matrice progressiva si comporta come una linea di produzione compatta costruita all'interno di un unico utensile. Ogni approccio ha una sede naturale e le sezioni seguenti mostrano dove si trova il confine.
Controllo della precisione e della tolleranza
Poiché ogni tagliente in una matrice composta lavora dallo stesso punto di riferimento, la posizione da foro a foro, la concentricità e la planarità possono essere mantenute molto strettamente. Non c'è accumulo del passo, poiché la parte non si sposta mai tra le operazioni. Ciò rende la matrice composta la scelta naturale per le parti piatte in cui la posizione dei fori è fondamentale, come piastre di copertura di precisione o terminali piatti sottili.
Una menzione speciale merita la planarità. In uno stampo composito il pezzo viene pressato ed espulso nel suo insieme, il che aiuta a mantenere le parti piatte sottili prive di distorsioni. Le parti che devono aderire a una superficie di accoppiamento spesso ne traggono vantaggio.
Le matrici progressive fanno avanzare il nastro passo dopo passo, in modo che tra le stazioni si possa creare una piccola tolleranza di passo. La precisione del foro singolo è quindi leggermente inferiore a quella che può fornire uno stampo composto. Per la maggior parte dell'hardware di precisione la differenza rimane ampiamente entro la tolleranza ed è il prezzo pagato per una flessibilità di processo di gran lunga maggiore. Quando i fori devono essere posizionati uno rispetto all'altro con estrema precisione, una buona progettazione dello stampo può anche forarli nella stessa stazione per mantenerli su un unico riferimento.
Capacità di formazione
Una matrice composta concentra ogni struttura di taglio in un'unica stazione e ciò limita ciò che può fare. L'interferenza strutturale esclude piegature complesse, imbutitura profonda e rivettatura nello stampo, quindi il suo ambito è essenzialmente la tranciatura e la perforazione di piatti.
Le matrici progressive dividono il lavoro in stazioni separate che non interferiscono tra loro. Ciò consente la piegatura, l'imbutitura, la modellatura, la rivettatura nello stampo e persino il rilevamento in linea. Per le parti irregolari con molteplici piegature e caratteristiche, la fustella progressiva è l'unico modo pratico per raggiungere una produzione in serie automatizzata.
Un'utile regola pratica: se il pezzo finito è piatto, vale la pena prendere in considerazione una matrice composta. Se ha una piega, una forma o un particolare assemblato, il discorso si sposta quasi sempre sull'utensileria progressiva.
Velocità e volume di produzione
Uno stampo composto fornisce un pezzo finito per corsa, ma dipende dall'alimentazione e dallo scarico del singolo pezzo, quindi il suo ritmo è moderato. Si adatta a volumi medio-bassi di parti piane di alta precisione. È anche facile eseguire il debug e la sua precisione rimane stabile su lunghi periodi.
Uno stampo progressivo funziona con alimentazione continua del nastro ad alta frequenza di stampaggio. Una volta caricato il nastro, la pressa può funzionare per lunghi tratti con poca supervisione. Ecco perché gli utensili progressivi dominano i lavori ad alto volume e ad alta velocità nei settori dell'elettronica automobilistica, delle nuove energie e della produzione di terminali di connettori.
Il volume influisce anche sull’uso dei materiali. Una matrice progressiva necessita di un supporto per trattenere la parte nella striscia, che può consumare più materiale su forme semplici. Su una tiratura molto grande questo è solitamente controbilanciato dalla velocità e dal risparmio di manodopera, ma su una piccola tiratura di parti piatte può far pendere la bilancia verso uno stampo composto.
Costo e manutenzione degli utensili
Gli stampi composti sono semplici nella struttura, poco costosi da costruire, rapidi da consegnare e di facile manutenzione. Per ordini di piccoli lotti offrono un eccellente rapporto qualità-prezzo, sebbene la gamma di processi sia ristretta.
Gli stampi progressivi comportano una progettazione multistazione complessa, una maggiore difficoltà ingegneristica, maggiori costi iniziali e tempi di consegna più lunghi. In cambio offrono una lunga durata e un funzionamento stabile. Una volta che l'investimento in attrezzature è distribuito su una grande tiratura, il il costo unitario scende molto basso , che si adatta a progetti batch stabili e a lungo termine.
La manutenzione segue lo stesso schema. Uno stampo composto di solito può essere sottoposto a manutenzione con affilatura e ispezione di routine. Una matrice progressiva necessita di manutenzione professionale e di un accurato debugging, poiché un punzone usurato in una stazione può influenzare tutte le stazioni successive.
Applicazioni tipiche
Le matrici composte vengono utilizzate per guarnizioni, rondelle, lamiere piane, piastre di copertura di precisione, terminali piatti e altre parti piatte ultrasottili con severi requisiti di concentricità dei fori e planarità.
Gli stampi progressivi vengono utilizzati per terminali di connettori, contatti di relè, nuove schegge di energia, connettori di batterie, clip piegati, lattine di schermatura irregolari e assemblaggi rivettati nello stampo. Se il tuo progetto prevede questi componenti formati, la nostra gamma di parti personalizzate per stampaggio di metalli è un buon punto di partenza.
| Confronto | Matrice composta | Morte progressiva |
|---|---|---|
| Logica del processo | Operazioni simultanee in una stazione | Operazioni sequenziali su più stazioni |
| Precisione | Molto alto, nessuna tolleranza cumulativa | Alto, con un lieve errore di intonazione |
| Capacità di formazione | Solo tranciatura e perforazione piatta | Piegatura, trafilatura, rivettatura e altro ancora |
| Modalità di produzione | Uscita pezzo singolo, velocità media | Alimentazione continua della striscia, ad alta velocità |
| Volume | Da piccolo a medio | Da alto a molto alto |
| Costo degli utensili | Costo iniziale inferiore | Costo iniziale più elevato, costo unitario inferiore nella produzione di massa |
| Manutenzione | Facile | Richiede manutenzione e debug professionali |
Considerazioni sulla progettazione dei materiali e delle parti
Lo spessore e il tipo del materiale influenzano la decisione tanto quanto la forma della parte. Il supporto molto sottile è facile da deformare quando viene spinto attraverso molte stazioni, motivo per cui le parti piatte ultrasottili vengono spesso conservate in uno stampo composto. I materiali più duri o elastici, d'altro canto, potrebbero richiedere fasi di formatura controllate che solo una disposizione progressiva può fornire.
Anche la progettazione delle parti è importante. Il posizionamento dei fori troppo vicino a un bordo o a una linea di piegatura può causare deformazioni in entrambi i tipi di fustella. Rivedere la producibilità del disegno prima dell'avvio dell'attrezzaggio è molto più economico che correggere lo stampo in un secondo momento e piccole modifiche al progetto possono spesso spostare una parte da un percorso di attrezzaggio complesso a uno più semplice.
Infine, considera cosa succede dopo lo stampaggio. Le fasi di placcatura, trattamento termico o assemblaggio possono imporre limiti aggiuntivi sull'altezza della bava, sulla planarità e sulla stabilità dimensionale e questi limiti dovrebbero essere concordati prima della progettazione dello stampo.
Errori comuni nella scelta di un dado
La maggior parte dei problemi relativi agli utensili sono riconducibili a una mancata corrispondenza tra il tipo di stampo e i requisiti reali del progetto. Quattro modelli si presentano ripetutamente:
- Scegliere uno stampo progressivo per un breve periodo, poi scoprire che il costo dell'utensileria domina il prezzo di ogni parte.
- La scelta di uno stampo composto per una parte che in seguito ottiene una piccola piegatura o una caratteristica in rilievo, che impone una costosa riprogettazione.
- Specificare tolleranze più strette di quelle richieste dalla funzione, il che spinge il progetto verso attrezzature più costose senza un reale vantaggio.
- Ignorando le previsioni annuali. Una parte che parte da poche migliaia di pezzi può trasformarsi in un programma a lungo termine e il piano di attrezzaggio dovrebbe consentirlo.
La condivisione iniziale del volume previsto e dell'intero set di funzionalità con il partner di attrezzatura evita la maggior parte di questi problemi.
Quando entrambi i tipi di dado lavorano insieme
La scelta non è sempre o-o. Alcuni progetti utilizzano uno stampo composto per produrre un pezzo grezzo piatto con fori ben posizionati e uno stampo di formatura separato per aggiungere successivamente le pieghe. Altri utilizzano uno stampo progressivo per il corpo formato e un'operazione secondaria per una caratteristica critica.
Questi percorsi ibridi hanno senso quando una caratteristica richiede precisione di posizionamento a livello di composto mentre il resto della parte necessita di formatura. Un ingegnere esperto valuterà la movimentazione aggiuntiva rispetto alla precisione ottenuta e consiglierà il percorso più semplice che soddisfa il disegno.
Come scegliere la fustella giusta per il tuo pezzo
Inizia con tre domande. La parte è piatta o necessita di piegatura e formatura? Quanto sono strette le tolleranze relative alla posizione dei fori e alla planarità? E qual è la produzione annua prevista?
Scegli una matrice composita per pezzi piatti ad alta precisione e piccoli lotti. Scegli uno stampo progressivo per pezzi dalla forma complessa e produzione di massa automatica ad alta velocità. Nessuno dei due è migliore in ogni caso; ciascuno si adatta a uno scenario diverso e la soluzione migliore è quella adatta alla struttura del pezzo, ai requisiti di tolleranza e al volume annuale.
Lavorare con Suzhou Shuangqisi Mold Equipment Co., Ltd. su stampi e parti per stampaggio
A Suzhou Shuangqisi Mold Equipment Co., Ltd. , consideriamo la selezione dello stampo come una decisione ingegneristica piuttosto che di vendita. I nostri ingegneri esaminano il disegno, i requisiti di tolleranza e il volume annuale, quindi consigliano il percorso di attrezzaggio che bilancia precisione, efficienza e costi di produzione.
Puoi esplorare il nostro stampi per stampaggio metalli di precisione se hai bisogno di attrezzature per la tua linea di produzione, oppure lavora con noi su componenti finiti attraverso il ns parti stampate in metallo servizio. Inviaci il disegno della tua parte e il volume previsto e Suzhou Shuangqisi Mold Equipment Co., Ltd. tornerà con una proposta di utensili e preventivo.
Articolo precedente
Rivettatura interna per stampi per stampaggio progressivo: principi e applicazioni
Articolo successivo
Fornitori di stampaggio dell'alluminio: come valutare capacità, rischio e idoneità
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
