-
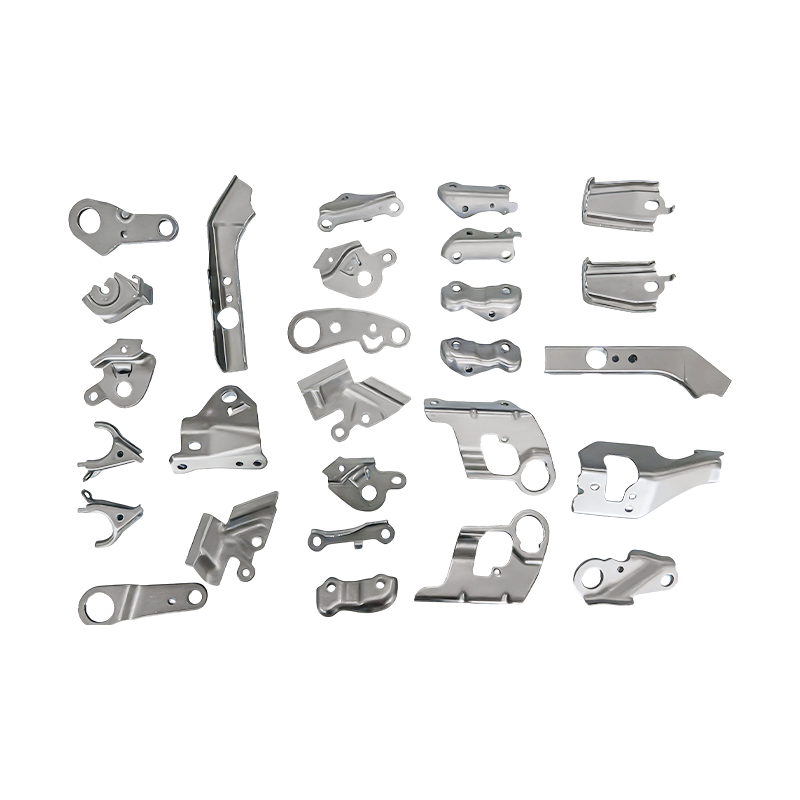
Piccole parti automobilistiche, parti per stampaggio a stampo progressivo
Le nostre piccole parti automobilistiche stampa...
-
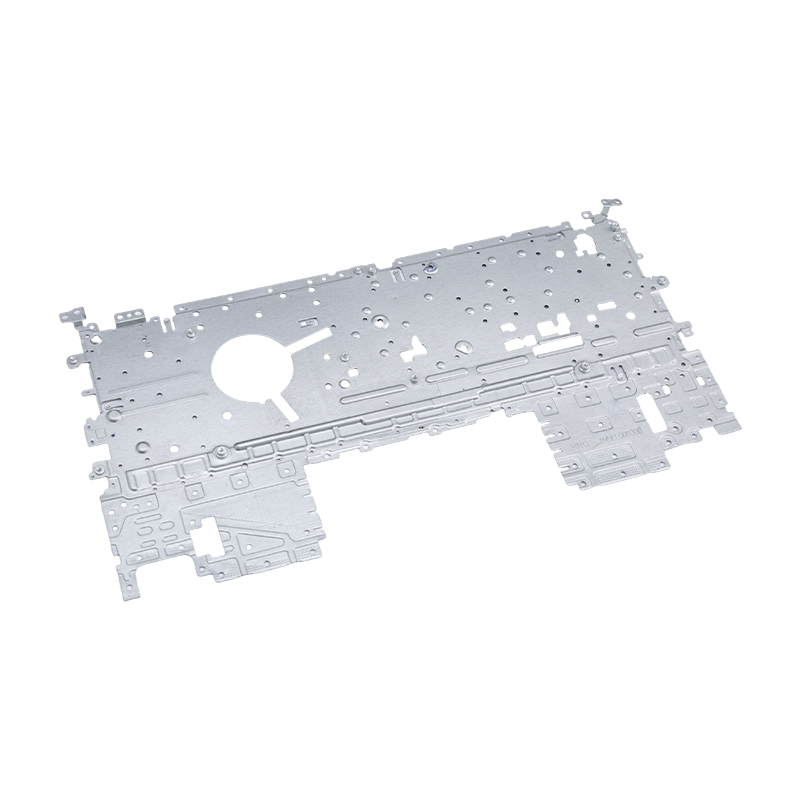
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
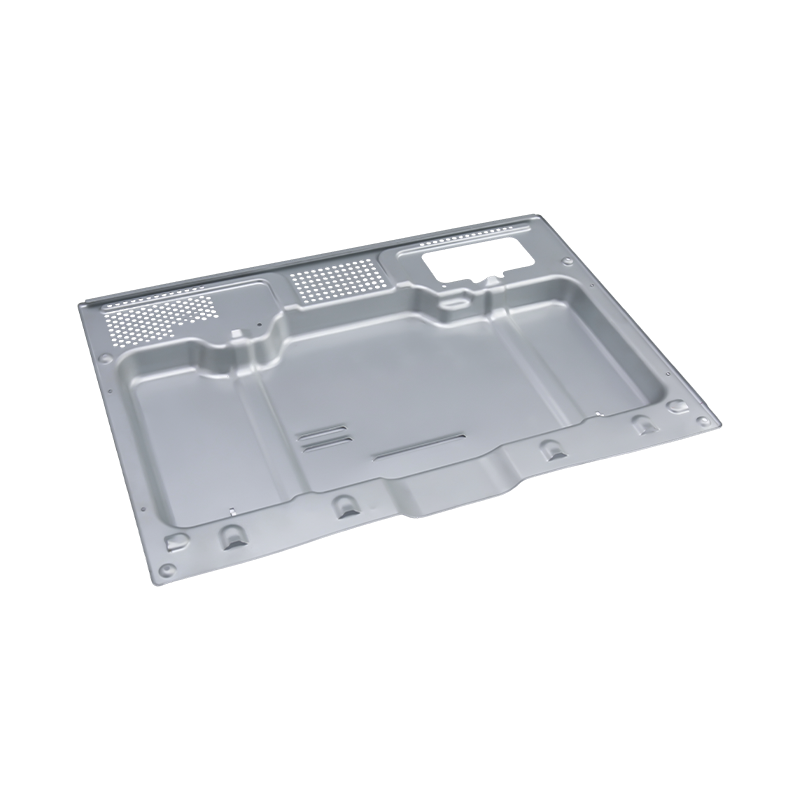
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
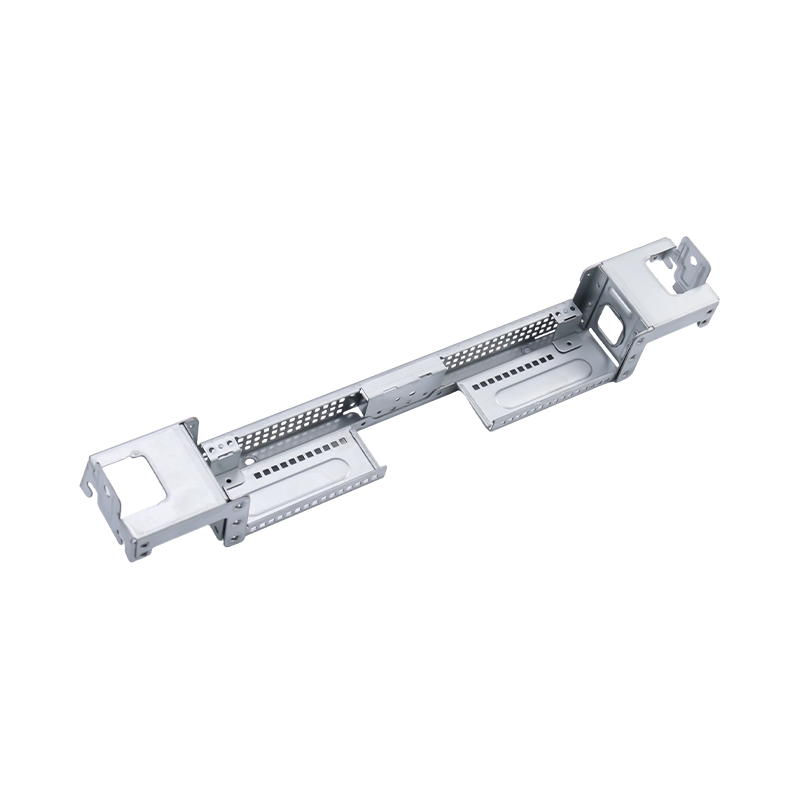
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...
-
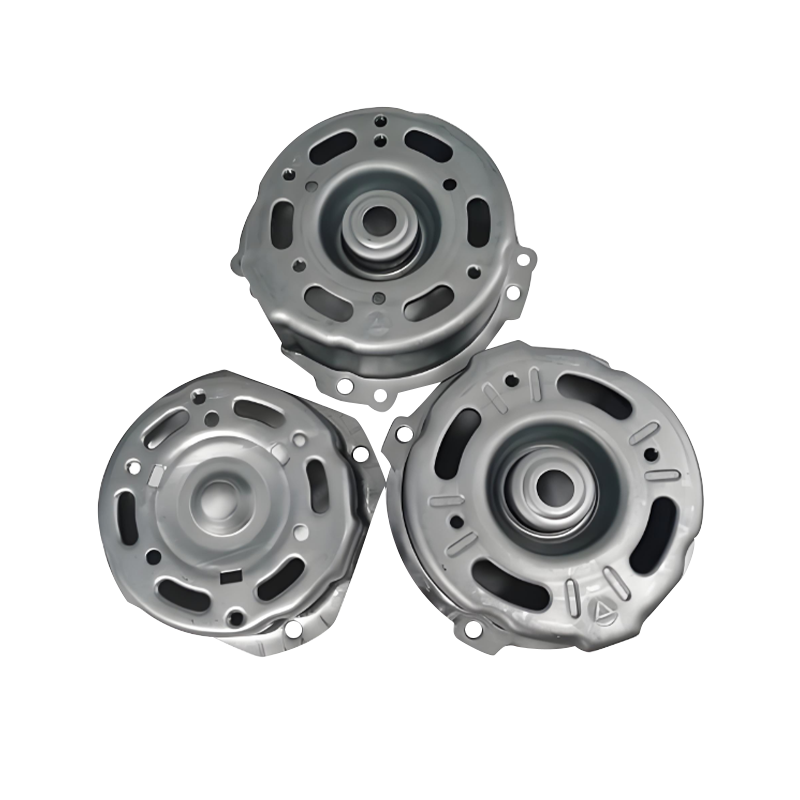
Parti stampate per alloggiamenti di motori automobilistici
Le parti stampate dell'alloggiamento dei m...

Novità del settore
Casa / Novità / Novità del settore / Guida allo stampaggio pesante: tolleranze, tonnellaggio, progettazione dello stampo e selezione degli utensili
Guida allo stampaggio pesante: tolleranze, tonnellaggio, progettazione dello stampo e selezione degli utensili
2026-10-13
Stampa pesante: quando 2 mm sono già troppo sottili
Un tecnico degli acquisti una volta chiese perché una staffa da 6 mm veniva quotata a tre prezzi diversi entro 48 ore. Il motivo non era il lavoro o le spese generali. Era la stazza. Lo stampaggio pesante, che forma lamiere in genere più spesse di 4 mm, modifica ogni calcolo: capacità della pressa, materiale dello stampo, lubrificazione e persino il modo in cui si ispeziona la parte finita. Se tratti una parte da 6 mm come un involucro elettronico da 1,5 mm, romperai uno stampo o pagherai per una pressa di cui non hai bisogno.
Conclusione rapida: per lo stampaggio pesante, i requisiti di tonnellaggio si adattano approssimativamente al quadrato dello spessore, non in modo lineare. Una parte in acciaio a basso tenore di carbonio da 6 mm può richiedere da 2,5 a 3 volte la forza di una parte da 3 mm con lo stesso perimetro. Verificare sempre la corsa della pressa, le dimensioni del piano e la capacità del cuscino prima di effettuare un preventivo.
La soglia pratica non è fissa. Alcuni negozi chiamano pesante 3 mm; altri iniziano a 6 mm. Ciò che conta è se la tua attuale pressa da 80T a 400T può sostenere la forza richiesta per tutta la corsa senza deviare il telaio. Nello stampaggio pesante, la deflessione si manifesta con spessore irregolare, raggi fessurati e breve durata dello stampo.
Principi fondamentali: cosa cambia quando l'indicatore sale
Lo stampaggio pesante non è solo “più forza”. Si tratta di un diverso insieme di vincoli. I seguenti quattro fattori determinano se una parte è producibile, ripetibile e redditizia.
Tonnellaggio e corsa
Una pressa da 400 T con una corsa da 24 pollici non è la stessa cosa di una pressa da 400 T con una corsa da 10 pollici. Le parti pesanti spesso richiedono un imbutitura più profonda rispetto alle parti sottili. Se la corsa è troppo breve, non è possibile liberare la parte o impostare l'ammortizzo. Far corrispondere sempre la curva della pressa, non solo il tonnellaggio di picco.
Materiale e spazio dello stampo
Per l'acciaio dolce da 6 mm, il gioco della matrice è generalmente compreso tra l'8% e il 12% dello spessore per lato. Un gioco troppo piccolo provoca grippaggio e rottura del punzone; troppo crea bave pesanti e scarsa qualità del bordo. D2 e SKD11 rimangono comuni, ma per gli acciai ad alta resistenza superiori a 780 MPa, gli acciai ottenuti mediante metallurgia delle polveri o gli inserti in metallo duro diventano convenienti.
Compensazione del ritorno elastico
Il metallo spesso torna indietro di più in termini assoluti. Una parte da 6 mm con una piegatura di 90 gradi può ritornare di 2 o 3 gradi dopo il rilascio. Lo stampo deve essere eccessivamente piegato oppure il processo deve includere una stazione di coniatura. Questo è il motivo per cui gli stampi per stampaggio pesanti spesso costano dal 20% al 40% in più rispetto agli stampi a spessore sottile di dimensioni simili.
Coerenza del materiale
La variazione di spessore di più o meno 0,2 mm è trascurabile con uno spessore di 1 mm. A 8 mm, modifica la forza richiesta del 5% o più. Senza l'ispezione in entrata e fonti di bobine coerenti, la stampante si sovraccarica in modo casuale. Lo stampaggio pesante richiede la tracciabilità del materiale a livello di lotto.
Cambia anche la scelta tra stampi progressivi e transfer. Per le parti pesanti, gli stampi di trasferimento spesso sono vincenti perché spostano la parte tra le stazioni senza farla passare attraverso una striscia. Puoi leggere un confronto dettagliato in questo articolo su stampaggio dei metalli progressivo rispetto a quello a trasferimento .
Confronto del tonnellaggio: corrispondenza della pressa con il pezzo
La tabella seguente utilizza una formula di taglio semplificata per l'acciaio a basso tenore di carbonio (resistenza al taglio 300 MPa). Il tonnellaggio effettivo dipende dal design dello stampo, dalla qualità del materiale e dalle impostazioni dell'ammortizzatore. Usalo come filtro di primo passaggio, non come citazione finale.
Notare il salto da 400T a 600T. Molte officine possono gestire pezzi da 4 a 8 mm, ma devono esternalizzare i pezzi superiori a 8 mm. Questo divario è il punto in cui compaiono il rischio di consegna e lo slittamento dei costi.
Metrica nascosta: domanda di forza in base allo spessore
Gli acquirenti spesso confrontano il prezzo per chilogrammo. Una metrica nascosta migliore è la richiesta di forza per millimetro di spessore. La tabella seguente mostra il tonnellaggio relativo per la stessa geometria del pezzo man mano che lo spessore aumenta da 3 mm a 12 mm. Le barre sono normalizzate a 3 mm = 100.
A 12 mm, l'indice di forza supera il 1400% della linea di base di 3 mm perché l'area di taglio cresce linearmente mentre lo spessore aumenta anche la pressione richiesta per un taglio pulito. Questo è il motivo per cui un piccolo cambiamento dimensionale può spingere un pezzo da una pressa da 200T a una pressa da 600T.
Divisione delle applicazioni industriali per lo stampaggio pesante
La forte domanda di stampaggio non è distribuita uniformemente. Sulla base dei tipici mix di progetti nelle officine di formatura dei metalli che servono clienti di macchinari e veicoli, il mercato si divide grosso modo come segue.
Automotive e veicoli a nuova energia: 45%
Autocarri pesanti e macchine edili: 25%
Elettrodomestici ed elettronica — 20%
Attrezzature industriali – 10%
Le parti automobilistiche dominano perché i coperchi delle batterie, gli alloggiamenti dei motori, i telai dei sedili e le sbarre di rame utilizzano tutti materiale da 4 a 10 mm. Gli stampaggi di autocarri pesanti, come staffe del telaio e supporti delle sospensioni, richiedono un tonnellaggio ancora maggiore e spesso materiale di 12 mm o più spesso.
 Parti per stampaggio di autocarri pesanti per applicazioni su veicoli commerciali Componenti di precisione in acciaio ad alta resistenza, tra cui staffe del telaio e piastre di sospensione, progettati per sopportare carichi, resistenza alle vibrazioni e una lunga durata. Visualizza il prodotto →
 Parti stampate per coperchi batteria per sistemi automobilistici e di stoccaggio Involucri in acciaio laminato a freddo, alluminio o acciaio inossidabile con tolleranze strette, che aiutano a proteggere i nuclei della batteria da polvere, umidità e urti. Visualizza il prodotto →
Nei veicoli a nuova energia, le parti stampate del coperchio della batteria devono bilanciare peso, tenuta e sicurezza in caso di incidente. Ciò di solito significa acciaio ad alta resistenza o leghe di alluminio con stretta tolleranza di planarità. Per i motori elettrici, le parti stampate dell'alloggiamento presentano requisiti simili ma aggiungono requisiti di schermatura magnetica e concentricità.
Parti per stampaggio alloggiamento motore automobilistico Alloggiamenti in acciaio o alluminio ad alta resistenza con strutture di dissipazione del calore e interfacce standardizzate, che supportano la protezione del motore, l'efficienza dell'assemblaggio e la durata. Visualizza il prodotto → Guida alla selezione: cinque passaggi prima di impegnarsi
Utilizzare questa sequenza per ridurre il rischio di acquistare la macchina da stampa, lo stampo o il fornitore sbagliato.
Passaggio 1: calcolare il tonnellaggio reale
Utilizzare la formula di taglio: perimetro × spessore × resistenza al taglio / 1000. Aggiungere il 20% di sicurezza per i carichi d'urto e il 10% per il ritorno del cuscino. Non fare affidamento solo sulla valutazione nominale della stampa.
Passaggio 2: verificare letto e ictus
Controllare se la matrice si adatta al letto e se la corsa libera la parte. Un letto da 312 pollici per 84 pollici è comune sulle macchine da stampa di grandi dimensioni, ma la tua fustella potrebbe richiedere scanalature a T in posizioni specifiche.
Passaggio 3: confermare la qualità del materiale
L'acciaio ad alta resistenza superiore a 780 MPa può richiedere il 30% di forza in più rispetto all'acciaio dolce. Richiedi i certificati dello stabilimento e verifica la tolleranza dello spessore prima della produzione.
Passaggio 4: verificare la manutenzione dello stampo
Gli stampi pesanti si usurano più velocemente. Richiedere al fornitore l'intervallo di manutenzione preventiva, l'inventario dei punzoni di ricambio e la registrazione della durata dello stampo in corse.
Passaggio 5: pianificare l'automazione
Le parti pesanti sono difficili da alimentare manualmente. Sistemi di trasferimento, robot o alimentatori di bobine devono essere specificati insieme allo stampo per evitare rilavorazioni successive.
Manutenzione e conformità per stampaggio pesante
Lo stampaggio pesante amplifica l'usura, il rumore e il rischio per la sicurezza. Un piano di manutenzione che funzioni per le linee a scartamento sottile fallirà qui.
- Ispezionare i giochi della matrice ogni 5.000-10.000 corse per 6 mm e oltre. L'usura accelera dopo il primo 20% della vita dello stampo.
- Monitorare trimestralmente la deflessione del telaio della pressa. Una deflessione di 0,2 mm lungo il piano può raddoppiare l'altezza della bava del bordo.
- Utilizzare lubrificanti con additivi per pressioni estreme. I lubrificanti standard a film sottile si rompono sotto l'elevata pressione di contatto.
- Rispettare gli standard di protezione locali per le presse ad alto tonnellaggio. Le barriere fotoelettriche da sole non possono fermare un pistone da 400 T entro una distanza di sicurezza.
- Conservare la tracciabilità dei materiali per almeno tre anni. Se un lotto di acciaio spesso ha una resa incoerente, è necessario isolare rapidamente le parti interessate.
Per i fornitori, la capacità di offrire stampi, componenti e automazione da un'unica fonte riduce il problema del trasferimento della manutenzione. Quando il costruttore di stampi e lo stampatore fanno parte della stessa squadra, le regolazioni delle distanze e i pezzi di ricambio arrivano senza che nessuno debba puntare il dito.
Nota sul ROI: dove i budget di stampa pesante perdono
Il più grande costo nascosto nello stampaggio pesante non è la tariffa oraria della macchina da stampa. È un rottame del ritorno elastico e della prova della morte. Una parte da 6 mm che non supera il controllo dimensionale a 5.000 corse può sprecare da 8 a 12 tonnellate di acciaio prima che lo stampo venga corretto. Un piano di prova disciplinato con campioni di spessore incrementali costa meno di una settimana di scarti di produzione.
Quando si valuta un preventivo, richiedere la resistenza al taglio presunta, il gioco dello stampo e il metodo di compensazione del ritorno elastico. Se il fornitore non può rispondere, è probabile che il prezzo sia basato su abitudini limitate. Questo è il momento di camminare sul campo e controllare la curva della stampa.
Articolo precedente
Parti stampate in metallo personalizzate per l'industria petrolifera: materiali e approvvigionamento
Articolo successivo
Stampaggio progressivo di parti automobilistiche: matrici, tolleranze, costi e guida ai volumi
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
