-
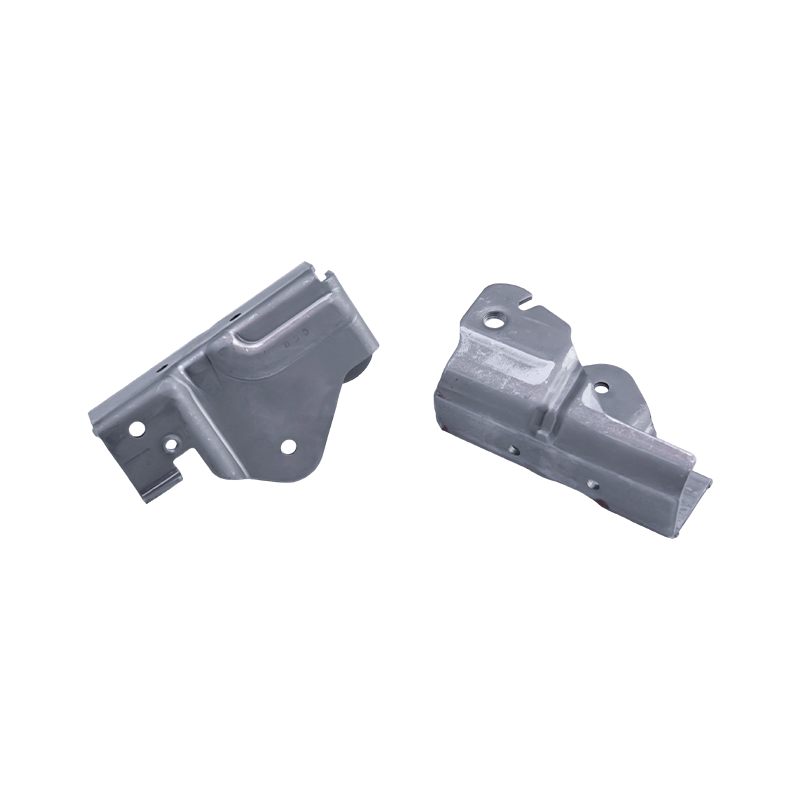
Parti stampate per seggiolini auto
Le parti stampate dei sedili per auto sono comp...
-
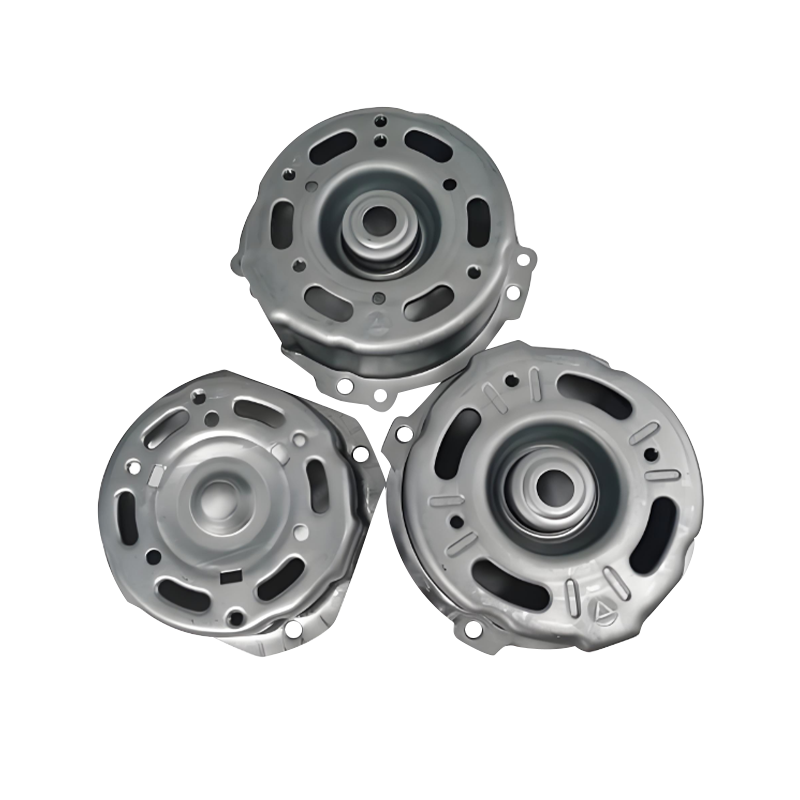
Parti stampate per alloggiamenti di motori automobilistici
Le parti stampate dell'alloggiamento dei m...
-
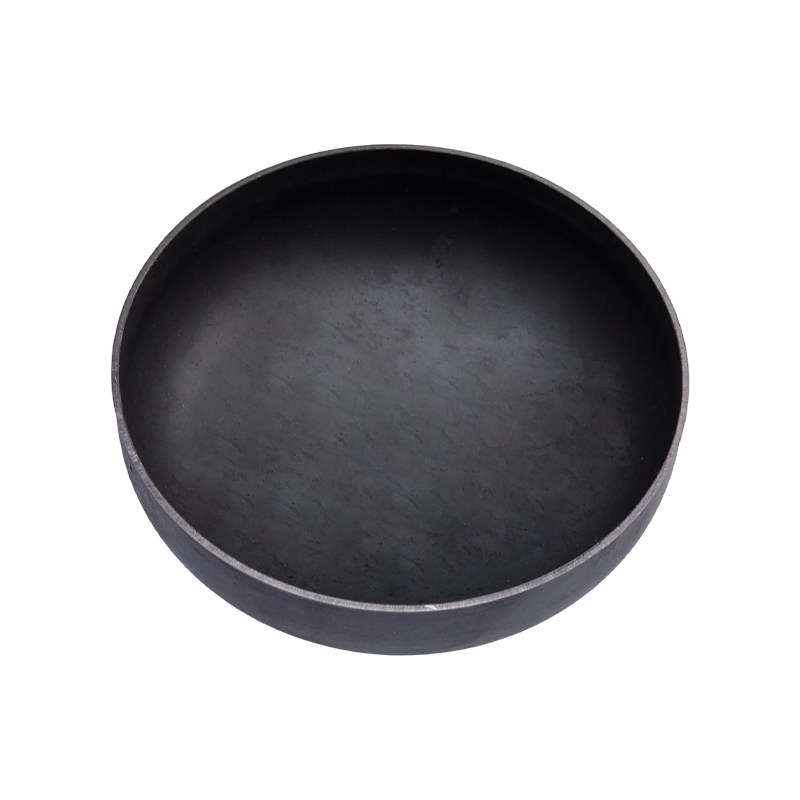
Parti stampate per l'estremità del serbatoio del gas
Le parti stampate delle estremità dei serbatoi ...
-
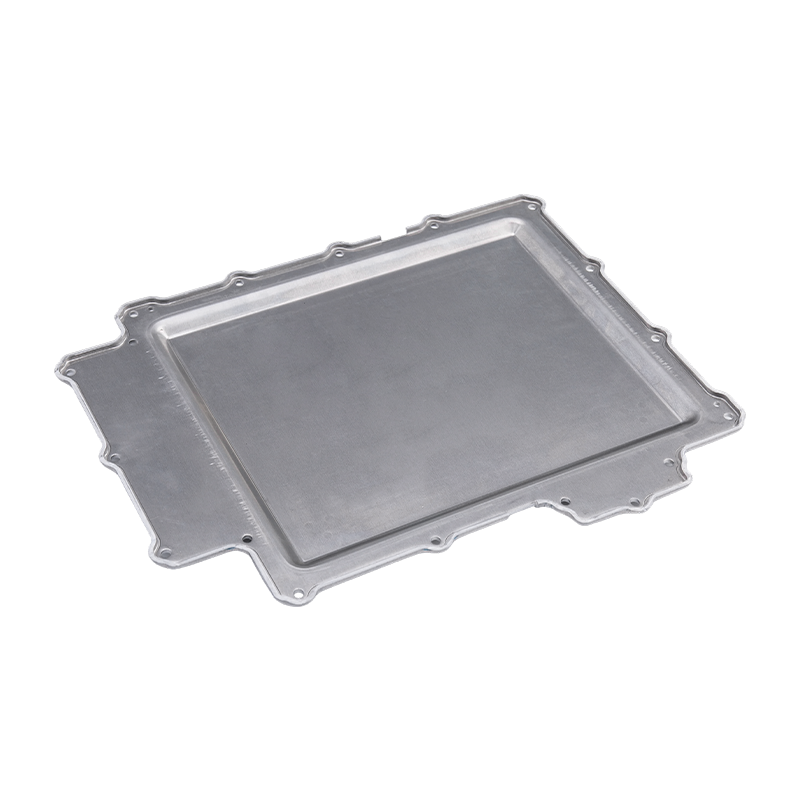
Parti stampate del coperchio della batteria
Le nostre parti stampate per il coperchio della...
-
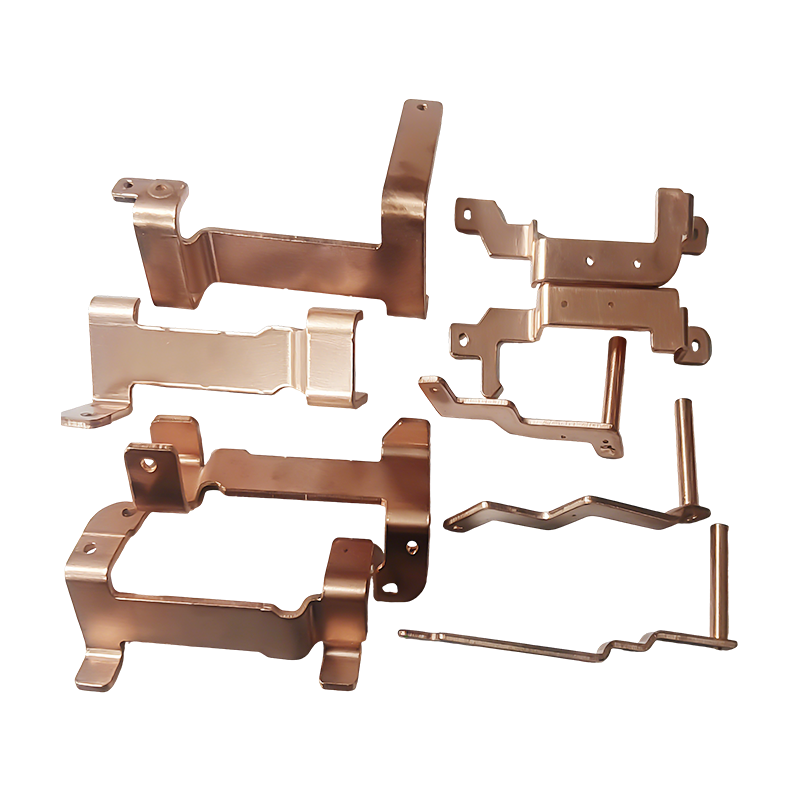
Parti per stampaggio sbarre in rame per veicoli di nuova energia
Le parti stampate delle sbarre collettrici in r...
-
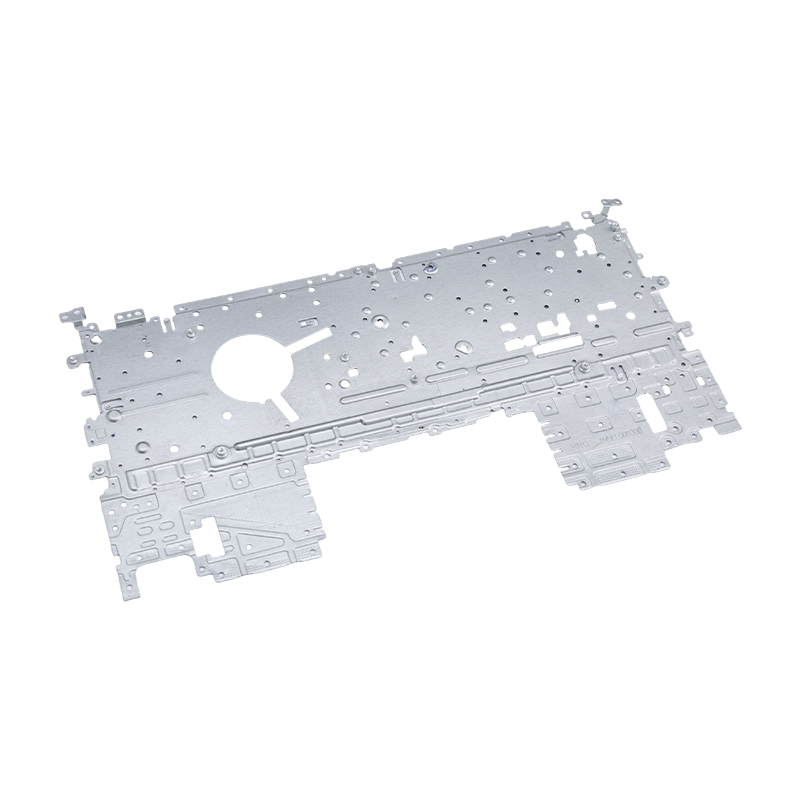
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...

Novità del settore
Casa / Novità / Novità del settore / Parti stampate in metallo personalizzate per l'industria petrolifera: materiali e approvvigionamento
Parti stampate in metallo personalizzate per l'industria petrolifera: materiali e approvvigionamento
2026-10-20
Un tappo del serbatoio del carburante che trasuda in corrispondenza di un collettore terminale raramente si guasta perché la pressa funzionava troppo lentamente. Fallisce perché il disegno consentiva una planarità di 0,2 mm su una faccia della guarnizione da 180 mm o perché 304 era stato specificato per una zona di lavaggio ricca di cloruro. Con le parti stampate in metallo personalizzate per l'industria petrolifera, la decisione di acquisto viene effettivamente presa in tre punti della stampa: la dicitura del materiale, il blocco di tolleranza e il pacchetto del certificato.
La regola che fa risparmiare di più: scegliere la lega dalla chimica del fluido, poi lasciare che sia il blocco di tolleranza a decidere il processo, e non il contrario.
- La lamiera rappresenta in genere dal 45 al 60% del prezzo unitario di un componente petrolifero stampato con uno spessore compreso tra 1,0 e 2,0 mm.
- L'aggiornamento di un grado, ad esempio l'acciaio al carbonio a 316L, raddoppia all'incirca la spesa in materiale prima che venga conteggiata una singola corsa.
- La verifica della durezza e la tracciabilità completa del numero di colata aggiungono un ulteriore 8-12%, ma fanno la differenza tra un'ispezione al ricevimento pulita e un lotto rifiutato.
Il divario tra una fascia da 0,90 dollari e un fermo della guarnizione da 4,20 dollari non è quasi mai pari alla velocità di stampa. Di seguito sono riportati i fattori che effettivamente determinano tale diffusione, il confronto tra le principali leghe in base a criteri misurabili e la posizione delle parti stampate all'interno delle apparecchiature petrolifere a monte e a valle.
Iniziare con il fluido, non con il profilo della parte
Due attacchi identici possono richiedere una metallurgia completamente diversa a seconda di ciò che li tocca. Una pressione parziale di H2S superiore a 0,05 psi mette l'applicazione in condizioni critiche ai sensi della norma NACE MR0175/ISO 15156, che limita la durezza a 22 HRC per i gradi di carbonio e bassolegati. La trappola per gli stampatori è l'incrudimento: una striscia 316L formata su un raggio stretto può superare localmente i limiti di durezza che la bobina in entrata ha comodamente raggiunto. Specificare il nastro ricotto e un raggio di piegatura minimo pari o superiore allo spessore del materiale.
Servizio acido
Durezza limitata a 22 HRC. 316L ricotto o gradi bassolegati qualificati, con durezza controllata per calore anziché per trafilatura.
Acqua ricca di cloruri
L'equivalente di resistenza alla vaiolatura (PREN) conta più del nome della qualità: 316L si trova vicino a 24-26, duplex 2205 vicino a 35-40. Al di sopra di 60 C in acqua prodotta ad alto contenuto di cloruri, 316L è un rischio.
Cicli termici
Da -46 C a 150 C, le facce di tenuta si muovono prima che la parte ceda. La planarità e il controllo delle bave superano la resistenza alla trazione sui fermi delle guarnizioni e sulle piastre di supporto.
Limiti di peso della parte superiore
I pattini offshore spingono verso l'acciaio inossidabile ad alta resistenza da 0,8 a 1,2 mm, che aumenta il ritorno elastico e spesso necessita di una seconda stazione di formatura.
I componenti lato carburante comportano nuovamente un diverso vincolo: il metallo deve tollerare il contatto con gli idrocarburi, i danni del rivestimento sui bordi tagliati e un giunto saldato o crimpato che non si crepa durante il servizio. I tappi terminali per serbatoi e serbatoi sono un tipico esempio, dove la consistenza dello spessore e la qualità dei bordi determinano se la giuntura sigilla al primo passaggio.
 Parti per stampaggio estremità serbatoio gas per gruppi serbatoio carburante Tappi terminali in acciaio laminato a freddo o alluminio formati per sigillare il serbatoio del carburante, con spessore uniforme e bordi lisci per evitare perdite. Visualizza il prodotto →
Quattro gradi, confrontati con i numeri effettivamente richiesti dagli acquirenti
La maggior parte delle richieste di informazioni sullo stampaggio del petrolio riguardano una delle quattro famiglie di materiali. Il confronto seguente utilizza un foglio da 1,0 a 2,0 mm e una linea di base di acciaio al carbonio di 1,0 per il costo del materiale, quindi può essere inserito direttamente in un modello a costo ragionevole.
Valori indicativi per lamiere da 1,0 a 2,0 mm: spostamento delle ore in nebbia salina con finitura superficiale, condizione dei bordi e passivazione, quindi trattateli come una classifica piuttosto che come una garanzia.
Se un programma necessita di una resistenza maggiore a parità di calibro, il discorso sui materiali cambia anche il discorso sugli strumenti, come spiegato in questa nota su come gli acciai altoresistenziali cambiano lo stampaggio . La stessa meccanica si applica alle staffe e ai morsetti contenenti pressione specificati per gradi di rendimento più elevati.
Sei linee specifiche che spostano l'unità costano più della velocità di stampa
Prendi una parentesi stampata quotata con un indice di 100 e modifica una riga alla volta sul disegno. Lo schema riportato di seguito si ripete per la maggior parte delle richieste petrolifere da noi esaminate e spiega perché due fornitori possono avere una differenza pari al 40% su un dato comparabile.
220
Aggiornamento 316L
135
Planarità 0,05 mm
126
1.000 ore di nebbia salina
118
Bava da 0,05 mm, nessuna sbavatura op
112
Durezza NACE per lotto
108
EN 10204 3.1 tracciabilità
Indice di costo relativo per una parte stampata, linea di base in acciaio al carbonio impostata su 100; ammortamento attrezzature escluso perché dipendente dal volume annuo.
Tre aspetti sono importanti per gli appalti. Innanzitutto, una maggiore planarità su una faccia di tenuta solitamente costa meno di un aggiornamento del materiale ed elimina un percorso di perdita sul campo, quindi specificalo deliberatamente anziché per impostazione predefinita. In secondo luogo, richiedere una bava da 0,05 mm senza un'operazione di sbavatura secondaria costringe lo stampo a eseguire il lavoro: tranciatura fine o riattacco nello stampo invece di un'operazione al banco. In terzo luogo, la documentazione è la riga più economica dell'elenco e la causa più comune di una spedizione trattenuta, quindi non lasciarla mai implicita.
Dove si trovano effettivamente i componenti stampati nella catena petrolifera
Valvole e controllo del flusso, 30%.
Raffinazione e petrolchimico, 24%.
Strumenti per testa pozzo e fondo pozzo, 18%.
Oleodotto e raccolta, 14%.
Terminali di stoccaggio e carburante, 8%.
GNL e criogenico, 6%.
Le valvole prevalgono perché una singola valvola di controllo può assorbire da 8 a 20 elementi stampati: piastre di supporto della membrana, fermi della guarnizione, staffe del posizionatore, fermi corsa e spessori. Questa concentrazione è utile per gli acquirenti, perché una famiglia di stampi progressivi spesso copre diverse dimensioni di valvole. La sezione di stoccaggio e terminale, nel frattempo, è costruita su tappi terminali del serbatoio, staffe di erogazione e piastre per indicatori di livello, mentre le autocisterne e i camion per servizi di assistenza utilizzano staffe, scudi termici e pedane dai programmi di stampaggio di autocarri pesanti.
 Parti per stampaggio di autocarri pesanti per assemblaggi di veicoli commerciali Staffe telaio, piastre sospensione e supporti motore in acciaio ad alta resistenza, stampati a freddo con spessore uniforme e controllati per planarità e resistenza alla corrosione. Visualizza il prodotto →
Cosa dovrebbe dire la stampa prima che venga inviata una richiesta di offerta
Stampe vaghe ricevono virgolette riempite, perché lo stampatore deve valutare il caso peggiore. Queste sono le righe che rimuovono l'ambiguità senza aggiungere costi:
- Tolleranza generale di /-0,10 mm, caratteristiche funzionali di /-0,05 mm, indicate per caratteristica anziché per nota.
- Planarità di 0,05 mm per 100 mm sulla guarnizione e sulle facce di tenuta, misurata prima del rivestimento.
- Limite di bavatura massimo di 0,05 mm, con "nessuna bava consentita" sulle superfici di contatto della guarnizione e dell'O-ring.
- Raggio di curvatura minimo di 1 t per 316L e 0,8 t per acciaio al carbonio, più la direzione della fibra per piegature critiche.
- Trattamento superficiale definito come un processo, non come un risultato: passivazione secondo ASTM A967 o zinco lamellare da 8 a 12 micrometri.
- Livello di certificato indicato esplicitamente, ad esempio EN 10204 3.1 con numeri di colata indicati sulla confezione.
Dal disegno alla pubblicazione: sette passi, circa sedici settimane
Un nuovo programma di stampaggio del petrolio con uno stampo appositamente costruito dura in genere circa 16 settimane dal lancio al rilascio in serie. Comprimere tale pianificazione di solito significa pagarla altrove, molto spesso nelle iterazioni di prova.
1. DFM e revisione dei materiali, settimane da 1 a 2
La chimica del fluido, i limiti di durezza e il percorso del rivestimento vengono stabiliti prima che venga fissata la larghezza del nastro.
2. Congelamento del concetto di strumento, settimane dalla 2 alla 4
Il conteggio delle bave è gestito da progressivo o trasferimento, dal conteggio delle stazioni e dalla riattivazione o dalla cancellazione fine.
3. Costruzione e prova dello stampo, settimane dalla 4 alla 14
Il lungo palo. Il costo degli utensili tra i due concetti differisce comunemente dal 30 al 50%.
4. Primo articolo e certificati, settimane dalla 14 alla 15
Report dimensionale, certificati dei materiali, registrazioni di durezza e nebbia salina in un unico pacchetto.
5. Lotto pilota, settimane da 15 a 16
Da 200 a 500 pezzi, con uno studio di capacità sulla planarità della superficie di tenuta e sulla posizione dei fori.
6. Rilascio seriale e SPC
Produzione stabile con un intervallo di manutenzione dello stampo definito, oltre a un percorso documentato di controllo delle modifiche.
Il concetto di attrezzatura merita un proprio incontro di revisione, perché decide sia l'importo del capitale che il tasso per pezzo. Se la scelta è ancora aperta, questo confronto tra stampaggio progressivo e trasferimento stabilisce dove ciascun concetto ripaga su volumi medi e alti.
Dal lato dell'offerta, un produttore con produzione di utensili e pressatura sotto lo stesso tetto accorcia il ciclo tra una questione di prova e una correzione dello stampo. Suzhou Shuangqisi, con sede a Wujiang, Suzhou, gestisce 25 presse da 80 T a 400 T insieme a un negozio interno di stampi con elettroerosione a filo importato, centri di lavoro CNC e più di 10 rettificatrici, con un personale di 60 dipendenti tecnici. La sua filiale del 2016 costruisce la parte di automazione della stessa linea, che è importante quando una parte petrolifera deve passare da una pressa manuale a una linea di trasferimento collegata senza una seconda interfaccia con il fornitore.
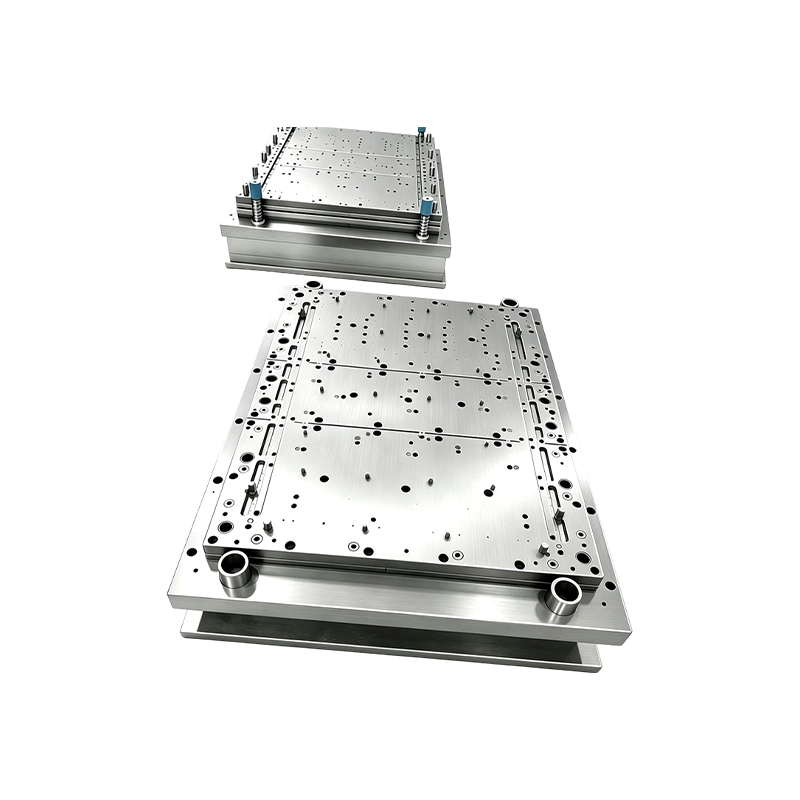 Attrezzature per l'automazione dello stampaggio personalizzato per linee di stampa chiavi in mano Attrezzature di automazione personalizzate per progetti di stampi per stampaggio e linee di pressatura, con supporto di integrazione chiavi in mano e opzioni per investire in attrezzature di produzione secondo necessità. Visualizza il prodotto →
Manutenzione, conformità e documentazione cartacea
La conformità in questo settore riguarda meno i certificati appesi al muro e più ciò che viaggia con ogni cartone. Quattro abitudini tengono molti fuori dalla quarantena.
- Verificare i gradi inossidabili all'arrivo con l'identificazione positiva del materiale. La striscia mista è la classica causa principale di una richiesta 316L non riuscita e il campionamento XRF per lotto costa pochi minuti.
- Controllare la durezza dopo la formatura, non solo sulla bobina in entrata, in modo che i raggi incruditi vengano catturati prima che raggiungano un assemblaggio di servizio acido.
- Conservare i registri della nebbia salina e della passivazione legati ai numeri di calore e indicare lo standard di prova utilizzato, poiché i risultati non sono confrontabili tra i metodi.
- Per le custodie e gli alloggiamenti degli strumenti in aree classificate, verificare che il percorso di assemblaggio supporti la certificazione richiesta per aree pericolose anziché presumere che la sola stampigliatura la soddisfi.
Gli intervalli di manutenzione appartengono alla stessa conversazione. Il lavoro sull'acciaio inossidabile indurisce sia l'utensile che la parte, quindi un intervallo di affilatura da 30.000 a 60.000 colpi è realistico mentre l'acciaio al carbonio potrebbe arrivare a 100.000. Scrivere tale intervallo nel contratto di fornitura protegge la richiesta di planarità su un programma di due anni in modo molto più efficace di qualsiasi ispezione in entrata.
L’ordine delle decisioni è ciò che distingue un programma agevole da uno costoso. Fissare la lega dalla chimica del fluido, impostare i limiti di planarità e bava dove proteggono un sigillo, quindi scegliere tra utensili progressivi e di trasferimento in base al volume annuale piuttosto che all'abitudine. La documentazione e la verifica della durezza dovrebbero essere incluse nel prezzo a partire dal primo preventivo, non negoziate dopo un rifiuto. Fallo e un fermo della guarnizione stampato o un tappo del serbatoio smetteranno di essere un articolo di base e diventeranno una parte che mantiene i suoi numeri per tutta la vita del campo.
Articolo precedente
Esempi di progettazione per la producibilità che modificano le quotazioni dello stampaggio dei metalli
Articolo successivo
Guida allo stampaggio pesante: tolleranze, tonnellaggio, progettazione dello stampo e selezione degli utensili
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
