-
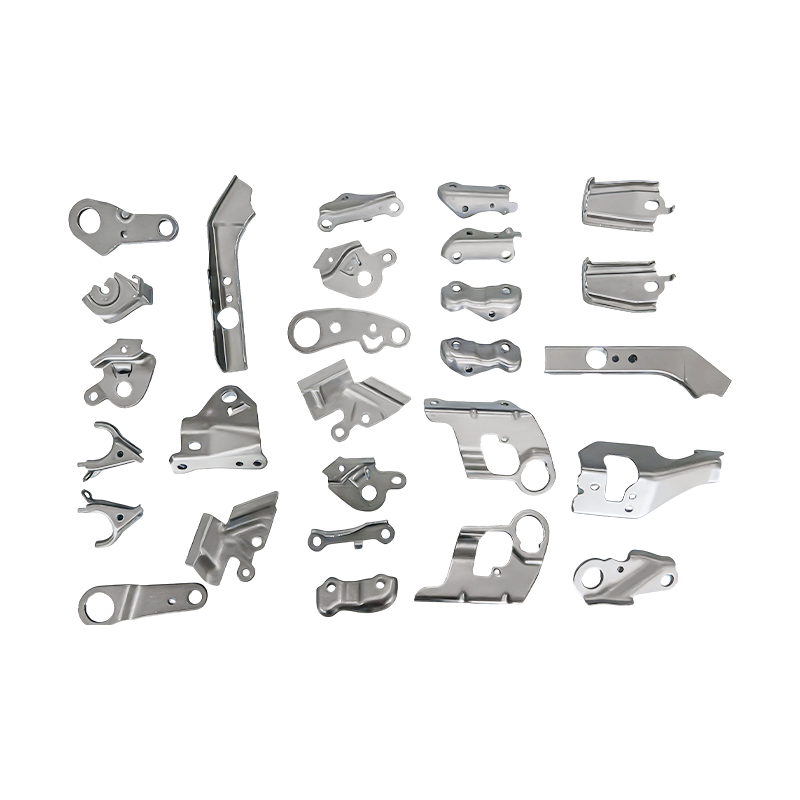
Piccole parti automobilistiche, parti per stampaggio a stampo progressivo
Le nostre piccole parti automobilistiche stampa...
-
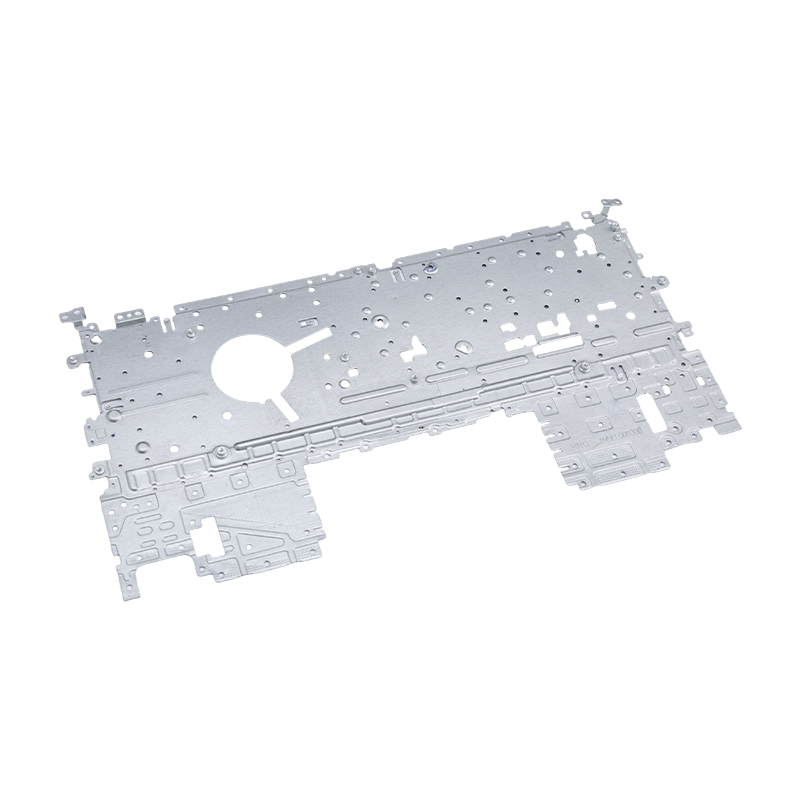
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
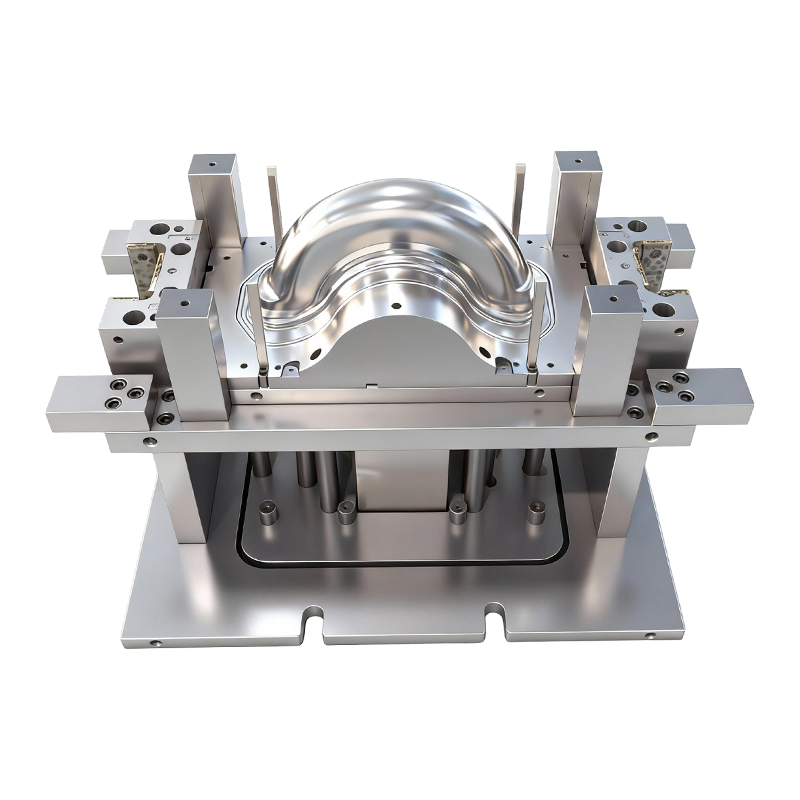
Stampo per imbutitura profonda per ruote anteriori e posteriori di veicoli elettrici a due ruote
Questo stampo per imbutitura profonda per ruote...
-
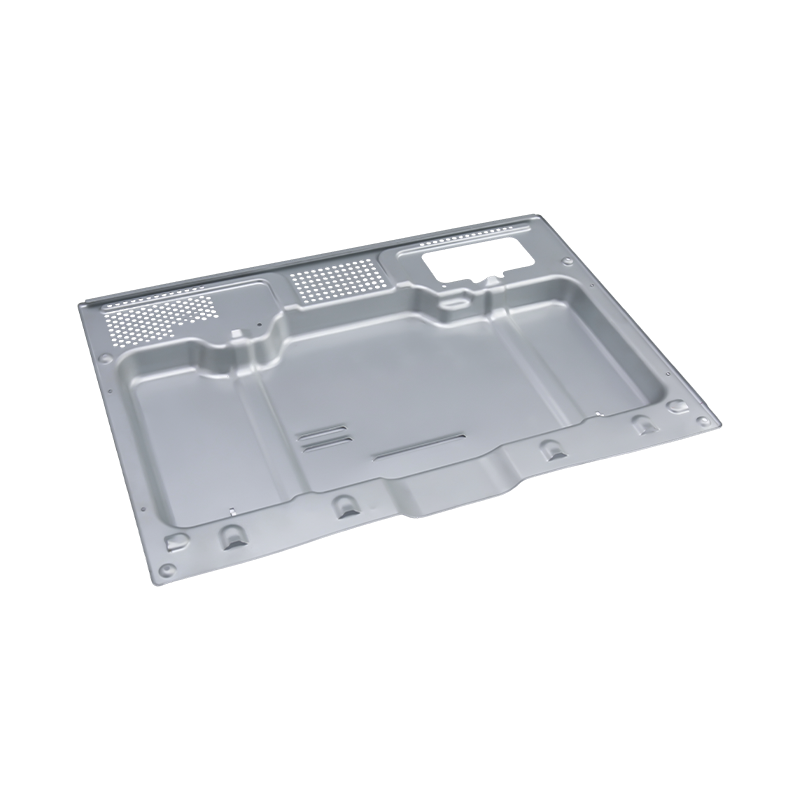
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
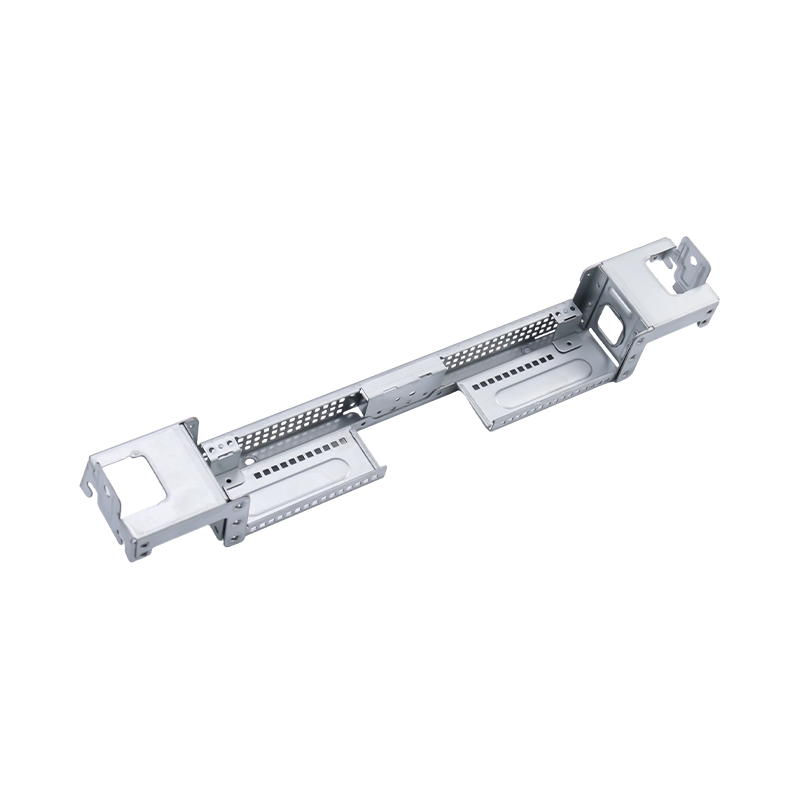
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...
-
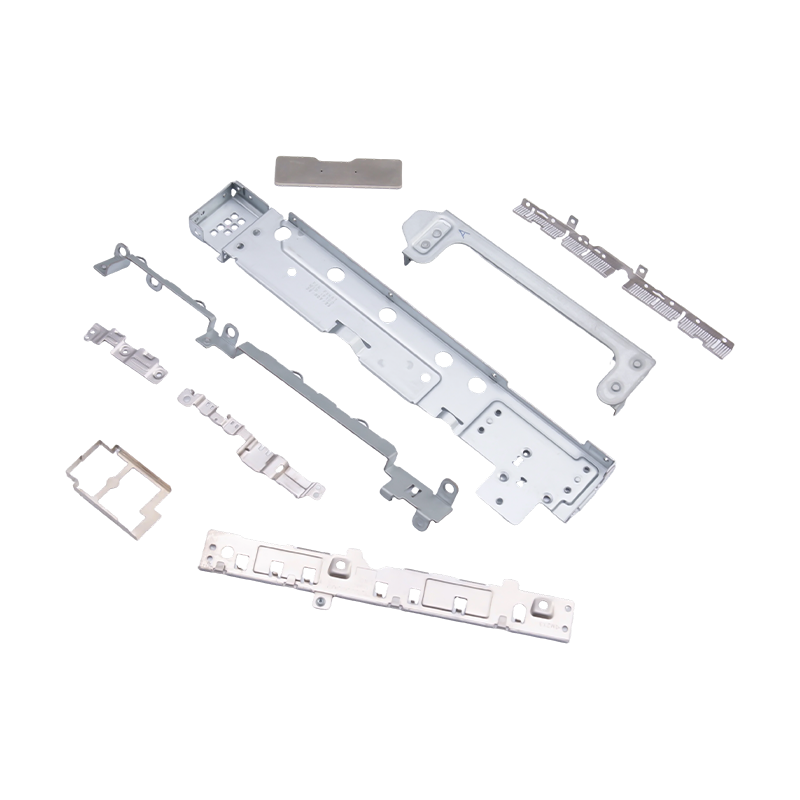
Piccole parti stampate per laptop e telefoni cellulari
In quanto componenti interni essenziali per i m...

Novità del settore
Casa / Novità / Novità del settore / Esempi di progettazione per la producibilità che modificano le quotazioni dello stampaggio dei metalli
Esempi di progettazione per la producibilità che modificano le quotazioni dello stampaggio dei metalli
2026-10-23
La risposta più breve: Un esempio di progettazione per la producibilità ha valore solo quando modifica un preventivo, un concetto di stampo, una fase di ispezione o un rischio di lancio. Gli esempi più utili non sono i generici consigli “semplifica la parte”; si tratta di modifiche specifiche al disegno che rimuovono un'operazione, ampliano la finestra del processo o impediscono l'esecuzione di parti difettose.
Per un acquirente di stampaggio di metalli, ciò significa guardare oltre lo schizzo finito e chiedersi cosa faranno durante la produzione lo stampo, il layout della striscia, lo stack di tolleranza e il piano di ispezione. Una parte può apparire pulita su uno schermo CAD e tuttavia creare costi nascosti attraverso cicli di prova, operazioni secondarie o misurazione al 100%.
Immaginate una revisione del programma in cui tre fornitori citano la stessa staffa in acciaio da 1,2 mm. Una quota è inferiore del 18%, ma il disegno presenta un foro a soli 3 mm da una linea di piegatura e richiede una coassialità di ±0,05 mm su una caratteristica che non ne ha bisogno. La quotazione bassa potrebbe essere reale o potrebbe trattarsi di un ciclo di prova senza prezzo. Gli esempi DFM riportati di seguito rappresentano il tipo di dettagli che separano un preventivo competitivo da un lancio costoso.
Progettare esempi di producibilità che modificano il preventivo
Gli esempi che contano sono solitamente piccoli, locali e misurabili. Vengono visualizzati negli angoli di sformo, nel layout della striscia, nel rilievo di piega, negli schemi di Riferimento, nella direzione della grana del materiale e nei metodi di unione. Ciascuno dovrebbe essere legato a una conseguenza del processo: meno scarti, meno stazioni, una finestra di formatura più ampia o un'ispezione più semplice.
1. Angolo di sformo su una ruota imbutita
Uno sformo compreso tra 2° e 5° per lato è un punto di partenza comune per le pareti imbutite, ma il vero problema è dove il muro è veramente verticale. Una sezione verticale può aumentare l'attrito, il grippaggio e l'assottigliamento. L'aggiunta di un angolo di spoglia o di una leggera rastremazione spesso non costa nulla in termini di funzionamento e riduce il tonnellaggio della pressa e i tempi di lucidatura.
2. Disposizione delle strisce negli stampi progressivi
Dentro stampaggio progressivo e transfert , una modifica di 3 mm nella larghezza del supporto può trasformare una matrice a cinque stazioni in una matrice a sei stazioni. Una revisione DFM controlla i fori pilota, la caduta degli scarti e se è possibile formare una caratteristica prima del taglio finale. La modifica al disegno potrebbe essere minima; la conseguenza dell'utensileria non lo è.
3. Distanza tra foro e piega e scarico di piega
Un foro posizionato troppo vicino ad una linea di piegatura si deforma e il punzone può rompersi durante la formatura. Un punto di partenza comune è almeno 2 volte lo spessore del materiale dalla linea di piegatura, ma la soluzione migliore è spesso una tacca di scarico o un foro spostato. Questo è uno degli esempi DFM più semplici perché rimuove una modalità difetto prima che la fustella venga tagliata.
4. Stack di tolleranza sull'alloggiamento del motore
Un richiamo alla coassialità stretta può essere un requisito del prodotto o un'abitudine copiata da un disegno più vecchio. Sull'alloggiamento di un motore, una caratteristica pilota e uno schema di riferimento chiaro possono proteggere l'assemblaggio senza forzare la misurazione al 100%. La domanda del DFM non è “riesci a tenere ±0,05 mm?” ma "quale funzionalità ne ha effettivamente bisogno e come la verificherai?"
5. Raggio di curvatura delle sbarre in rame
Una barra collettrice in rame da 1,2 mm con una curvatura interna R12 potrebbe rompersi o ritornare indietro a seconda della direzione delle fibre. L'apertura del raggio, la rotazione della parte annidata o l'aggiunta di un controllo di formatura possono ridurre gli scarti. Il risparmio di materiale è visibile, ma il guadagno maggiore è spesso un angolo di piegatura stabile che evita rilavorazioni nella fase di assemblaggio del pacco batteria.
6. Autorivettatura in un grande telaio elettronico
Un telaio di computer di grandi dimensioni con diverse piccole staffe può essere progettato per la rivettatura interna o per una funzione di inserimento a scatto invece del fissaggio manuale con viti. Ciò cambia il rischio di fuga dalla manodopera, dal WIP e dalla qualità. Se il volume è sufficientemente elevato, l’investimento in attrezzature diventa più facile da giustificare; in caso contrario, un dispositivo più semplice potrebbe essere la risposta migliore.
Questi esempi corrispondono a famiglie di parti reali: lavori progressivi e imbutiti per autoveicoli, involucri di batterie per veicoli elettrici e telai elettronici di grandi dimensioni. Una revisione del fornitore dovrebbe richiedere il concetto di fustella, il layout della striscia e il piano di ispezione dietro ogni esempio, non solo una foto del catalogo.
 Stampi per stampaggio progressivo per alloggiamenti di motori automobilistici Stampo per stampaggio di precisione ad alto volume per alloggiamenti di motori e piccole parti automobilistiche, adatto per rivedere il concetto di stampo, il layout delle strisce e la pianificazione delle ispezioni. Visualizza il prodotto →
 Coperchi batteria stampati di precisione per custodie per veicoli elettrici e industriali Parti del coperchio della batteria in acciaio laminato a freddo, alluminio o acciaio inossidabile con finiture e personalizzazione senza sbavature, relative ad esempi di custodie per batterie per veicoli elettrici e piani di ispezione dei fornitori. Visualizza il prodotto →
 Parti di stampaggio di precisione di grandi dimensioni per server e chassis di computer industriali Componenti in acciaio o alluminio ad alta resistenza per chassis di server e telai mainframe, con ispezione di planarità e bordi adatti alle revisioni di chassis elettronici di grandi dimensioni. Visualizza il prodotto →
Le quattro leve produttive dietro questi esempi
Il DFM non è una singola lista di controllo. Si tratta di una serie di compromessi tra processo, materiale, tolleranza e automazione. Gli esempi più forti mostrano quale leva è stata spostata e cosa è cambiata a valle.
Selezione del processo prima della geometria
Con 30.000 parti all'anno, uno stampo progressivo potrebbe non ammortizzare; a 300.000, il trasferimento manuale potrebbe essere la scelta costosa. DFM inizia definendo volume, materiale e cambio previsto prima di discutere una caratteristica da 1 mm.
Utilizzo dei materiali
Un risparmio di materiale del 5–15% spesso supera un piccolo guadagno di tempo ciclo su parti stampate in grandi volumi. La progettazione di nidificazione, rotazione e scheletro di scarto sono esempi DFM visualizzati nel foglio del preventivo, non nel disegno della parte.
Assegnazione della tolleranza
Separare i requisiti funzionali dalla capacità del processo. Se una caratteristica necessita di un processo capace, è necessario pianificare lo schema di matrice, calibro e datum. Rafforzare ogni callout “per ogni evenienza” non è DFM; è un costo trasferito.
Automazione e unione
Dentro-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Confronto prima e dopo: cosa dovrebbe quantificare una revisione DFM
Un'utile revisione DFM trasforma ogni suggerimento in un confronto. La tabella seguente è un formato di pianificazione illustrativo, non un preventivo. I valori effettivi dipendono dalla qualità del materiale, dal tonnellaggio della pressa, dal volume annuale e dagli standard degli utensili del fornitore.
Scelta progettuale
Rischio come disegnato
Modifica pratica del DFM
Citazione o effetto lancio
Foro da 4,5 mm a 3 mm da una piega
Distorsione del foro; rottura del punzone
Spostarsi a 7 mm dalla piega e aggiungere una tacca di scarico
Meno cicli di prova; minor rischio di riparazione
Layout a sei stazioni con inserimento manuale della chiocciola
Equilibrio della linea e fuga di qualità
Dentrotegrate self-riveting or in-die tapping with sensor check
Minore manodopera e WIP; costo degli utensili più elevato
Curva interna R12 su barra in rame da 1,2 mm
Cracking e ritorno elastico
Aprire fino a R15, orientare la grana lungo la curvatura, aggiungere il controllo del raggio
Meno scarti; formazione più stabile
Coassialità ±0,05 mm sulla carcassa del motore
Collo di bottiglia di misurazione al 100%.
Definire lo schema di riferimento e la caratteristica pilota; rilassare i callout non funzionali
Tempi di ispezione inferiori; PPAP più chiaro
Superficie visibile verniciata a polvere con segni di saldatura
Rilavorazioni e scarti cosmetici
Sposta la saldatura sul lato nascosto o aggiungi un falso bordo
Meno ritocchi; migliore resa al primo passaggio
Confronto illustrativo per la pianificazione della revisione, non un preventivo; i valori effettivi dipendono dal materiale, dalla pressa e dal volume.
Il costo nascosto risiede nelle ipotesi, non nel tonnellaggio della stampa
Quando una parte stampata non raggiunge il suo obiettivo di costo, raramente il tonnellaggio della pressa è una sorpresa. La varianza maggiore solitamente deriva dalla pila di tolleranze, dal layout delle strisce, dal margine di scarto, dalle operazioni secondarie e dalla pianificazione delle ispezioni. Queste sono le ipotesi che meritano una riga nella recensione.
Pila di tolleranze
82
Disposizione della striscia
68
Indennità di scarto
54
Operazioni secondarie
47
Dentrospection planning
31
I valori della barra sopra riportati sono un indice di influenza relativa per la pianificazione della revisione anticipata, non dati di fabbrica misurati. Il punto è direzionale: se la pila di tolleranze e il layout delle strisce non vengono risolti prima del rilascio di uno stampo, il successivo lavoro di “riduzione dei costi” è solitamente più costoso di una modifica del disegno. Un fornitore che può mostrare la sua logica strip and datum in fase di preventivo è più facile da confrontare rispetto a uno che invia solo un prezzo.
Dove gli esempi si raggruppano per famiglia di parti
Le priorità DFM cambiano in base alla famiglia di prodotti. Nel settore automobilistico e dei veicoli elettrici, le questioni dominanti riguardano la formatura dei finestrini, la qualità dei materiali e la ripetibilità dimensionale. Nell'elettronica e negli elettrodomestici, spesso prevalgono le superfici visibili, le tolleranze di piccole caratteristiche e l'adattamento all'assemblaggio. Nelle apparecchiature industriali, la rigidità dell'involucro, le vibrazioni e l'accesso per la manutenzione possono essere più importanti della classe estetica.
Stampaggio automobilistico e di veicoli elettrici: 52%
Elettronica ed elettrodomestici: 28%
Dentrodustrial equipment: 20%
La torta è un mix di recensioni illustrative basate sulle famiglie di parti descritte nel catalogo di un fornitore di stampaggio: parti di automobili e veicoli elettrici, parti elettroniche ed elettrodomestici e lavori su apparecchiature industriali. Non si tratta di dati sulla quota di mercato. L'uso pratico è decidere quale lista di controllo DFM dovrebbe guidare la revisione: formabilità e durata dell'utensile per il settore automobilistico, o aspetto, precisione di piccole parti e logica di assemblaggio per l'elettronica.
Una sequenza pratica di revisione e il test ROI
Una revisione DFM funziona meglio come una sequenza, non come una singola riunione. L'obiettivo è eliminare le costose incognite prima del rilascio e quindi mantenere le ipotesi sotto controllo.
1
Definire il volume annuale, la qualità del materiale e i reali requisiti funzionali. Il volume decide se è credibile un processo progressivo, di trasferimento o più semplice.
2
Esaminare il layout della striscia o del pezzo grezzo prima della formabilità dettagliata. Controlla la forza del trasportatore, la strategia pilota, la rimozione degli scarti e il conteggio delle stazioni.
3
Sfida lo stack di tolleranza e lo schema di riferimento. Conservare i richiami che ne proteggono l'idoneità e la funzionalità; rimuovi quelli che aggiungono solo misurazione.
4
Costruisci un prototipo o un campione iniziale che metta alla prova le caratteristiche rischiose, non solo il semplice schema. Misurare le interfacce di piegatura, foro e assemblaggio.
5
Controllare le interfacce di automazione: accesso ai sensori, rimozione degli sfridi, spazio per la manutenzione degli utensili e caricamento dell'operatore. I risparmi legati all'automazione svaniscono se lo stampo non può essere sottoposto a manutenzione.
6
Congelare le ipotesi approvate e controllare le modifiche successive. Una riparazione della fustella o una regolazione del bordo di taglio può riaprire un problema di tolleranza già chiuso.
Per ottenere il ROI, confrontare la modifica progettuale con il costo evitato, non solo con il prezzo della parte. Esempio: una revisione di disegno e layout da $ 1.200 evita una rielaborazione dello stampo da $ 8.000 e due settimane di prova. Si tratta di un rendimento di 6,7 volte prima del risparmio sugli scarti, ed è più facile da difendere rispetto a una vaga affermazione sulla “migliore qualità”. Se la modifica al progetto costa più degli strumenti previsti o del risparmio di lancio, non si tratta di un vantaggio DFM per quel volume: si tratta di una decisione diversa sul prodotto.
Note di manutenzione, convalida e conformità che proteggono i risparmi
I risparmi DFM possono andare persi dopo il lancio se la manutenzione e la convalida vengono trattate come documenti cartacei. Un'utile revisione del fornitore collega la modifica del disegno al piano di controllo, al programma di manutenzione dello stampo e al processo di controllo della modifica.
- Pianifica la manutenzione dello stampo in base alle caratteristiche che determinano la qualità: raggi di formatura, bordi di rifinitura, piloti e superfici delle camme. Un rivestimento o un inserto possono proteggere un'area ad alta usura, ma dovrebbero essere scelti per il materiale e il volume, non come aggiornamento predefinito.
- Per i programmi automobilistici ed elettrici, collega gli output DFM a PPAP, ISIR, piani di controllo, MSA e studi di capacità, ove applicabile. Una modifica della tolleranza che non si riflette nel piano di misurazione è un rischio di lancio, non un risparmio.
- Per i componenti elettronici e gli elettrodomestici, confermare i certificati dei materiali, le aspettative sulla finitura superficiale e i requisiti RoHS o REACH applicabili. L'accettazione cosmetica dovrebbe essere definita con un campione limite o uno standard misurabile.
- Mantieni stretto il controllo del cambiamento. Una riparazione dello stampo può spostare un bordo di rifinitura o modificare una posizione di presfondamento; se la modifica non viene rivista rispetto ai presupposti DFM originali, lo stesso difetto può ripresentarsi in una forma diversa.
Gli esempi DFM più credibili sono quindi tracciabili: una revisione del disegno, una modifica del layout della striscia, una decisione di tolleranza, un cambio di sagoma e una nota di manutenzione. Questa tracciabilità è ciò che rende un preventivo comparabile e un lancio più facile da controllare.
La conclusione pratica è semplice: chiedi esempi di DFM che mostrino una conseguenza prima e dopo. Un fornitore in grado di spiegare perché un foro si è spostato, perché una stazione è stata rimossa o perché una tolleranza è stata allentata è solitamente più preparato a quotare la parte che può effettivamente produrre. Gli esempi non devono necessariamente essere drammatici; devono essere specifici, misurabili e legati al piano di ispezione e attrezzatura.
Articolo precedente
Progettare per affidabilità e producibilità: margini che sopravvivono alla produzione
Articolo successivo
Parti stampate in metallo personalizzate per l'industria petrolifera: materiali e approvvigionamento
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
