-
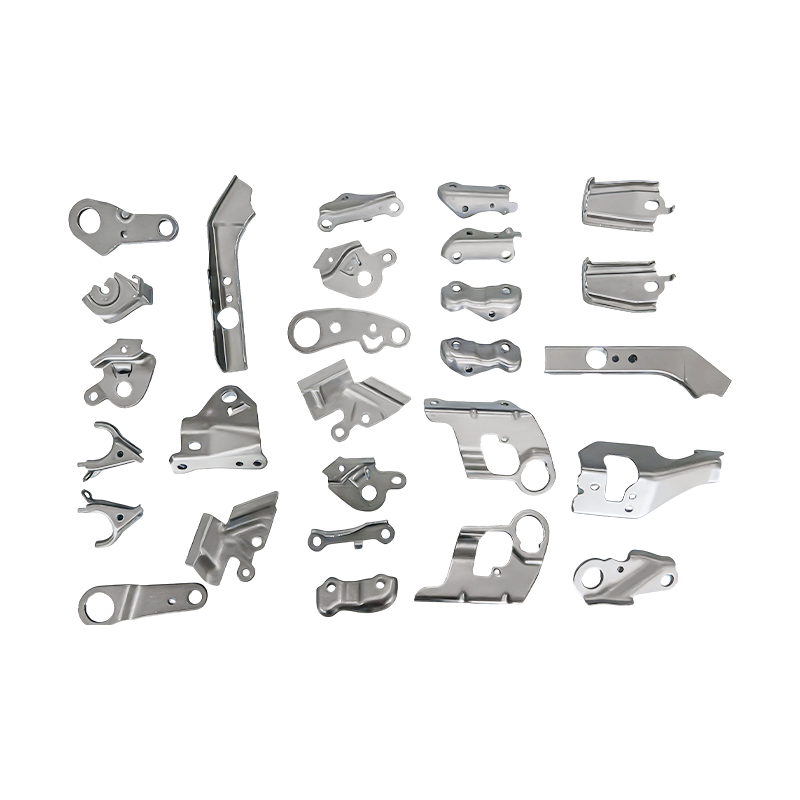
Piccole parti automobilistiche, parti per stampaggio a stampo progressivo
Le nostre piccole parti automobilistiche stampa...
-
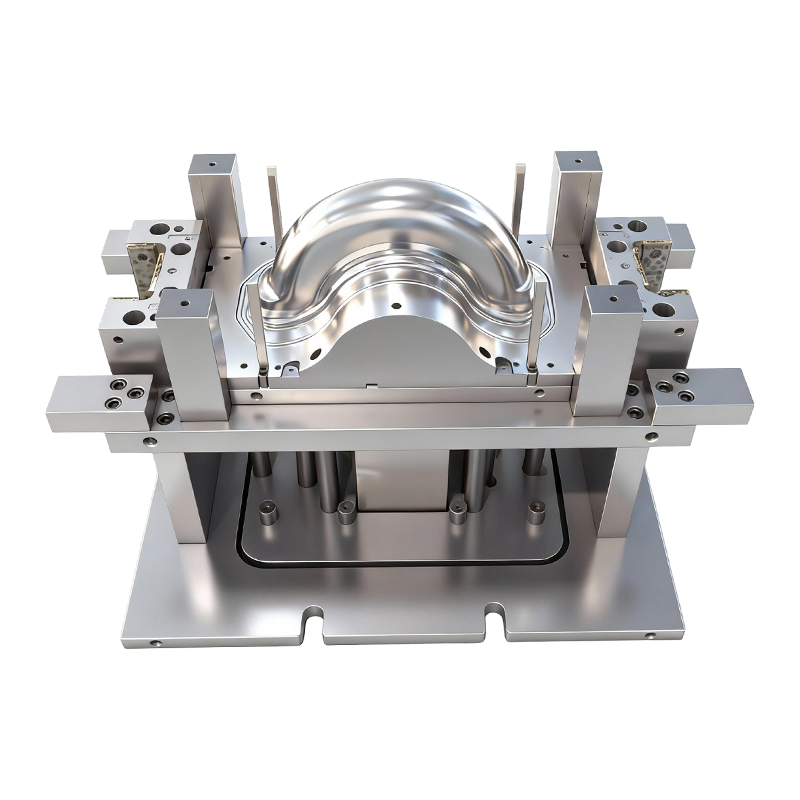
Stampo per imbutitura profonda per ruote anteriori e posteriori di veicoli elettrici a due ruote
Questo stampo per imbutitura profonda per ruote...
-
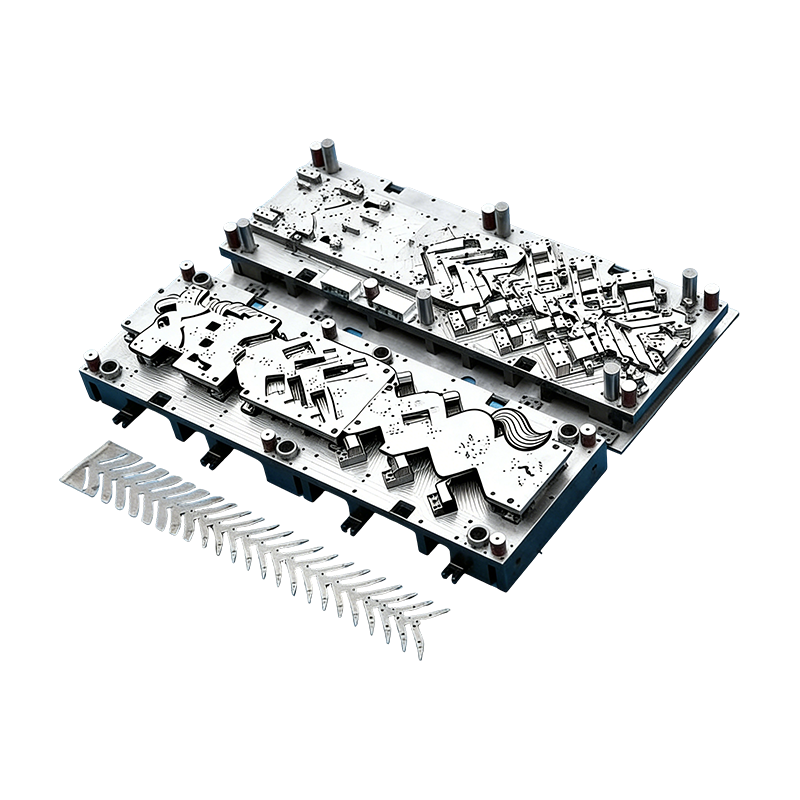
Stampi progressivi per componenti automobilistici
Questo stampo continuo per alloggiamenti di mot...
-
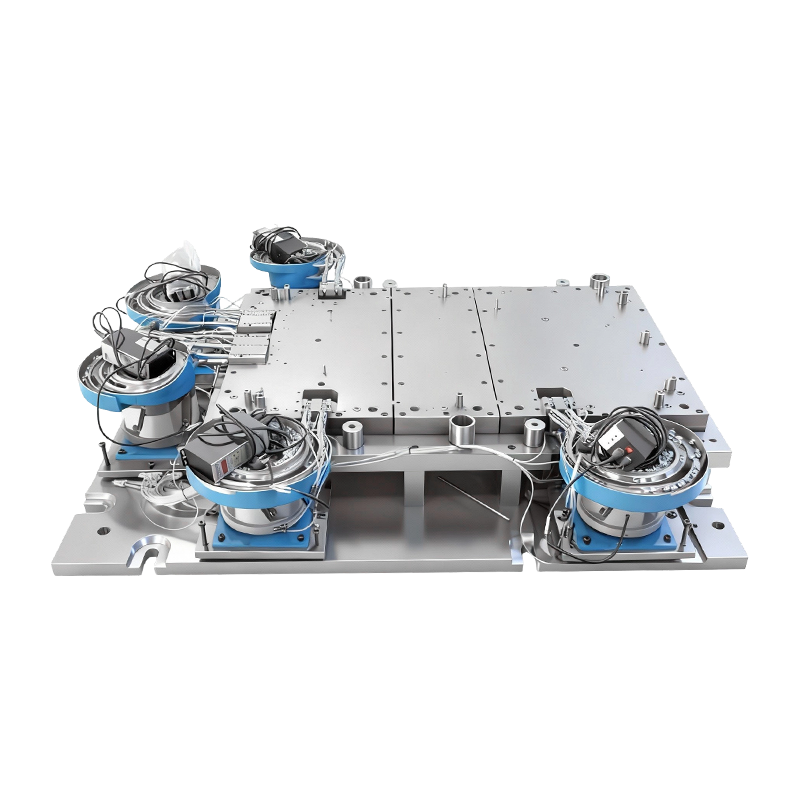
Stampo per rivettatura automatica per basi di macchine computerizzate di grandi dimensioni
Questo stampo per rivettatura automatica per ba...
-
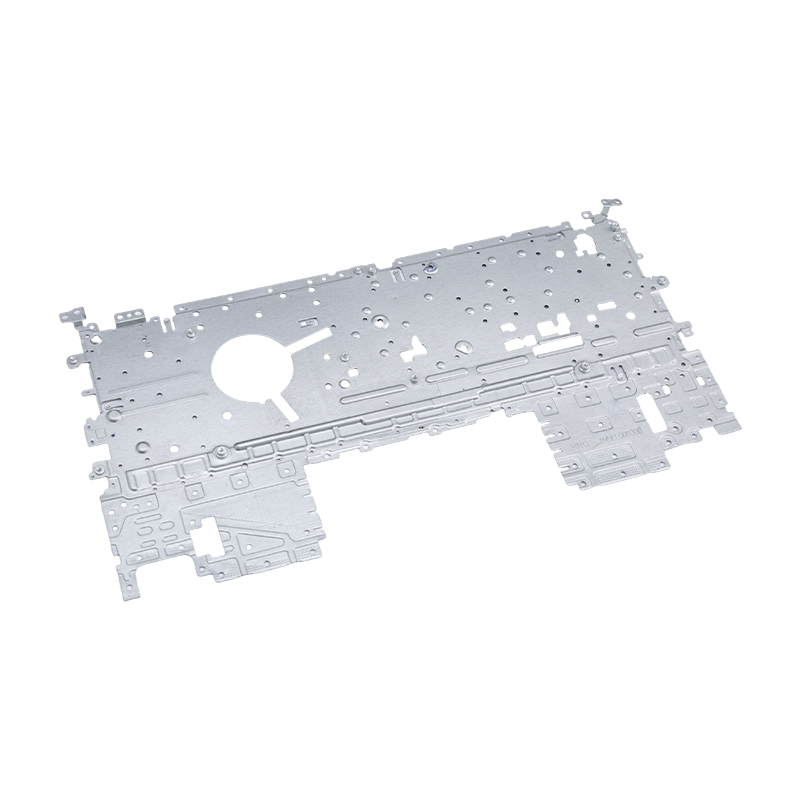
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
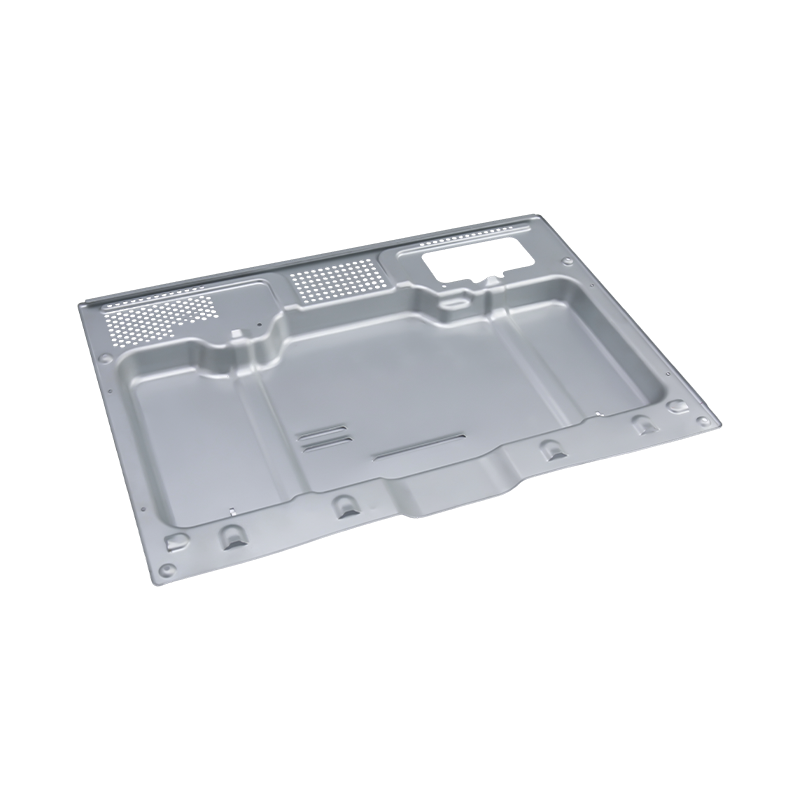
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...

Novità del settore
Casa / Novità / Novità del settore / Progettare per affidabilità e producibilità: margini che sopravvivono alla produzione
Progettare per affidabilità e producibilità: margini che sopravvivono alla produzione
2026-11-02
Una staffa del sedile HC340LA da 1,5 mm ha superato tutti i controlli dimensionali sulla CMM ed è ancora rotta durante il servizio. La fessura è iniziata con un raggio di curvatura interno di 0,6 mm, che esisteva perché il disegno riutilizzava una busta di imballaggio piuttosto che perché il carico di fatica lo consentiva. Sulla carta non c'era nulla di sbagliato nel fascicolo tecnico. Il margine semplicemente non era stato deciso da nessuno.
Questo è il divario pratico tra due discipline che di solito vengono esaminate da due gruppi diversi. La progettazione finalizzata alla producibilità chiede se una parte può essere realizzata ripetutamente all'interno di una finestra di processo stabile. La progettazione per l'affidabilità chiede se continua a funzionare per tutta la vita che il cliente assume. Sulle parti stampate entrambe le risposte sono scritte sullo stesso disegno, con gli stessi tre numeri.
Conclusione di lavoro: trattare i margini di affidabilità e i margini di produzione come un elemento di revisione, non due. La geometria della piega, lo stack di tolleranza e la condizione del materiale determinano entrambe le proprietà e la modifica di una modifica l'altra. Risolvili prima che il dado venga tagliato e il programma li riceve entrambi gratuitamente. Saldateli successivamente e lo strumento verrà pagato due volte.
Dove DFM e DFR condividono le stesse leve
Quattro variabili determinano i risultati della maggior parte dei pezzi stampati. Nessuna di queste è una nuova idea; ciò che in pratica fallisce è la sequenza, perché i commenti sugli strumenti e quelli sull'affidabilità arrivano sul disegno in momenti diversi.
Formare la geometria
Un raggio interno inferiore a 1x spessore della lamiera concentra la tensione sulla fibra esterna; al di sotto di 0,5x è una fessura in attesa del suo primo ciclo di fatica. Per le qualità microlegate, mantenere uno spessore o una forma pari a 1,5 volte e ridurre la tensione. Mantenere la distanza tra il foro e la piega a 2t R in modo che il foro non si allunghi in un ovale che successivamente fallisca nel press-fit.
Pila di tolleranze
Più o meno 0,05 mm su un elemento a 300 mm dal punto di riferimento, all'interno di una matrice progressiva a quattro stazioni, è una promessa che il processo non può mantenere. Considera la tolleranza considerando l'usura dell'utensile, la dispersione dello spessore della bobina e la deflessione della pressa, quindi verifica se l'assemblaggio funziona ancora nel peggiore dei casi. In caso contrario, la correzione appartiene all'interfaccia, non a un testo più ristretto.
Stato materiale
Una distribuzione di snervamento di 40 MPa tra le bobine modifica il ritorno elastico, che modifica l'angolo finale, che modifica la sollecitazione di contatto sul giunto. Specifica la qualità e le condizioni di consegna, richiedi i certificati EN 10204 3.1 e mantieni la coerenza della direzione delle venature tra prototipo e serie in modo che il test di affidabilità convalidi la parte che spedirai effettivamente.
Capacità di processo
Una caratteristica che funziona a Ppk 1.0 pone circa una parte su 300 al di fuori dei limiti. Su un gruppo costruito a 200.000 unità all'anno, questo è un dato di affidabilità, non di qualità. Impostare Ppk 1,67 su PPAP e progettare la caratteristica in modo che lo stampo lo mantenga ancora dopo 200.000 corse di tolleranza di usura.
Il concetto stesso dello stampo è una decisione basata sull'affidabilità. Uno strumento progressivo trasporta la striscia attraverso ogni stazione in una sola corsa, eliminando la variazione di bloccaggio successivo ma eliminando l'opzione di correggere una stazione successivamente senza toccare l'intera linea. L'attrezzatura di trasferimento distribuisce le stazioni tra le macchine da stampa, facilitando la regolazione individuale a scapito di una maggiore gestione. Revisione stampaggio progressivo rispetto a trasferimento di solito si stabilisce tempestivamente quali tolleranze sono realistiche prima che venga scelta una singola dimensione.
 Stampi progressivi per alloggiamenti di motori automobilistici Stampi continui personalizzati per alloggiamenti di motori automobilistici e piccole parti in grandi volumi, costruiti per precisione, resistenza all'usura e produzione di massa sostenibile. Visualizza il prodotto →
DFM e DFR a confronto: obiettivi diversi, prove condivise
Mantenere le due colonne separate è utile anche all’interno di una revisione congiunta, perché ottimizzano cose diverse e consumano dati diversi.
Tabella 1: Le due discipline si leggono come colonne separate su un modulo di revisione ma convergono sulle stesse caratteristiche critiche.
La curva dei costi su cui nessuno discute finché non esistono gli strumenti
Il costo relativo per la correzione di un singolo difetto di una parte stampata aumenta notevolmente e il passo più netto non è quello previsto dalla maggior parte dei team.
Concetto 1x
Blocco del design 8x
Die costruire 45x
PPAP 120x
Campo 400x
Il quintuplo salto tra il congelamento del progetto e la costruzione dello stampo è quello che conta, perché è l'ultimo punto in cui la geometria può muoversi senza toccare l'acciaio. La compensazione del ritorno elastico, le aggiunte e le modifiche alla linea di taglio sono economici su uno schermo e costosi su una macchina da stampa: un blocco di fustella ritagliato significa settimane di tempo di stampa, un nuovo programma di prova e riconvalida di ogni caratteristica che si è spostata. Un margine di affidabilità che arriva al PPAP è quindi un costo di produzione tanto quanto di ingegneria.
Dove si concentra il lavoro sull’affidabilità delle parti stampate
L'allocazione di seguito è una visione di pianificazione di come il contenuto delle parti stampate si divide tipicamente tra i mercati finali, utilizzata per dimensionare la capacità di revisione piuttosto che per descrivere la quota di mercato misurata.
Il contenuto strutturale, di batteria e di sbarre del settore automobilistico ed elettrico, pari a circa il 46%, comporta il duplice carico più pesante, poiché i requisiti di collisione, tenuta ed elettrici risiedono tutti nella stessa parte.
- 46% Carrozzeria automobilistica ed EV, batteria, sbarre collettrici
- 24% Elettronica di consumo e involucri per elettrodomestici
- 18% Attrezzature industriali come servoazionamenti e compressori
- 12% Componenti per veicoli a due ruote e autocarri pesanti
Le piastre di copertura della batteria e le sbarre in rame sono il caso più chiaro. I requisiti di affidabilità sono la tenuta, la resistenza di contatto stabile e il ciclo termico senza fessurazioni; i requisiti di producibilità riguardano la profondità di imbutitura, la forza del premilamiera e il controllo del ritorno elastico. I due agiscono in direzioni opposte e la parte diventa economica solo quando entrambi vengono risolti nella stessa iterazione anziché in sequenza.
 Parti per stampaggio del coperchio della batteria di precisione Coperchi dell'involucro della batteria stampati personalizzati in acciaio, alluminio o acciaio inossidabile, con tolleranze strette e opzioni per fori, flange e piegatura. Visualizza il prodotto →
Una sequenza di revisione che sopravvive al contatto con la produzione
La sequenza conta più della completezza. Questi cinque passaggi funzionano nell'ordine indicato e sono difficili da adattare in seguito.
Passaggio 1: definire l'errore
Scrivere la definizione di guasto prima di qualsiasi tolleranza: carico, numero di cicli, ambiente, tasso di perdita accettabile o deriva della resistenza. L’affidabilità non può essere valutata rispetto a un criterio indefinito.
Passaggio 2: mappare la finestra
Abbina la parte al tipo di stampo, al tonnellaggio della pressa e alla larghezza della bobina effettivamente disponibili, quindi contrassegna ogni caratteristica che si trova al di fuori di una finestra già provata in produzione di stampi e parti di stampaggio .
Passaggio 3: impilare in modo realistico
Costruire l'accumulo includendo la tolleranza di usura e la dispersione del materiale, non con valori nominali. Quindi verificare che l'assemblaggio funzioni ancora nel caso peggiore anziché nel caso nominale.
Passaggio 4: effettuare un controllo incrociato di entrambi gli elenchi
Testare ciascun elemento di affidabilità rispetto a un limite di producibilità: raggio di curvatura rispetto alla resistenza alla fatica, rivestimento rispetto alla resistenza al contatto, qualità del bordo tranciato rispetto all'innesco di crepe.
Passaggio 5: chiudere con un piano di controllo
Lega gli intervalli di manutenzione dello stampo al numero di corse, monitora la capacità delle caratteristiche critiche e verifica nuovamente entrambe le proprietà dopo qualsiasi modifica tecnica.
L’automazione cambia questa immagine in un modo specifico. Il trasferimento robotizzato e i controlli di linea integrati riducono i danni da movimentazione tra le stazioni, il che aumenta l'affidabilità, ma aggiungono la ripetibilità della pinza e l'affidabilità del sensore come nuove variabili che nessun disegno cattura.
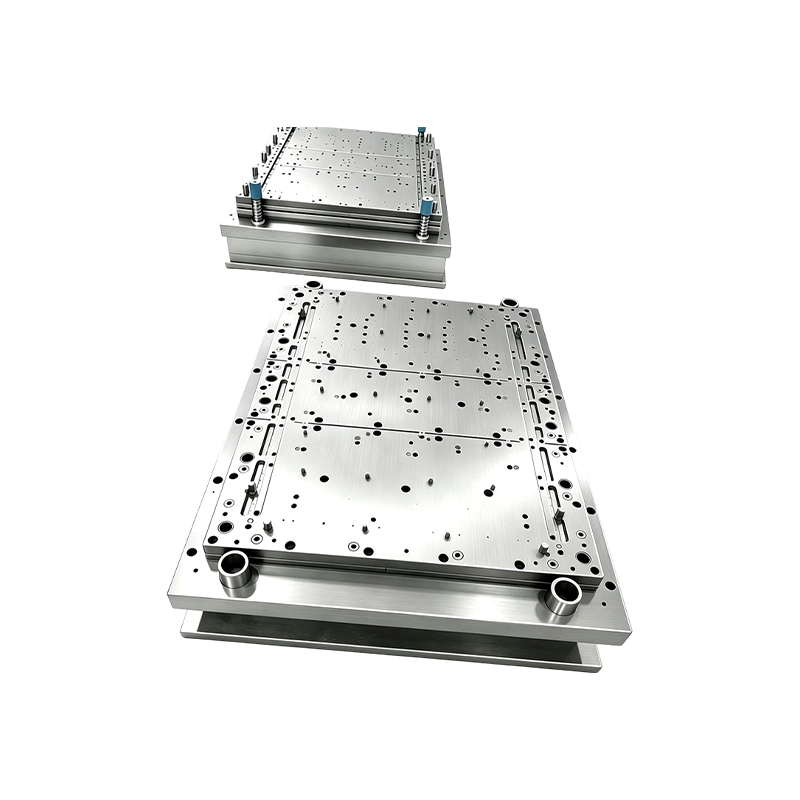 Attrezzature per l'automazione dello stampaggio personalizzato e progetti chiavi in mano Attrezzature per l'automazione dello stampaggio personalizzate offerte come progetti chiavi in mano, con le relative apparecchiature di produzione configurate in base alle esigenze del cliente per operazioni di stampaggio convenienti. Visualizza il prodotto →
Manutenzione, documentazione e conformità
I margini sopravvivono solo se la documentazione li protegge dopo l’avvio della produzione in serie.
- Mantenere vincolato il piano di controllo e la revisione FMEA del processo alla revisione del disegno; qualsiasi riparazione dello stampo che alteri la forma attiva un nuovo PPAP e un avviso di modifica al cliente.
- Stabilire esplicitamente obiettivi di capacità: Ppk 1,67 su PPAP sulle caratteristiche critiche, 1,33 nella produzione in serie, con ripetibilità del misuratore inferiore al 10% sulle stesse caratteristiche.
- Concordare le ore di corrosione secondo ASTM B117 prima del preventivo, poiché il percorso di finitura può imporre modifiche alla geometria che non sono mai state preventivate.
- Registra i numeri di calore del materiale rispetto alle bobine e conserva i campioni di lotto, supportato dai certificati EN 10204 3.1.
- Pianificare la manutenzione della matrice in corse anziché in giorni di calendario e progettare una tolleranza di usura nei punzoni e nei blocchi della matrice in modo che la prima riparazione non modifichi il valore nominale.
- Gestisci la conformità del mercato separatamente dall'ingegneria: dichiarazioni RoHS e REACH per la stampa elettronica, report dimensionali per il settore automobilistico e un processo di deviazione documentato in modo che una concessione temporanea non diventi mai un disegno permanente.
Affidabilità e producibilità non sono due progetti che corrono in parallelo. Si tratta di una serie di decisioni sui margini espresse in raggi di piegatura, livelli di tolleranza e condizioni del materiale, e sono più economiche nel momento in cui il disegno è ancora morbido. Una parte che non può essere formata in modo affidabile non sarà affidabile nemmeno sul campo; semplicemente fallirà in seguito, a un prezzo più alto.
Articolo precedente
Nessun articolo precedente
Articolo successivo
Esempi di progettazione per la producibilità che modificano le quotazioni dello stampaggio dei metalli
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
