-
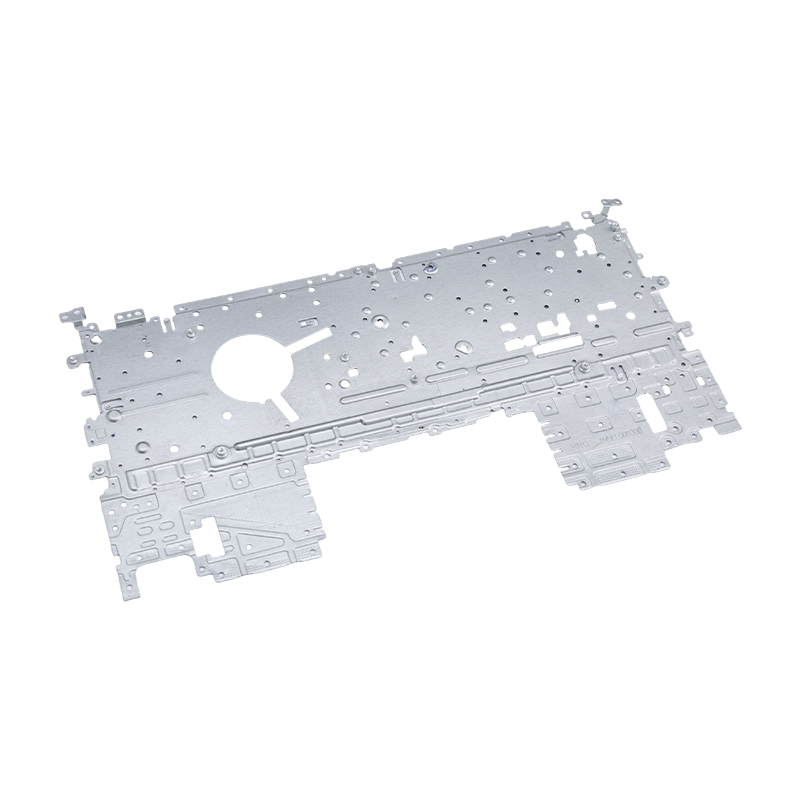
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
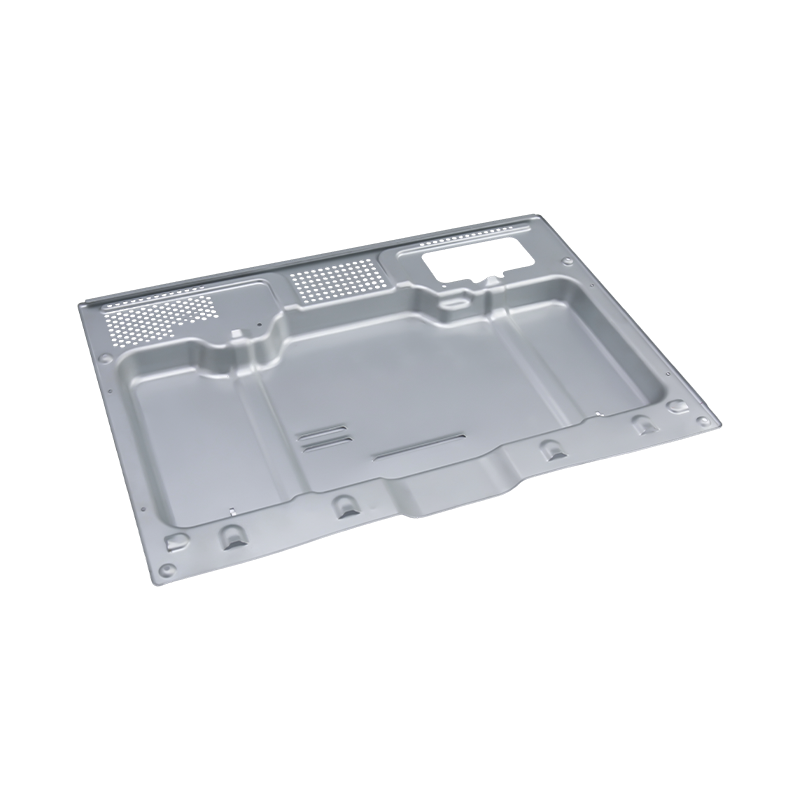
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
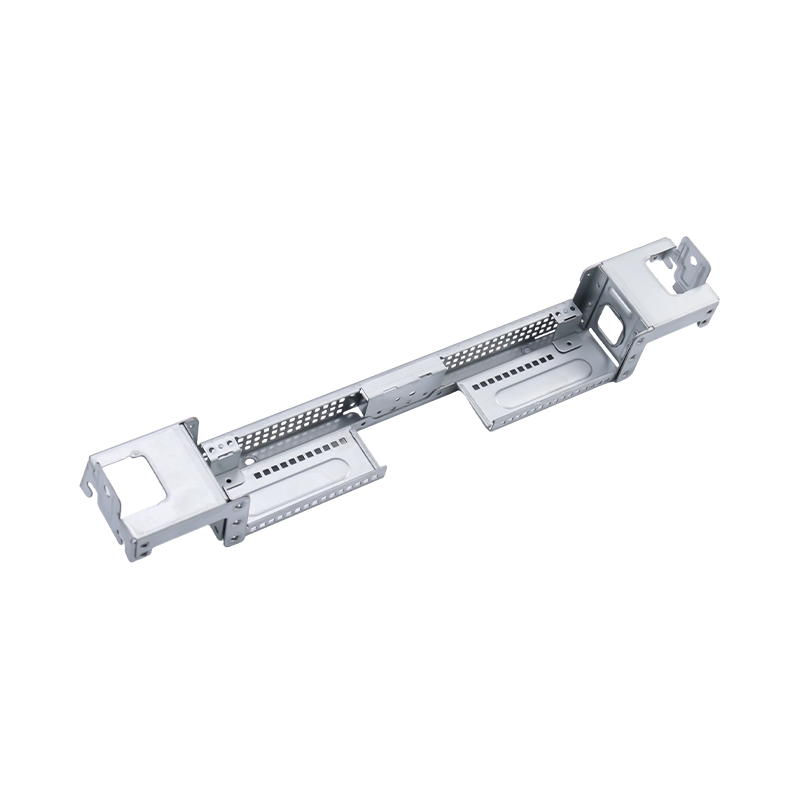
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...
-
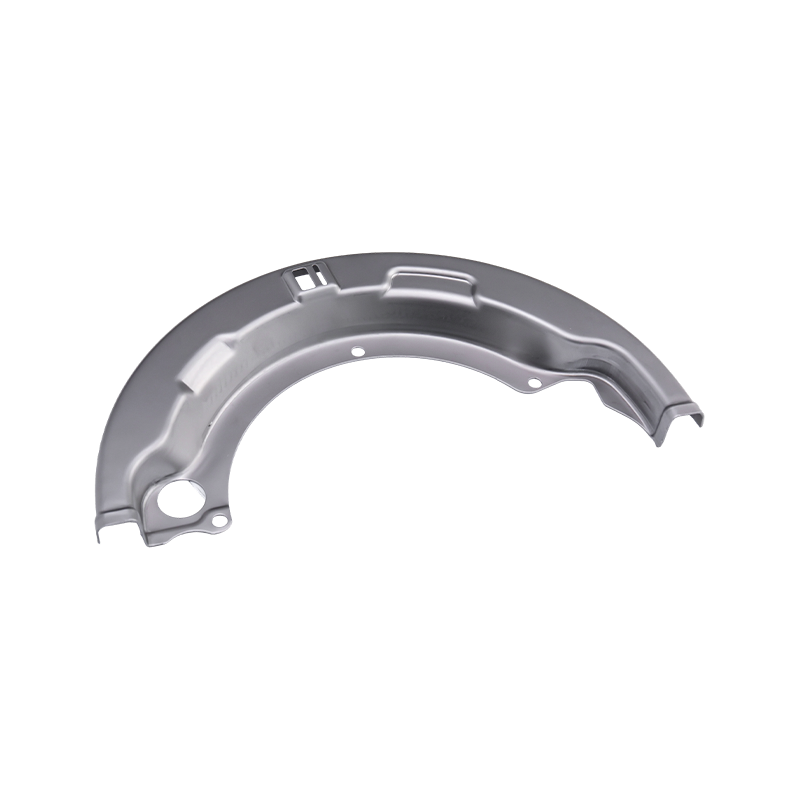
Parti per stampaggio di autocarri pesanti
Le nostre parti stampate per autocarri pesanti ...
-
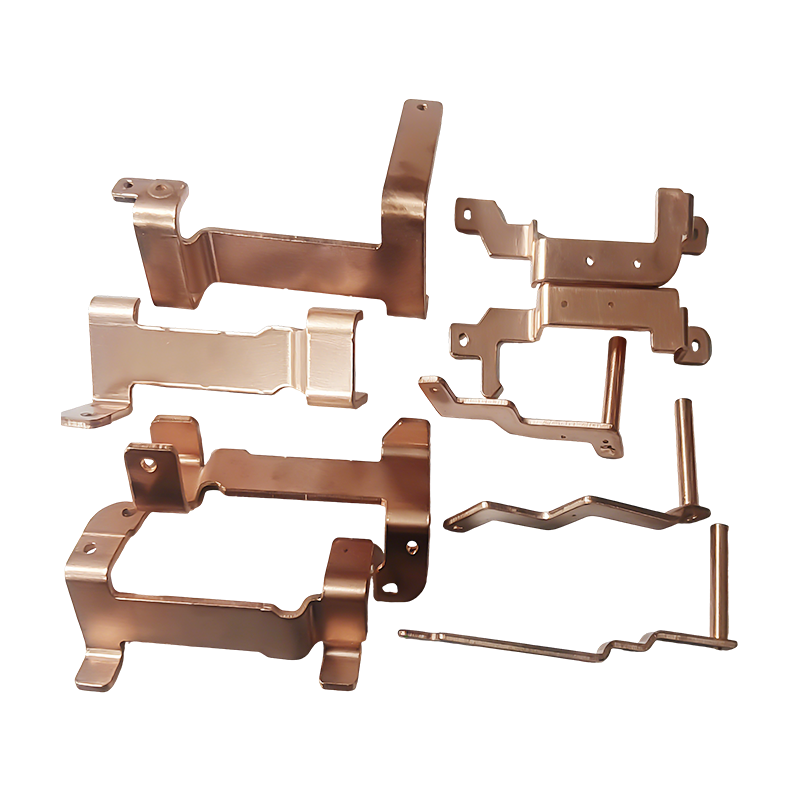
Parti per stampaggio sbarre in rame per veicoli di nuova energia
Le parti stampate delle sbarre collettrici in r...

Novità del settore
Casa / Novità / Novità del settore / Fornitori di stampaggio dell'alluminio: come valutare capacità, rischio e idoneità
Fornitori di stampaggio dell'alluminio: come valutare capacità, rischio e idoneità
2026-09-20
Perché i fornitori di stampaggio dell'alluminio falliscono dopo la prima spedizione
Un vassoio per batteria in alluminio stampato che supera i campioni del prototipo può ancora fallire a 50.000 unità se la tolleranza di usura dello stampo del fornitore non è mai stata modellata. Lo stesso vale per una barra collettrice in rame che soddisfa le specifiche di conduttività ma sviluppa crepe sui bordi dopo tre riaffilature. L'alluminio si comporta diversamente dall'acciaio: si strappa, ritorna indietro e galoppa attraverso i giochi dello stampo. I migliori fornitori di stampaggio dell’alluminio non sono semplicemente quelli con il prezzo al chilogrammo più basso. Controllano la tempra della lega, la manutenzione degli stampi e il passaggio all'automazione.
Conclusione fondamentale
Seleziona i fornitori di stampaggio dell'alluminio in base a quattro capacità verificate: (1) progettazione dello stampo per la lega e lo stato d'animo specifici, (2) manutenzione documentata dello stampo e registri di riaffilatura, (3) automazione interna o strettamente controllata per operazioni progressive e di trasferimento e (4) un sistema di qualità che campiona le parti prime e ultime. Il prezzo segue questi quattro; non dovrebbe guidarli.
Cosa cambia quando si stampa l'alluminio anziché l'acciaio
Lo stampaggio dell'alluminio non è un sostituto immediato dello stampaggio dell'acciaio. Il metallo ha circa un terzo del modulo elastico dell'acciaio, quindi il ritorno elastico è maggiore e meno prevedibile. La sua minore formabilità in determinati stati significa che l'imbutitura profonda richiede raggi dello stampo più ampi, una migliore lubrificazione e talvolta una ricottura intermedia. La tabella seguente riassume le differenze pratiche che influiscono sulla selezione dei fornitori.
Lega e temperamento
1100 e 3003 sono morbidi e si formano facilmente ma mancano di resistenza. 5052 offre un equilibrio per staffe e custodie. 6061-T6 è resistente ma si rompe nelle curve strette a meno che non lo si progetti. Un fornitore capace chiede la tempra prima di quotare lo stampo.
Rimozione e usura degli stampi
L'alluminio si deteriora e si accumula sui bordi dello stampo. Per molte leghe il gioco deve essere pari all'8-12% dello spessore e le matrici necessitano di scanalature lucidate, frequenti riaffilature e talvolta inserti in metallo duro. I fornitori che utilizzano stampi in acciaio su alluminio produrranno schegge e strappi.
Trasferimento dell'automazione
Gli stampi progressivi e a trasferimento per l'alluminio necessitano di sistemi di alimentazione più delicati, lubrificanti anti-grippaggio e rimozione degli scarti che non graffino la superficie. L'automazione che funziona per l'acciaio laminato a freddo spesso necessita di riprogrammazione e di pinze più morbide per l'alluminio.
Se stai confrontando stampaggio metalli progressivo e a trasferimento , il fattore alluminio modifica le ipotesi relative al tempo di ciclo e al costo dello stampo da utilizzare.
Tipi di fornitori a confronto in base ai parametri che contano
I fornitori di stampaggio dell’alluminio rientrano in tre ampi modelli operativi. La tabella seguente li confronta in termini di proprietà degli stampi, competenza nelle leghe, automazione e rischio. I numeri sono intervalli tipici che vanno dal preventivo e dalla verifica delle parti stampate, non delle garanzie.
I costi nascosti che si presentano dopo tre mesi
Il prezzo di acquisto per parte è visibile. La manutenzione degli stampi, gli scarti e le operazioni secondarie non lo sono. In un'analisi dei progetti di stampaggio dell'alluminio, i seguenti fattori di costo compaiono in genere dopo i primi 90 giorni. Le barre mostrano la quota approssimativa di superamenti imprevisti dei costi.
Rielaborazione della morte
35%
Tasso di scarto
25%
Tempi di inattività del rimacinato
18%
Operazioni secondarie
12%
Logistica
10%
La rilavorazione degli stampi e gli scarti rappresentano i maggiori costi nascosti perché gli utensili in alluminio si usurano più velocemente e le finestre di processo sono più ristrette. Un fornitore che tiene traccia dei colpi dello stampo e degli intervalli di riaffilatura può quotare un prezzo pezzo realistico. Uno che non lo fa recupererà tali costi attraverso gli ordini di modifica.
Dove vengono utilizzate parti stampate in alluminio
La domanda di stampaggio dell’alluminio non è uniforme. Il grafico a torta seguente mostra una distribuzione rappresentativa delle richieste di un fornitore che serve clienti del settore automobilistico, elettronico e industriale. I veicoli elettrici e i sistemi a batteria rappresentano ora la quota maggiore.
- Automotive e veicoli elettrici (42%) — coperchi delle batterie, alloggiamenti dei motori, sbarre collettrici, telai dei sedili
- Elettronica (26%) — chassis per laptop, rack per server, pannelli per forni
- Attrezzature industriali (16%) — alloggiamenti del servoazionamento, parti del compressore
- Elettrodomestici (10%) — gusci e staffe per piccoli elettrodomestici
- Altro (6%) — custodie e hardware speciali
 Parti stampate del coperchio della batteria Le nostre parti stampate per il coperchio della batteria sono componenti realizzati con precisione progettati per involucri di batterie automobilistiche, industriali e di accumulo di energia. Realizzato in alta qua... Visualizza il prodotto →
Lo stampaggio del coperchio della batteria è un buon esempio di una parte che sembra semplice ma che richiede uno stretto controllo della planarità, della qualità dei bordi e della stabilità dimensionale dopo la formatura. I fornitori che già producono queste parti per i programmi EV comprendono i requisiti di leghe e stampi.
Un processo di selezione in cinque fasi per i fornitori di stampaggio dell'alluminio
Utilizza questa sequenza per confrontare i fornitori senza perderti nei fogli di calcolo. Ogni passaggio produce un documento a cui puoi vincolare un fornitore.
Passaggio 1
Definire la lega e lo stack di tolleranza
Scrivere la condizione, lo spessore e le dimensioni critiche. Un raggio di curvatura di 0,2 mm nel 6061-T6 è un processo diverso dallo stesso raggio nel 5052-H32. Invia lo stack con la richiesta di offerta.
Passaggio 2
Controllare i registri di manutenzione degli stampi
Richiedi registri di rimacinazione, contatori di risultati e tassi di scarto per lavori simili sull'alluminio. Un fornitore che non è in grado di mostrare i dati sulla vita utile sta tirando a indovinare il prezzo del pezzo.
Passaggio 3
Eseguire un progetto pilota con studio delle capacità
Richiede una tiratura di 300 pezzi con Cpk sulle dimensioni critiche. Il ritorno elastico in alluminio può spostare la media dopo le prime centinaia di colpi. Il pilota espone questo cambiamento.
Passaggio 4
Verificare il trasferimento dell'automazione
Se la parte funziona su a stampo progressivo per componenti automobilistici , osservare l'alimentazione, la rimozione degli scarti e l'espulsione delle parti. L'alluminio si graffia facilmente; l'automazione deve gestirlo senza danni estetici.
Passaggio 5
Blocca un contratto di servizio
Definisci gli intervalli di riaffilatura, gli inserti di ricambio e i tempi di risposta per le riparazioni degli stampi. Il preventivo più basso spesso li esclude e diventano il costo reale.
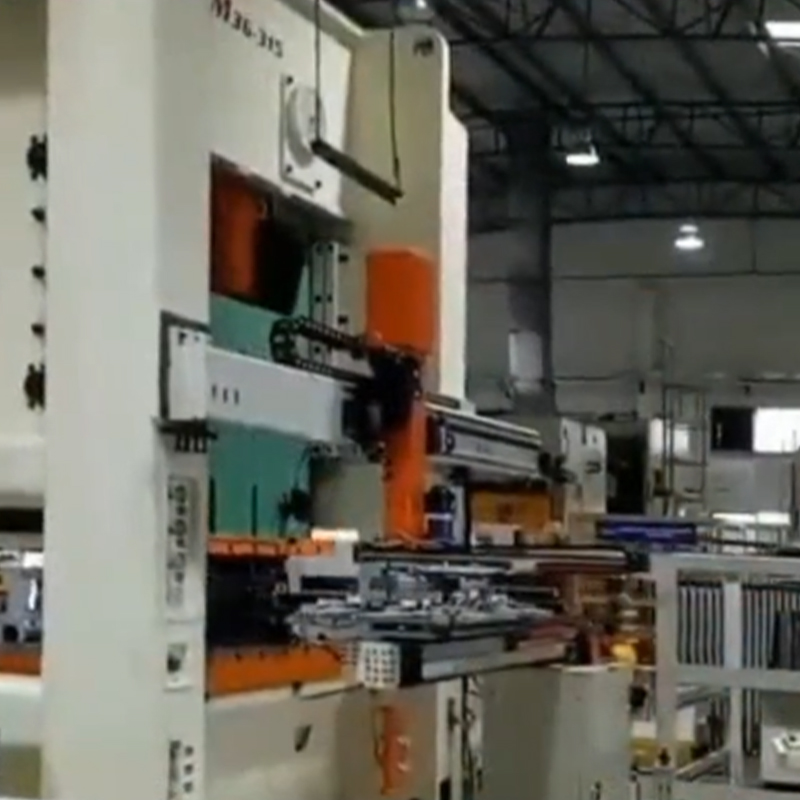
 Apparecchiature per l'automazione dello stampaggio Suzhou Shuangqisi Mould Equipment Co., Ltd., con sede al numero 118 di Yexin Road, distretto di Wujiang, città di Suzhou, dispone di 60 dipendenti tecnici. Attraverso gli sforzi congiunti e la continua... Visualizza il prodotto →
L’automazione non è un ripensamento per l’alluminio. Una linea di automazione dello stampaggio dedicata può ridurre i danni da manipolazione e stabilizzare il processo, ma deve essere specificata per la lega e la geometria del pezzo.
Lista di controllo per manutenzione e conformità prima di impegnarsi
I fornitori di stampaggio dell'alluminio che servono clienti del settore automobilistico ed elettronico devono soddisfare i requisiti di tracciabilità e conformità dei materiali. Utilizzare questa lista di controllo durante l'audit.
- Tracciabilità delle leghe: certificati di stabilimento per ogni coil o fustellato, con numeri di colata legati ai lotti di produzione.
- Programma di manutenzione dello stampo: intervalli di riaffilatura documentati in base al conteggio dei colpi, non all'ora del calendario.
- RoHS e REACH: dichiarazioni per lubrificanti, rivestimenti ed eventuali operazioni secondarie.
- IATF 16949 o ISO 9001: certificati attuali con ambito che copre lo stampaggio dell'alluminio.
- Imballaggio e controllo della corrosione: l'alluminio può ossidarsi o graffiarsi durante il trasporto; specificare l'interlacciamento e il VCI dove necessario.
Parti per stampaggio sbarre in rame per veicoli di nuova energia Parti per stampaggio sbarre in rame per veicoli di nuova energia are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Visualizza il prodotto → Le sbarre collettrici in rame e altre parti critiche per la conduttività aggiungono un altro livello: devono soddisfare i requisiti elettrici e termici sopravvivendo al processo di stampaggio. Un fornitore integrato che comprenda sia lo stampo che l'utilizzo finale può colmare questa lacuna. Un fornitore integrato che costruisce i propri stampi e la propria automazione ha meno rischi di trasferimento, ma ha anche più programmi sotto lo stesso tetto. Visita il reparto, esamina i registri della macinazione e osserva il cambio della matrice. Le prove ci sono se le chiedi.
Articolo precedente
Matrice composta vs Matrice progressiva: differenze, applicazioni e come scegliere
Articolo successivo
Stampaggio progressivo dell'alluminio: processo, leghe, consigli di progettazione e guida ai costi
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
