-
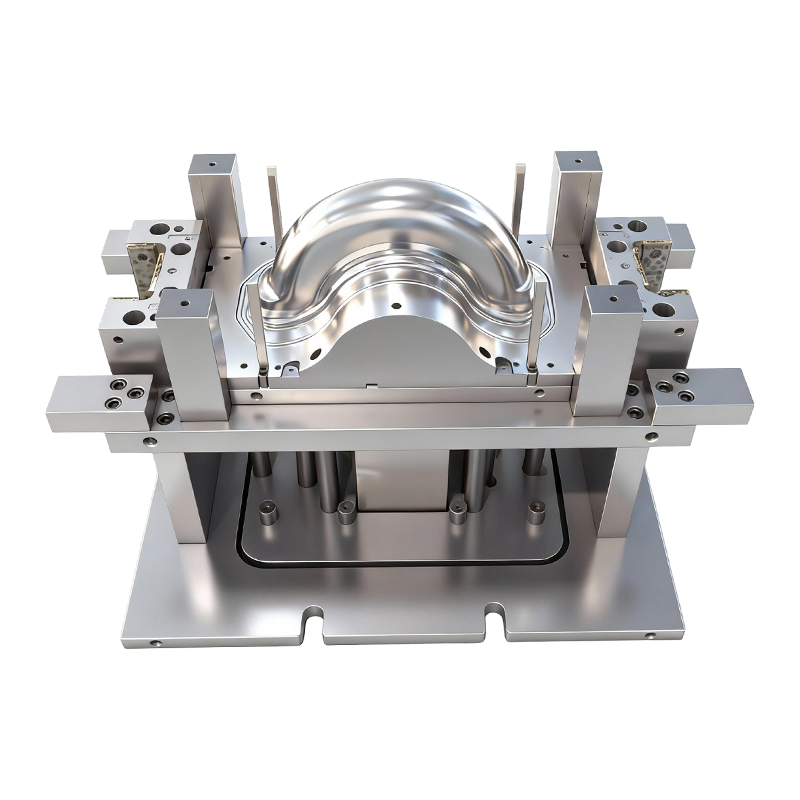
Stampo per imbutitura profonda per ruote anteriori e posteriori di veicoli elettrici a due ruote
Questo stampo per imbutitura profonda per ruote...
-
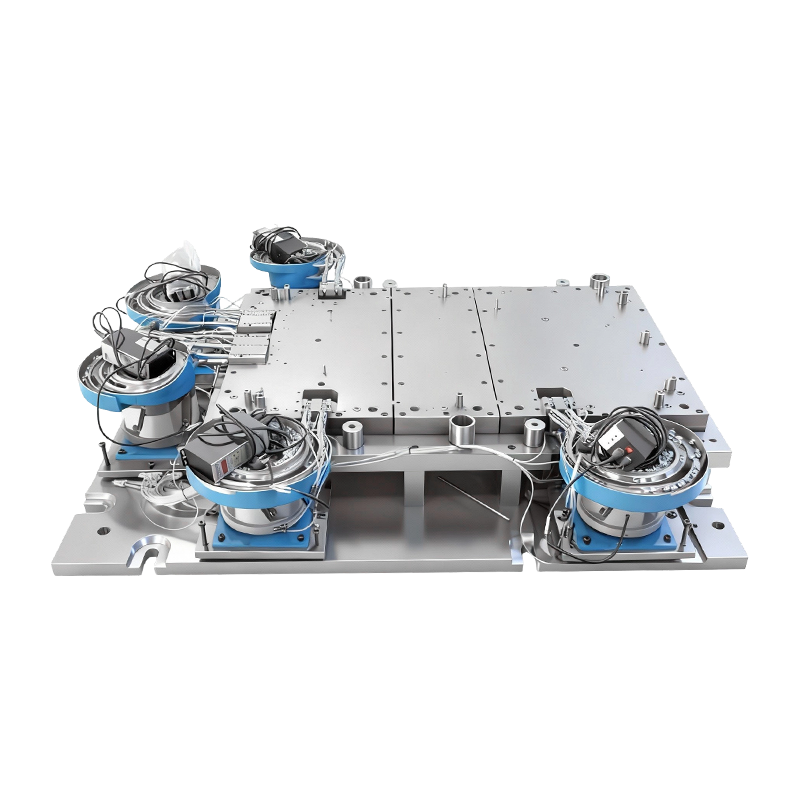
Stampo per rivettatura automatica per basi di macchine computerizzate di grandi dimensioni
Questo stampo per rivettatura automatica per ba...
-
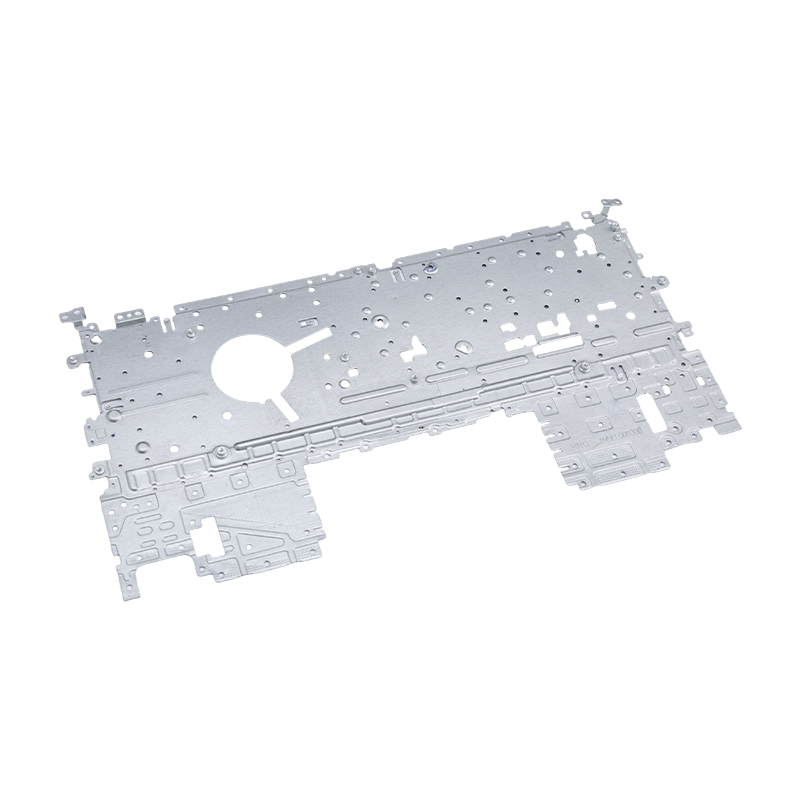
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
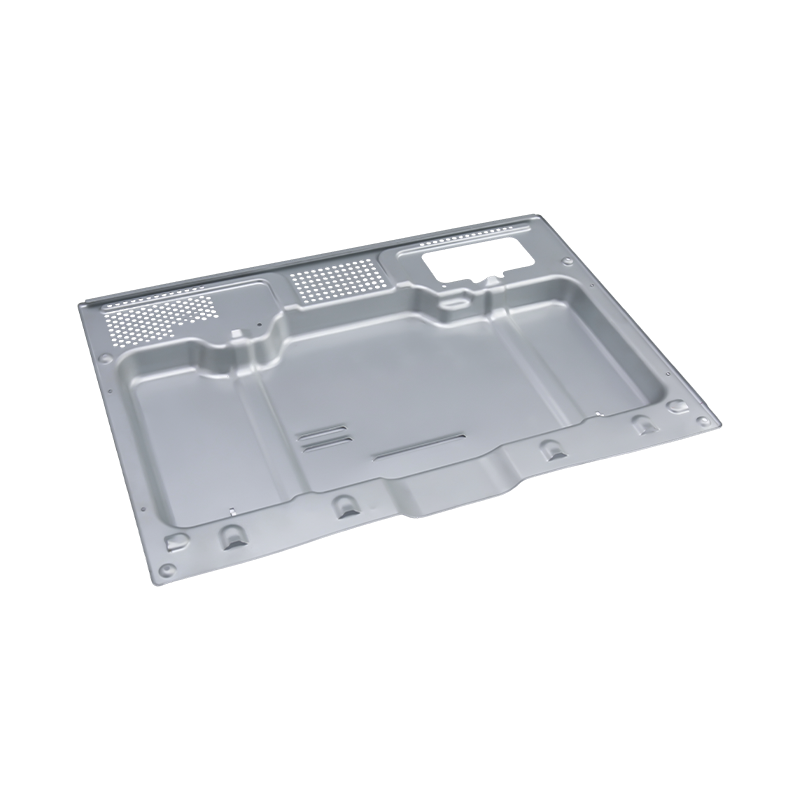
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
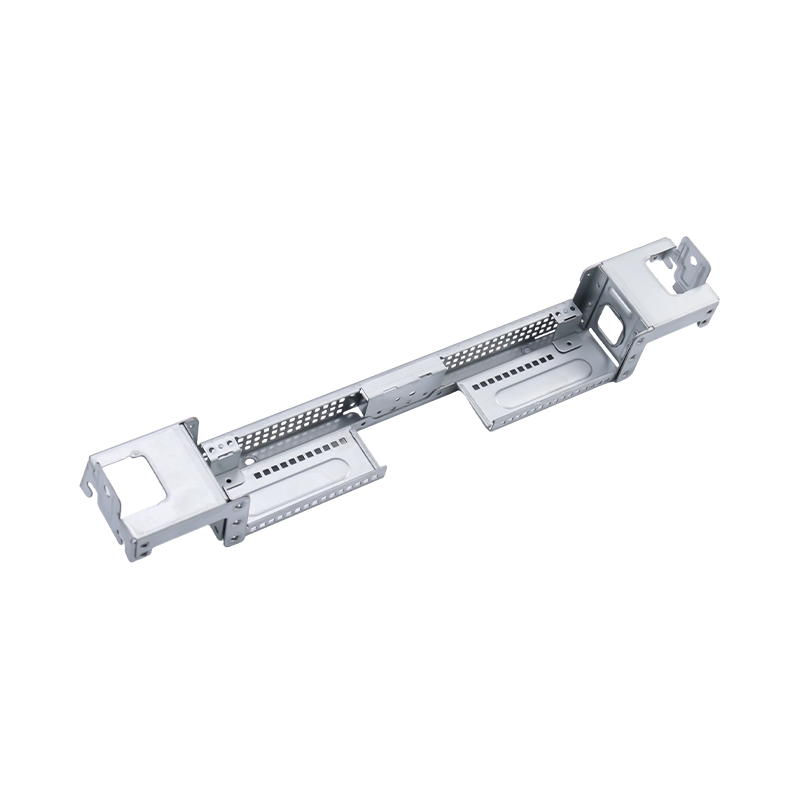
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...
-
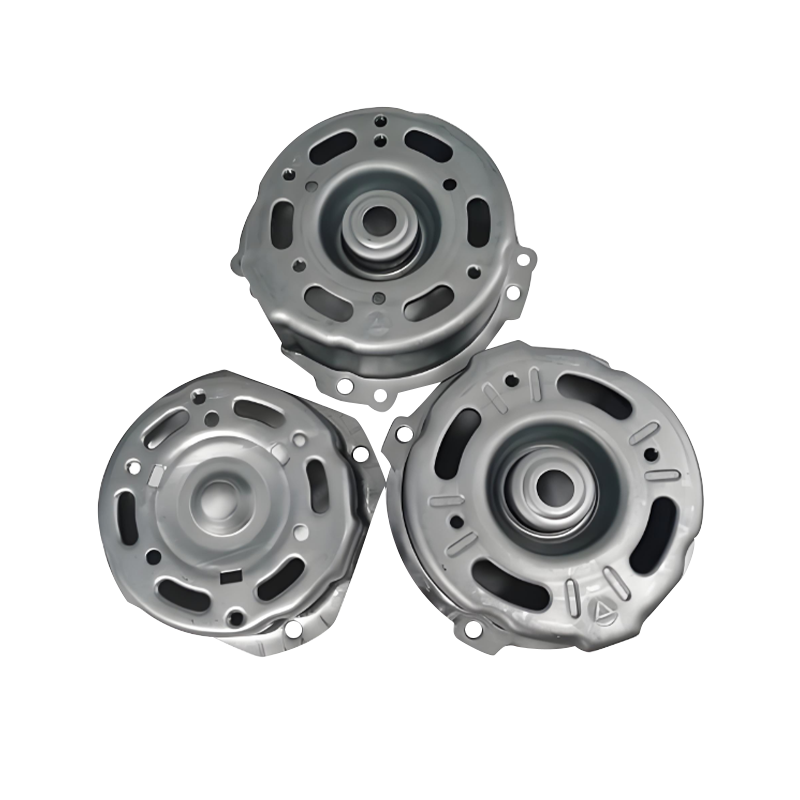
Parti stampate per alloggiamenti di motori automobilistici
Le parti stampate dell'alloggiamento dei m...

Novità del settore
Casa / Novità / Novità del settore / Stampaggio progressivo dell'alluminio: processo, leghe, consigli di progettazione e guida ai costi
Stampaggio progressivo dell'alluminio: processo, leghe, consigli di progettazione e guida ai costi
2026-09-14
Lo stampaggio progressivo dell'alluminio è il modo più coerente ed economico per produrre grandi volumi di pezzi di precisione leggeri, a condizione che la geometria, la lega e la quantità annuale siano adatte al processo. Un singolo stampo progressivo alimentato da una bobina può tranciare, forare, formare e tagliare un componente in alluminio a ogni corsa della pressa mantenendo tolleranze tra fori prossime a ±0,05 mm senza lavorazione secondaria. Questa combinazione è il motivo per cui i coperchi delle batterie, gli alloggiamenti dei motori, le parti elettroniche del telaio e i connettori elettrici vengono regolarmente realizzati in questo modo.
Punti chiave: scegli lo stampaggio progressivo dell'alluminio quando la domanda annuale è elevata, la parte può essere annidata in una striscia continua e le tolleranze costanti contano più della flessibilità di progettazione. Al di sotto di queste condizioni, l'attrezzatura manuale o di trasferimento più semplice è spesso più economica.
Cos'è lo stampaggio progressivo dell'alluminio?
Lo stampaggio progressivo alimenta un nastro metallico continuo attraverso un unico set di stampi con più stazioni. Ciascuna stazione esegue una o più operazioni (pilotaggio, tranciatura, coniatura, piegatura, imbutitura, goffratura o punzonatura) in modo che la striscia grezza si trasformi gradualmente in una parte finita nel momento in cui raggiunge l'ultima stazione, dove viene tagliata dalla striscia portante.
Come funziona il processo in produzione
- Un alimentatore a bobina raddrizza il nastro di alluminio e lo fa avanzare nello stampo con un passo preciso per ogni corsa della pressa.
- I piloti attivano fori preforati per bloccare la posizione della striscia in ogni stazione, garantendo la precisione del posizionamento da un elemento all'altro.
- Le stazioni funzionano progressivamente: la prima esegue i fori pilota, quelle centrali formano pieghe o rilievi e la stazione finale separa la parte.
- Il pezzo finito viene scaricato attraverso uno scivolo mentre lo scheletro dei rottami viene riavvolto o triturato per il riciclaggio.
Poiché tutte le stazioni agiscono contemporaneamente su parti diverse dello stesso nastro, una corsa della pressa produce una parte completa in alluminio. Questa operazione continua è ciò che distingue lo stampaggio progressivo da timbratura di trasferimento , dove i singoli pezzi grezzi vengono spostati tra stazioni di fustellatura separate.
Leghe di alluminio che funzionano bene in uno stampo progressivo
Non tutti i gradi di alluminio passano in modo pulito attraverso uno stampo progressivo. I candidati vincenti combinano formabilità, ritorno elastico prevedibile e comportamento superficiale accettabile durante la punzonatura ad alta velocità. In pratica, le leghe delle serie 3xxx, 5xxx e 6xxx coprono la maggior parte dei progetti.
Lega
Temperamento comune
Perché è selezionato
5052
H32
Elevata resistenza alla fatica e alla corrosione; utilizzato per coperchi batteria, staffe e estremità del serbatoio del carburante.
3003
H14
Eccellente formabilità e basso costo; un cavallo di battaglia per involucri, parti di scambiatori di calore e stampaggi generali.
6061
T6
Più forte e più stabile in servizio, ma il ritorno elastico è maggiore; preferito per staffe e supporti strutturali.
1100
H14
Molto morbido e facile da disegnare; utilizzato per targhette, riflettori e parti elettriche con geometria semplice.
Tabella 1 — Selezione delle leghe di alluminio per stampi progressivi: resistenza e formabilità vanno sempre a scapito del ritorno elastico.
Perché è preferibile lo stampaggio progressivo per le parti in alluminio
Il business case si riduce a quattro vantaggi misurabili rispetto agli stampi manuali, alla lavorazione meccanica o agli utensili di sola imbutitura.
Produttività ininterrotta
Uno stampo progressivo in alluminio ben costruito esegue centinaia di corse al minuto e ogni corsa produce un pezzo completo. Il costo unitario diminuisce rapidamente una volta che il volume supera il punto di ammortamento dell'attrezzatura.
Precisione ripetibile
Poiché la striscia viene pilotata in ogni stazione, le posizioni da funzione a funzione rimangono coerenti per milioni di cicli. La disposizione dei fori critici nei componenti della batteria e del motore mantiene ±0,05 mm senza rilavorazioni.
Riduzione del peso
Con un peso di 2,7 g/cm3, l’alluminio pesa circa un terzo dell’acciaio. Lo stampaggio progressivo consente ai progettisti di utilizzare sezioni sottili, rigide e sagomate invece di fusioni pesanti.
Operazioni secondarie integrate
È possibile aggiungere stazioni di maschiatura, rivettatura, formazione di camme e marcatura come stazioni interne allo stampo, in modo che le parti escano più vicine allo stato di assemblaggio finale e riducano le fasi della catena di fornitura.
Gli involucri delle batterie sono un tipico esempio in cui questi vantaggi si sommano. La copertura deve essere dimensionalmente stabile, resistente alla corrosione e prodotta in grandi volumi a costi costanti.
 Parti di stampaggio di precisione del coperchio della batteria per involucri Questo coperchio della batteria stampato è adatto agli involucri di automobili e di stoccaggio dell'energia, offrendo stabilità dimensionale e resistenza alla corrosione nella produzione in grandi volumi, in linea con la discussione dell'articolo sui vantaggi in termini di peso e tenuta. Visualizza il prodotto →
In pratica, i produttori che passano da assemblaggi in acciaio saldato a coperture in alluminio stampato riducono il peso delle parti di oltre la metà, migliorando allo stesso tempo la consistenza della tenuta.
Limiti di progettazione: cosa determina il successo prima di tagliare l'acciaio
L'alluminio si comporta diversamente dall'acciaio in uno stampo progressivo. Il suo rapporto rendimento/modulo più elevato produce un maggiore ritorno elastico e la sua tendenza a intaccarsi contro l'acciaio per utensili rende obbligatori la lubrificazione e i rivestimenti dello stampo. Comprendere questi limiti in anticipo è la differenza tra un lancio regolare e una riprogettazione costosa.
Regole pratiche di progettazione utilizzate dagli ingegneri degli utensili
- Raggio di curvatura minimo compreso tra 1,0 e 1,5 volte lo spessore del materiale per le leghe 3xxx e 5xxx; aumentare verso 2,0 volte per gli stati 6xxx-T.
- Specifica una direzione coerente della bava su qualsiasi superficie che diventa un'interfaccia di tenuta o scorrimento.
- Mantenere le profondità disegnate moderate; l'alluminio si strappa in corrispondenza dei raggi degli angoli acuti, quindi aggiungere un raggio dell'angolo minimo di 0,5 mm sulle forme profonde.
- Consentire la compensazione del ritorno elastico nella progettazione dello stampo; i fornitori affidabili aggiungono funzionalità di correzione durante la prova anziché dopo il guasto delle parti.
Tolleranze ottenibili in produzione
±0,05 mm Penetrante
±0,08 mm Profilo rifinito
±0,10 mm Curve formate
±0,15 mm Bordi flangiati
Grafico 1 — Tolleranze di produzione tipiche mantenute su stampaggi progressivi di alluminio con attrezzature ben mantenute.
Dove vengono utilizzati gli stampaggi progressivi in alluminio
Lo stampaggio progressivo dell'alluminio appare ovunque siano necessarie parti metalliche leggere, elettricamente conduttive o resistenti alla corrosione in grandi volumi. La distribuzione seguente riflette la domanda tipica nei settori che forniamo.
- Automotive e veicoli elettrici (42%) — coperchi di batterie, alloggiamenti di motori, parti di sedili, sbarre di rame, staffe strutturali.
- Elettronica (21%) — involucri di laptop, parti di chassis di server, piccoli connettori e protezioni.
- Elettrodomestici ed elettrodomestici (19%) — pannelli del forno, stampati della scatola di controllo, alette dello scambiatore di calore.
- Attrezzature industriali (18%) — alloggiamenti del servoazionamento, componenti del compressore, piastre di montaggio.
Veicoli automobilistici e di nuova energia
Il passaggio alle trasmissioni elettriche ha reso lo stampaggio progressivo dell’alluminio il processo predefinito per i componenti del sistema batteria e del motore. Una barra collettrice stampata in rame o alluminio, ad esempio, sostituisce le barre piegate e lavorate con una parte che mantiene la planarità e la posizione del foro in un unico passaggio.
 Parti per stampaggio sbarre collettrici in rame per la distribuzione dell'energia elettrica dei veicoli elettrici Questa barra collettrice in rame ad elevata purezza supporta un flusso di corrente efficiente tra batteria, motore e convertitori, con superfici placcate e tolleranze strette per applicazioni EV impegnative, in linea con l'enfasi del paragrafo sui vantaggi dello stampaggio progressivo. Visualizza il prodotto →
Allo stesso modo, le parti stampate dell'alloggiamento del motore sfruttano le proprietà termiche e la leggerezza dell'alluminio, mentre gli stampi progressivi mantengono la stretta concentricità richiesta dai gruppi rotore e statore.
Elettronica ed elettrodomestici
L'elettronica di consumo preferisce l'alluminio per la sua finitura superficiale e il comportamento di schermatura EMI. Lo stampaggio progressivo produce parti a parete sottile e ad alta precisione che vengono utilizzate negli assemblaggi di laptop e telefoni.
 Parti per stampaggio del telaio del laptop in alluminio Questi componenti stampati per chassis e staffe di laptop combinano leggerezza e rigidità, con posizioni precise dei fori e strutture a scatto che supportano un assemblaggio efficiente, rilevante per il punto dell'articolo relativo alle parti elettroniche a parete sottile. Visualizza il prodotto →
Dal lato degli elettrodomestici, i grandi involucri dei forni e gli stampati dei pannelli di controllo beneficiano della stessa economia di processo quando i volumi di produzione giustificano attrezzature dedicate.
Costo degli utensili e selezione del fornitore: quattro passaggi che impediscono rimpianti
Gli stampi progressivi rappresentano il costo iniziale maggiore in un programma di stampaggio dell'alluminio, spesso superando la pressa e le attrezzature per la movimentazione dei materiali. L'obiettivo non è pagare minimamente gli utensili, ma pagare per la progettazione corretta degli utensili, poiché la qualità dello stampo determina la qualità della parte per tutta la durata del programma.
Passaggio 1: convalidare il business case. Gli utensili progressivi iniziano ad avere senso a partire da circa 50.000-100.000 parti all'anno. Al di sotto di ciò, considera opzioni di utensili più economiche.
Passaggio 2: inviare un pacchetto di dati producibili. Fornire il modello 3D, lo stack di tolleranza, i requisiti di finitura superficiale e la domanda annuale. Una chiara revisione del layout delle strisce in questa fase evita costose revisioni dello stampo.
Fase 3: verificare la reale capacità produttiva. Cerca la progettazione interna degli stampi, la lavorazione CNC e le presse di prova sotto lo stesso tetto. Un fornitore con capacità sia di produzione di stampi che di stampaggio risolve i problemi di tolleranza prima che raggiungano la produzione.
Passaggio 4: richiedere un rapporto sul primo articolo con i dati SPC. Confermare che le caratteristiche critiche rimangano entro gli obiettivi Cpk su più bobine e cicli di stampa, non solo sul primo campione.
I fornitori che combinano stampi progressivi, presse per stampaggio e automazione, come il nostro team di Shuangqisi, con presse da 80 a 400 tonnellate e una filiale interna per l’automazione dello stampaggio, possono ridurre i tempi di accelerazione e mantenere le tolleranze stabili durante i turni.
Considerazioni su manutenzione, qualità e conformità
I migliori stampi progressivi in alluminio perdono comunque prestazioni se si trascura la manutenzione. La tendenza dell'alluminio a deteriorarsi rende la gestione della lubrificazione e i rivestimenti superficiali i due controlli che separano i programmi affidabili dai tempi di inattività ricorrenti.
- Protezione della superficie dello stampo: I rivestimenti DLC o TiCN sui punzoni di formatura riducono l'assorbimento dell'alluminio e prolungano gli intervalli di riaffilatura.
- Selezione del lubrificante: utilizzare lubrificanti evaporativi o a basso residuo compatibili con la pulizia a valle, in particolare per batterie e parti elettroniche.
- Manutenzione preventiva: ispezionare piloti, molle e piastre antiusura a intervalli di corsa definiti; gli stampi progressivi si guastano in modo prevedibile quando l'usura raggiunge una soglia.
- Documentazione di conformità: per i settori di esportazione o regolamentati, tenere a disposizione i certificati dei materiali e il PPAP o la documentazione equivalente per la verifica.
Il controllo di qualità sugli stampati di alluminio dovrebbe includere la verifica CMM delle posizioni critiche dei fori, controlli superficiali per graffi irritanti e verifica periodica della durezza delle bobine in entrata, poiché la variazione del materiale in entrata è la causa nascosta più comune di cricche e deriva del ritorno elastico.
Lo stampaggio progressivo dell'alluminio non è il processo più economico per prototipi o piccoli lotti e non può battere uno stampo a trasferimento per pannelli molto grandi. Ma per le parti che si adattano a una striscia alimentata da bobina e si ripetono in centinaia di migliaia, offre il costo unitario più basso, la consistenza più compatta e il tempo di ciclo più breve di qualsiasi metodo di formatura. Il vero vantaggio competitivo deriva dalla scelta di un fornitore che progetta lo stampo, esegue lo stampaggio e realizza l'automazione come un unico progetto integrato.
Prima di approvare un preventivo, confronta il track record del fornitore nella produzione di stampi, la capacità della macchina da stampa e la disciplina SPC, non solo il prezzo per parte. Esplora Capacità di stampo e stampaggio di Shuangqisi quando sarai pronto a valutare un potenziale partner per il tuo programma di stampaggio progressivo dell'alluminio.
Articolo precedente
Fornitori di stampaggio dell'alluminio: come valutare capacità, rischio e idoneità
Articolo successivo
Spiegazione dello stampaggio dei metalli: la guida completa a processo, materiali e costi
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
