-
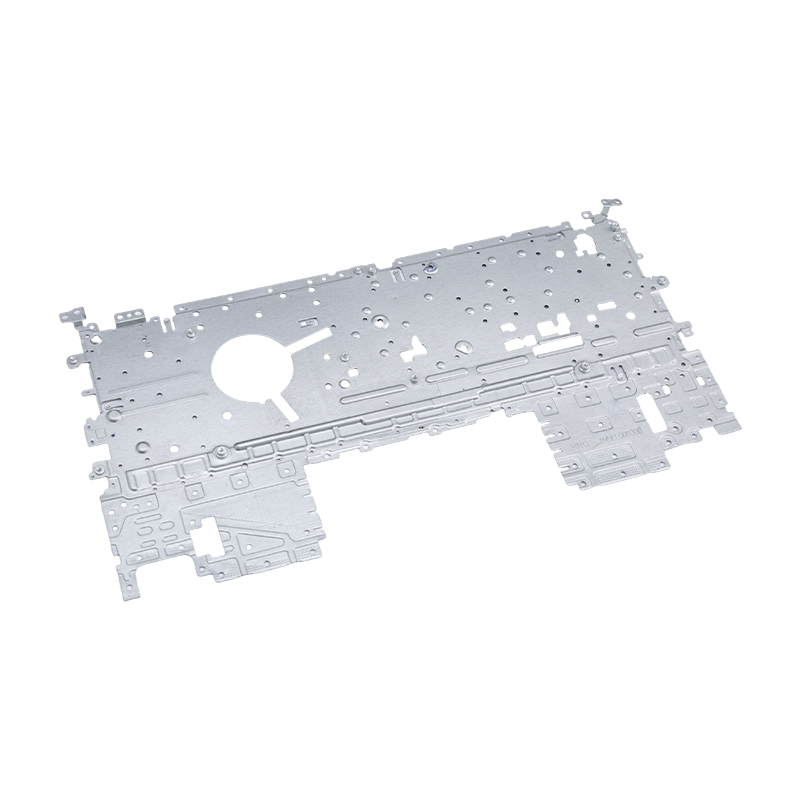
Parti per stampaggio di laptop
Le nostre parti stampate per laptop sono compon...
-
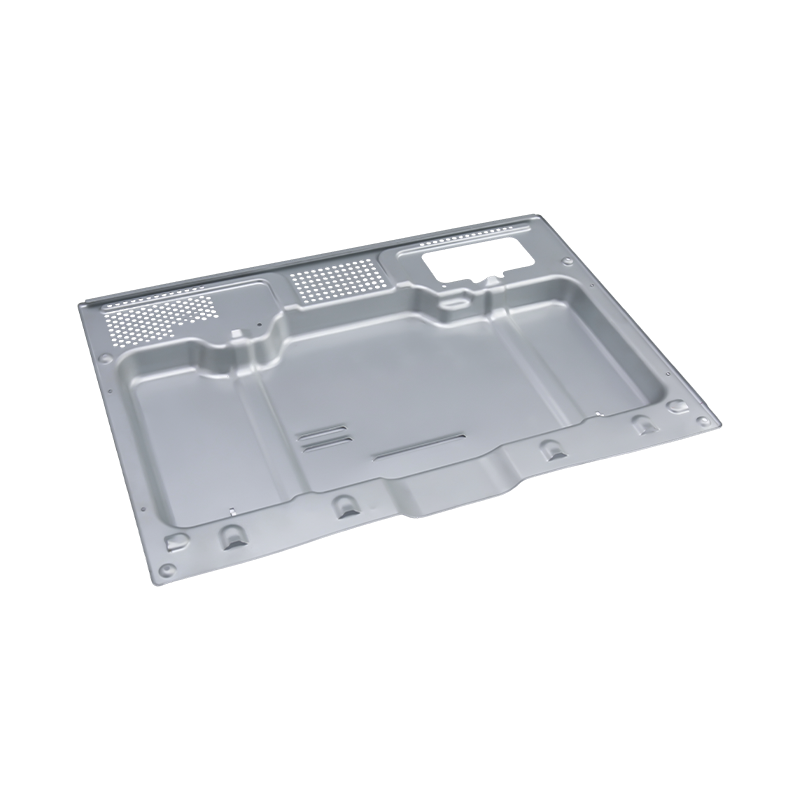
Parti per stampaggio di forni di fascia alta
I nostri componenti stampati per forni di fasci...
-
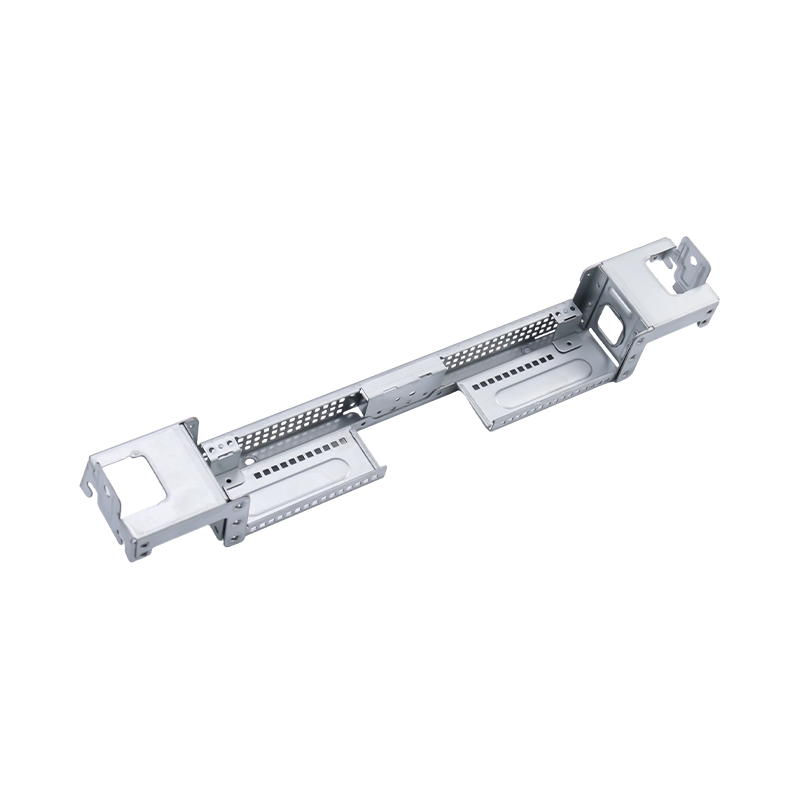
Parti per stampaggio di computer di grandi dimensioni di fascia alta
Le nostre parti stampate per computer di grandi...
-
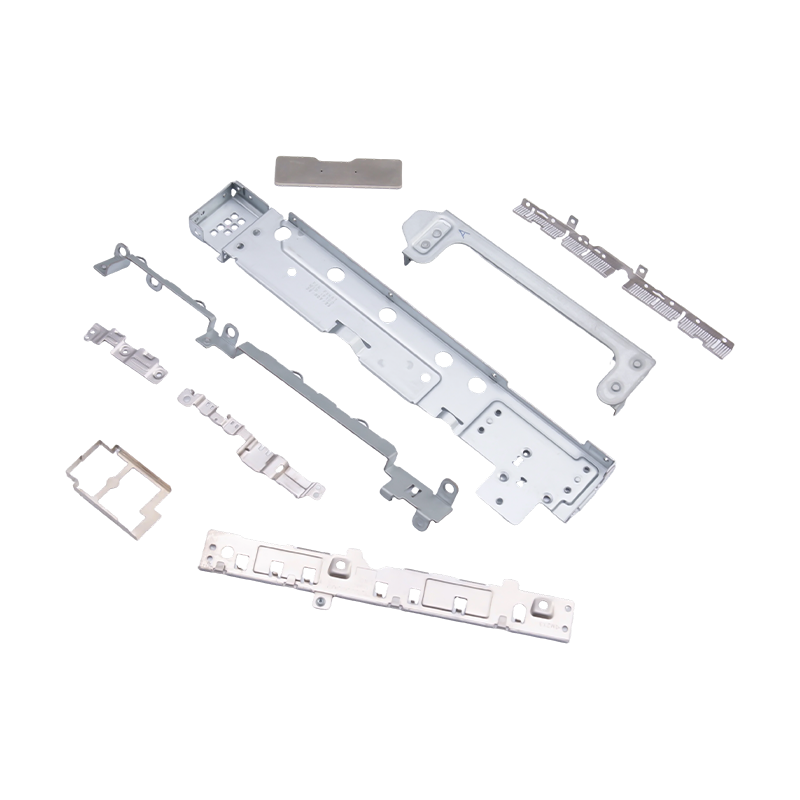
Piccole parti stampate per laptop e telefoni cellulari
In quanto componenti interni essenziali per i m...
-
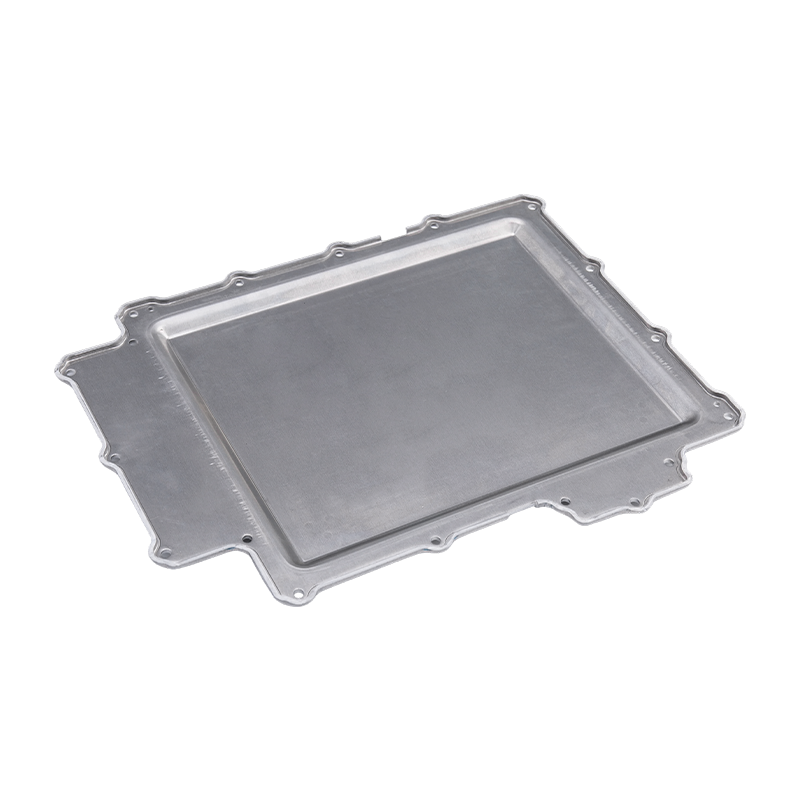
Parti stampate del coperchio della batteria
Le nostre parti stampate per il coperchio della...

Novità del settore
Casa / Novità / Novità del settore / Spiegazione dello stampaggio dei metalli: la guida completa a processo, materiali e costi
Spiegazione dello stampaggio dei metalli: la guida completa a processo, materiali e costi
2026-09-07
A un tecnico degli acquisti è stato appena chiesto di procurarsi 60.000 staffe in acciaio inossidabile. Arrivano tre preventivi e il prezzo per pezzo più basso è inferiore di quasi il 40% rispetto agli altri, ma comporta un costo di attrezzatura di 15.000 USD. Il divario non è un errore: la quotazione bassa deriva dallo stampaggio dei metalli. Se quel prezzo sia reale dipende dallo stampo, dalla capacità della pressa, dal materiale e dal volume di produzione dietro di esso.
Lo stampaggio dei metalli è il modo più conveniente per produrre in serie parti in lamiera di precisione. Una pressa spinge un nastro di lamiera tra un punzone e una matrice e produce un pezzo finito in una frazione di secondo per corsa. Lo stampaggio non è una singola operazione ma una famiglia di processi (tranciatura, piegatura, imbutitura profonda e altro) che coprono parti, dai coperchi delle batterie ai telai dei laptop.
Cos'è lo stampaggio dei metalli?
Lo stampaggio dei metalli è un processo di formatura a freddo che modella la lamiera piana in parti utilizzando una pressa e una serie di stampi. La lamiera, fornita in bobina o nastro, viene alimentata tra un punzone e una matrice. Il punzone si abbassa sotto pressione e il metallo viene tagliato, piegato o trafilato per riempire la cavità dello stampo. Ogni colpo di pressione crea una parte; in una fustella progressiva, ad ogni corsa esce un pezzo finito.
La conclusione è semplice: lo stampaggio vince sul volume. Dopo la costruzione dello stampo, il costo per pezzo diminuisce drasticamente perché il processo funziona ad alta velocità, non produce trucioli e consuma solo la lamiera grezza e il lubrificante. Per quantità superiori a poche decine di migliaia, un componente stampato costa normalmente il 50–80% in meno rispetto allo stesso pezzo ricavato dal pieno.
Operazioni comuni di stampaggio
- Cancellazione: taglio di un contorno piatto dal foglio.
- Perforazione: praticare fori o fessure nella parte.
- Piegatura: piegatura del foglio lungo un asse rettilineo.
- Imbutitura profonda: estrazione del foglio a forma di tazza o di recinzione.
- Coniatura e goffratura: pressatura di dettagli superficiali fini con elevata forza localizzata.
Alta velocità
Centinaia di colpi al minuto.
Centinaia di colpi al minuto.
Costo determinato dagli strumenti
Alto in anticipo, basso per pezzo.
Alto in anticipo, basso per pezzo.
Gamma di materiali
Acciaio, inossidabile, alluminio, rame.
Acciaio, inossidabile, alluminio, rame.
Tolleranza ripetibile
Stabile entro ±0,05 mm dopo l'installazione.
Stabile entro ±0,05 mm dopo l'installazione.
Come funziona il processo di stampaggio
Cinque passaggi decidono il risultato di un progetto di parti stampate:
- Progettazione delle parti e revisione della producibilità: tolleranze, spessore del materiale, dimensioni dei fori, raggi di curvatura e requisiti dei bordi vengono controllati rispetto alle regole di stampaggio prima dell'inizio dell'attrezzaggio.
- Progettazione e produzione dello stampo: lo stampo è la voce di costo più importante, lavorato in acciaio per utensili temprato, assemblato con guide e molle e testato finché la parte non soddisfa il disegno.
- Selezione e preparazione dei materiali: i rotoli o i nastri sono specificati in base a qualità, spessore, larghezza e finitura superficiale; i certificati dei materiali confermano la chimica.
- Configurazione della pressa: lo stampo è montato su una pressa selezionata in base a tonnellaggio, corsa e altezza chiusa; Le presse da 80–400 tonnellate coprono la maggior parte dei pezzi di medie dimensioni.
- Stampaggio e operazioni secondarie: la produzione viene eseguita ad alta velocità, quindi seguono sbavatura, maschiatura, lavaggio, trattamento superficiale o assemblaggio.
Il concetto dello stampo conta tanto quanto la stampa. Gli stampi progressivi trasportano il nastro attraverso più stazioni; gli stampi di trasferimento spostano i singoli pezzi grezzi tra le stazioni. La scelta cambia il costo degli utensili e il tempo di ciclo; le differenze pratiche sono trattate in questo confronto tra lo stampaggio dei metalli progressivo e quello a trasferimento.
Per i componenti automobilistici con lunghe tirature, gli stampi progressivi sono la scelta standard perché convertono una bobina in una parte finita in un unico passaggio, senza intervento dell'operatore tra le stazioni.
 Stampo progressivo continuo per alloggiamenti di motori automobilistici Questo stampo è costruito per la produzione di volumi elevati con componenti in acciaio legato per resistere all'usura e un design modulare per una facile manutenzione, rendendolo un ottimo candidato per lo stampaggio automobilistico a lungo termine dove l'efficienza in un solo passaggio è essenziale. Visualizza il prodotto →
Stampaggio dei metalli rispetto a processi di produzione alternativi
Quando un team di progettazione seleziona un processo per una parte in lamiera, la lista dei candidati è solitamente stampaggio, lavorazione CNC, taglio laser e talvolta pressofusione. Quantità e tolleranza decidono la risposta.
Processo
Costo degli utensili
Costo unitario
Tolleranza tipica
Tempi di consegna degli utensili
Il miglior volume
Stampaggio metalli
Alto
Basso a volume
Da ±0,05 a ±0,10 mm
4–8 settimane
10.000
Lavorazione CNC
Nessuno o basso
Alto
Da ±0,02 a ±0,05 mm
Giorni
1–1.000
Taglio laser
Nessuno
Medio
Da ±0,10 a ±0,20 mm
Giorni
1–5.000
Pressofusione
Molto alto
Basso
Da ±0,05 a ±0,10 mm
6-12 settimane
10.000
Gamme indicative per particolari semplici in lamiera; i valori effettivi dipendono dalla geometria, dal materiale e dall'attrezzatura del fornitore.
Il compromesso è chiaro. La lavorazione CNC offre tolleranze strette senza investimenti in attrezzature, ma il costo unitario rimane elevato. Il taglio laser è flessibile per profili 2D complessi a basso volume, ma non crea da solo pieghe o forme profonde. Lo stampaggio richiede il maggiore investimento iniziale, ma una volta collaudato lo stampo, il costo unitario è il più basso. Al di sotto di poche migliaia di parti, l'ammortamento è punitivo; da diecimila parti in su, lo stampaggio è difficile da battere.
Comportamento dei costi a diversi volumi di produzione
Il costo nascosto più profondo nello stampaggio non è il tempo di stampa, ma l’ammortamento dello stampo più gli scarti. La curva del costo per pezzo scende rapidamente una volta pagata l'attrezzatura.
100 1.000 pezzi
32 10.000 pezzi
18 50.000 pezzi
12 100.000 pezzi
A 10.000 parti, il costo per pezzo scende a circa un terzo del livello di 1.000 parti; con 100.000 parti si arriva a circa 12. Il declino deriva dalla diffusione di attrezzature e impostazioni su più unità; il pavimento è costituito dalla materia prima più il tempo di stampa.
Quando si confrontano i preventivi, calcolare il costo totale di proprietà: attrezzatura più prezzo unitario per volume, più rischio di qualità. Un preventivo che evita il costo dell'attrezzatura ma comporta un prezzo unitario elevato è il percorso più costoso su larga scala. Un prezzo per gli utensili che sembra elevato ma che include acciaio temprato per stampi e un pacchetto di pezzi di ricambio spesso batte uno stampo economico che si consuma presto.
Materiali e considerazioni sulla progettazione dello stampo
Materiali tipici stampati
- Acciaio a basso tenore di carbonio (DC01 o SPCC): formabile e a basso costo, utilizzato per staffe, telaio e parti di rinforzo.
- Acciaio inossidabile (SUS301 o SUS304): resistente alla corrosione, ritorno elastico più elevato, più impegnativo per lo stampo.
- Leghe di alluminio (5052 o 6061): leggere, comuni negli involucri delle batterie dei veicoli elettrici e nei dissipatori di calore; sono necessari raggi di curvatura più grandi per evitare fessurazioni.
- Leghe di rame: eccellente conduttività, utilizzate in sbarre collettrici, connettori e terminali.
La progettazione dello stampo controlla il comportamento del materiale. La distanza tra punzone e matrice determina la qualità del tagliente: troppo piccola produce un taglio secondario e una bava; troppo aumenta la bava e riduce la rettilineità del bordo. Per lamiere di acciaio da 1,5 mm, un punto di partenza comune è un gioco del 5–8% dello spessore.
La durezza è importante. Gli acciai avanzati ad alta resistenza riducono il peso del veicolo ma accelerano l'usura degli stampi, quindi sono necessari acciai per utensili più duri e affilature più frequenti. Se il disegno richiede una tolleranza inferiore a ±0,05 mm, lo stampo necessita di guide strette e la pressa deve mantenere la ripetibilità. Gli stampi per stampaggio elettronico, ad esempio, sono soggetti a tolleranze più strette rispetto agli stampi per elettrodomestici perché i connettori e le parti di schermatura devono adattarsi alle schede assemblate senza rilavorazioni.
Applicazioni industriali e distribuzione sul mercato
I pezzi stampati compaiono in quasi tutti i settori manifatturieri, ma l’equilibrio non è uniforme. Segue la ripartizione approssimativa della domanda.
Automotive ed veicoli elettrici: 45%
Elettronica: 25%
Elettrodomestici – 15%
Attrezzature industriali – 15%
Il mercato più grande è quello automobilistico, compresi i veicoli elettrici. I pannelli della carrozzeria, le staffe del telaio, i telai dei sedili, gli alloggiamenti del motore e i coperchi della batteria sono stampati. I veicoli elettrici guidano soprattutto la domanda di stampaggi di precisione legati alle batterie, come le sbarre di rame.
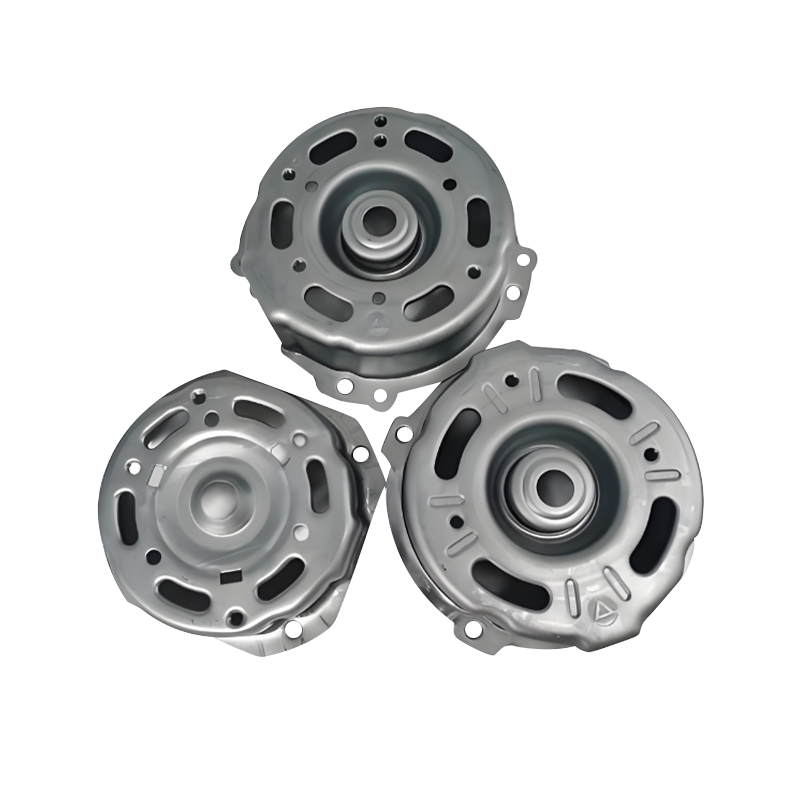 Alloggiamenti motore stampati di precisione per applicazioni automobilistiche Questi stampaggi utilizzano acciaio o alluminio ad alta resistenza con tolleranze strette e caratteristiche di dissipazione del calore, supportando direttamente la crescente domanda di alloggiamenti motore durevoli nei veicoli elettrici e convenzionali. Visualizza il prodotto →
L’elettronica è il secondo settore più grande. I telai dei laptop, le basi dei computer di grandi dimensioni e molte piccole parti dei telefoni cellulari vengono stampati perché combinano materiale sottile, fori sottili e basso costo con volumi elevati. Seguono gli elettrodomestici con i rivestimenti dei forni e i grandi pannelli dipinti; le apparecchiature industriali aggiungono alloggiamenti di servoazionamenti e componenti di compressori.
 Telaio del laptop e parti interne di stampaggio Realizzati in acciaio laminato a freddo, alluminio o lega di magnesio, questi componenti offrono bordi lisci, fori precisi e resistenza alla corrosione, rendendoli adatti per telai di laptop e assemblaggi strutturali di livello cosmetico. Visualizza il prodotto →
Una parte della famiglia corrisponde a ciascun settore. Per i gruppi propulsori elettrificati, lo stampaggio dell'alloggiamento del motore combina l'imbutitura profonda con una stretta concentricità. Gli stampaggi del coperchio della batteria richiedono planarità e schemi di foratura precisi. Gli stampi per laptop richiedono superfici di qualità cosmetica senza graffi o buccia d'arancia.
Selezione dei fornitori e controllo dei costi totali
La selezione di un partner per lo stampaggio è più importante di qualsiasi singola dimensione del disegno. Utilizza una breve sequenza di valutazione invece di confrontare solo i prezzi.
1. Definire l'involucro della parte
Grado del materiale, spessore, tolleranza, finitura superficiale e volume annuale.
Grado del materiale, spessore, tolleranza, finitura superficiale e volume annuale.
2. Esegui una revisione DFM
Controlla i raggi di piegatura, le distanze tra i fori e i bordi e la profondità di disegno.
Controlla i raggi di piegatura, le distanze tra i fori e i bordi e la profondità di disegno.
3. Confronta il costo totale
Utensili più prezzo unitario per volume, più consegna e rischio di qualità.
Utensili più prezzo unitario per volume, più consegna e rischio di qualità.
4. Verificare la capacità
Gamma di tonnellaggio delle presse, attrezzature di ispezione ed esperienza su componenti simili.
Gamma di tonnellaggio delle presse, attrezzature di ispezione ed esperienza su componenti simili.
5. Concordare la proprietà degli strumenti
Chi tiene lo stampo, come vengono fissati i prezzi delle nuove prove e la politica dei pezzi di ricambio.
Chi tiene lo stampo, come vengono fissati i prezzi delle nuove prove e la politica dei pezzi di ricambio.
Due domande vengono spesso trascurate. Innanzitutto, chiedi informazioni sulla qualità dell'acciaio dello stampo e sul trattamento termico: uno stampo realizzato in acciaio per utensili di qualità, temprato e rivestito, produce parti uniformi per più corse. In secondo luogo, chiedere come vengono gestite le prove. Una parte può avere un bell'aspetto in una revisione con strumenti software e tuttavia cambiare dimensione nello stampo di produzione. La procedura di prova determina se il primo lotto arriva in tempo. Un'azienda che costruisce lo stampo, esegue lo stampaggio e integra l'automazione internamente, come fa Suzhou Shuangqisi Mold Equipment con le sue linee di stampi, parti di stampaggio e automazione, sposta una parte dalla progettazione alla produzione con meno passaggi di mano.
Consigli su manutenzione e conformità
La qualità di stampaggio viene mantenuta, non raggiunta una volta. L'usura delle matrici, gli spostamenti dell'allineamento e la finitura superficiale si degradano con l'accumulo delle corse. Un programma pratico comprende la pulizia e la lubrificazione delle guide delle matrici, il controllo del gioco del punzone e della matrice, il monitoraggio dell'altezza della bava a intervalli definiti e la riaffilatura dei taglienti prima che la qualità esca dalla tolleranza. Per le parti ad alta tiratura, gli inserti di ricambio o uno stampo duplicato evitano i tempi di fermo macchina in caso di usura.
I clienti regolamentati si aspettano anche prove documentate:
- Gestione della qualità ISO 9001 come base di riferimento.
- IATF 16949 per componenti automobilistici, inclusa la presentazione PPAP e i piani di controllo.
- Certificati dei materiali che tracciano ogni bobina fino al suo mulino.
- Dichiarazioni RoHS e REACH per i prodotti elettronici spediti in Europa.
Questa non è documentazione fine a se stessa. Una parte stampata può sembrare corretta mentre la chimica del rivestimento o il materiale di base non soddisfano le specifiche. I fornitori con record tracciabili effettuano più rapidamente l'analisi delle cause profonde quando si verifica una deviazione, proteggendo sia la qualità che la consegna.
Lo stampaggio dei metalli premia i team che pianificano in anticipo. Definisci realisticamente la fascia di tolleranza, scegli un concetto di stampo adatto al volume e al materiale e valuta i fornitori in base al costo totale e alle prove di qualità piuttosto che solo al prezzo per pezzo. Quando lo stampo è corretto, la macchina da stampa è capace e il materiale è tracciabile, lo stampaggio offre il costo per pezzo più basso nella produzione di massa, dai mozzi delle ruote delle due ruote e gli alloggiamenti dei motori ai telai dei laptop.
Articolo precedente
Stampaggio progressivo dell'alluminio: processo, leghe, consigli di progettazione e guida ai costi
Articolo successivo
Processo di stampaggio dei metalli: come l'attrezzatura, la progettazione degli stampi e l'automazione influiscono sul costo delle parti
Il nostro Prodotti.
Avvia la tua attività con un produttore OEM proprio qui!

Fornire ai clienti globali soluzioni complete chiavi in mano
attraverso
innovazione!
LINK VELOCI
INFORMAZIONI DI CONTATTO.
-
 +86-139 1308 8972
-

-
 N. 118 Yexin Road, zona di sviluppo economico di Wujiang, Suzhou, Cina
Diritto d'autore © Suzhou Shuangqisi Mold Equipment Co., Ltd. Tutti i diritti riservati. Stampo per stampaggio personalizzato Produttori di stampi per stampaggio metalli
